
El moldeo por inyección de dos disparos puede producir una pieza terminada de múltiples materiales o múltiples colores en un ciclo de moldeo integrado, pero el proceso solo crea una ventaja comercial cuando el diseño, los materiales, el volumen y el plan de herramientas justifican su complejidad adicional. Esta guía explica las ventajas y desventajas del moldeo por inyección de dos disparos que importan a los compradores, incluyendo dónde el proceso crea valor, dónde introduce riesgo y cómo decidir si se ajusta a su proyecto. Para una visión general a nivel de proveedor, consulte nuestro Servicio de moldeo por inyección de dos disparos.
Moldeo por inyección de dos disparos explicado
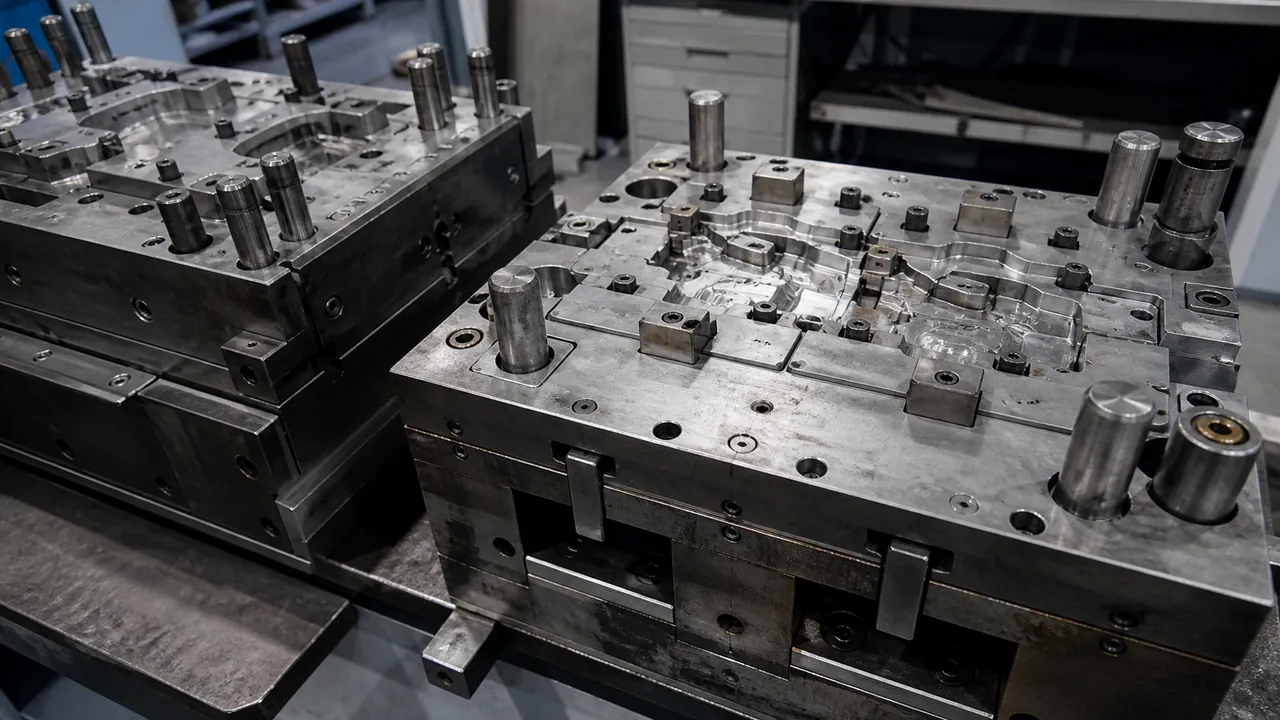
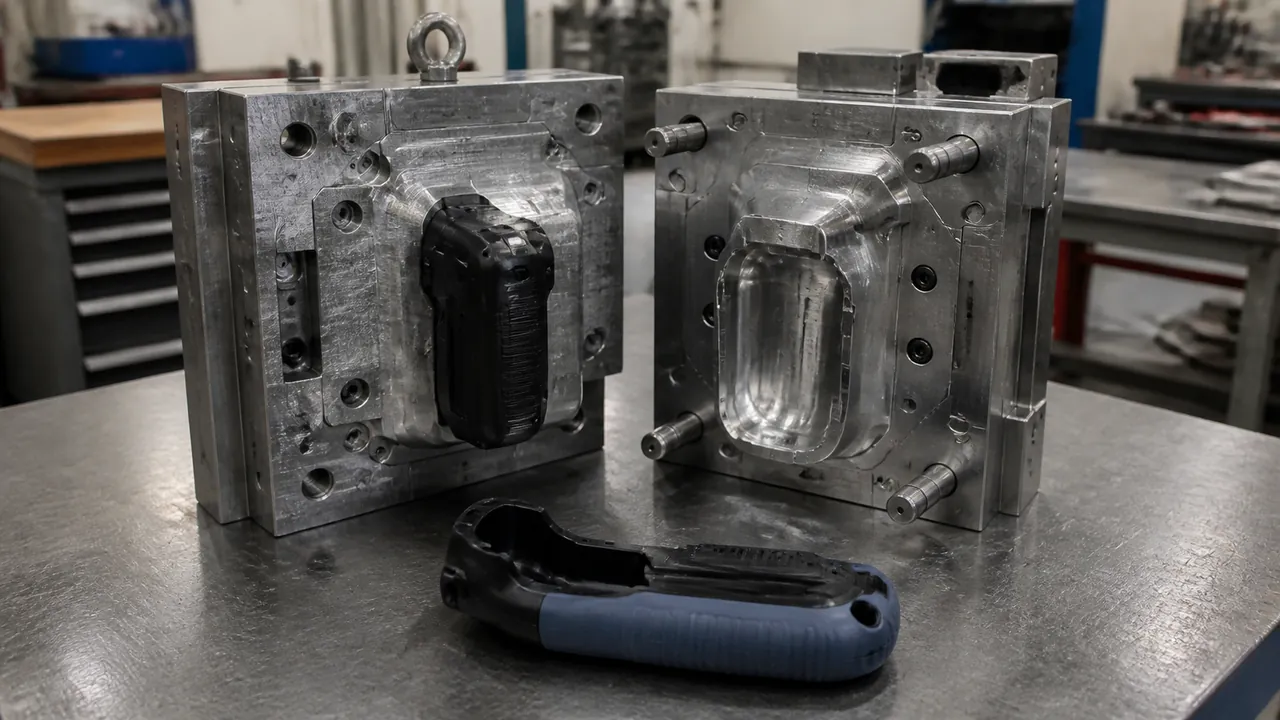
El moldeo por inyección de dos disparos, también llamado moldeo 2K o de doble disparo, utiliza dos unidades de inyección o dos disparos de material para formar un componente. Para la secuencia desde el primer disparo hasta la transferencia y el segundo disparo, consulte nuestra guía paso a paso del proceso de moldeo por inyección de dos disparos. El primer disparo crea un sustrato. El molde luego indexa, rota o transfiere ese sustrato a una segunda cavidad, donde otra resina o elastómero se moldea sobre una superficie definida.
A diferencia de una decoración simple de dos colores, la segunda inyección puede añadir una característica funcional: un agarre de tacto suave, un labio de sellado, una superficie de desgaste, una interfaz de usuario contrastante o una segunda resina rígida. La pieza terminada sale del molde como un componente ensamblado.
El proceso debe evaluarse como un sistema de fabricación completo. El diseño del molde, la configuración de la máquina, la compatibilidad de polímeros, el enfriamiento, la contracción, el equilibrio del ciclo, la inspección y el volumen esperado influyen en si los beneficios superan la inversión. El moldeo de dos inyecciones no es un diseño de molde fijo: dependiendo de la geometría de la pieza y la secuencia de materiales, el sustrato de la primera inyección puede indexarse en un plato giratorio o mesa giratoria, formarse con una acción de núcleo retráctil o transferirse dentro de la herramienta. Estos arreglos afectan la configuración de la máquina, la mecánica del molde, el acceso de enfriamiento, la expulsión y la planificación de la validación, por lo que los compradores deben confirmar el arreglo previsto antes de comparar cotizaciones.
Ventajas: Dónde el moldeo de dos inyecciones crea valor
Reducción de ensamblaje
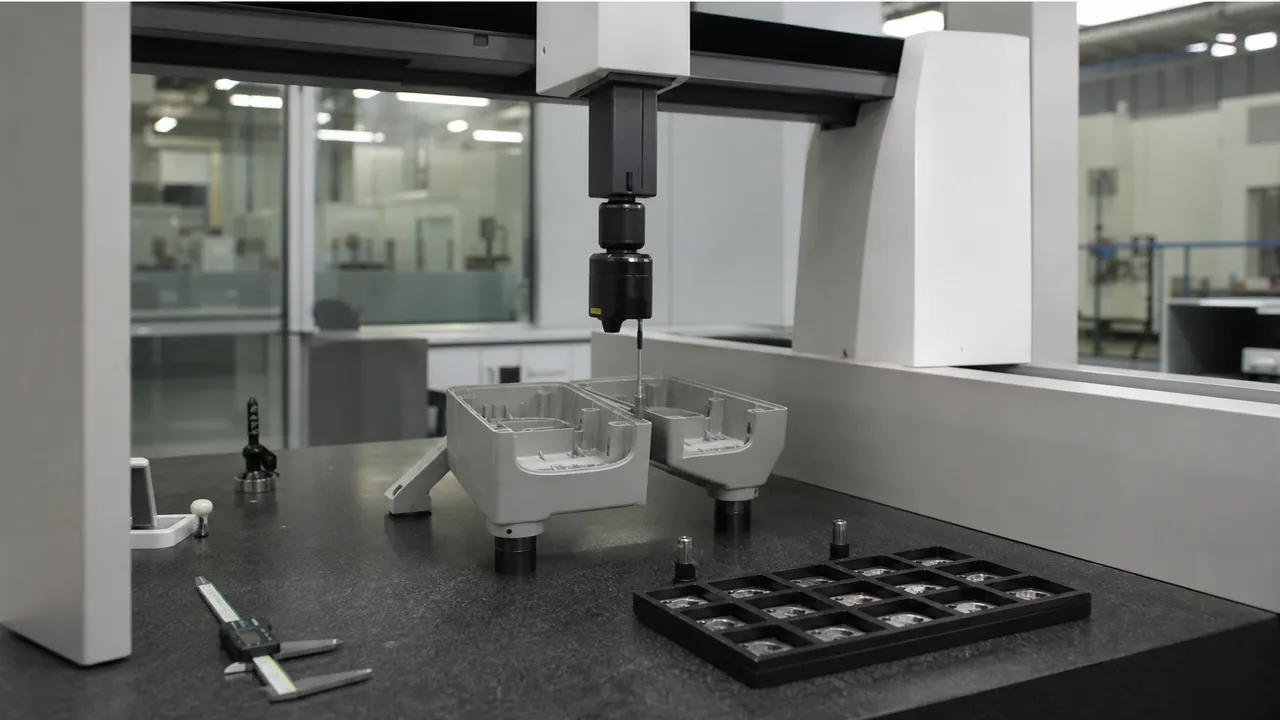
El moldeo de dos inyecciones puede consolidar dos componentes moldeados y eliminar la manipulación separada, la alineación, la aplicación de adhesivo, la soldadura ultrasónica o el ensamblaje manual. El ahorro es más fuerte cuando el segundo material debe registrarse con precisión en la primera pieza y el volumen de producción es lo suficientemente grande como para amortizar la herramienta.
Consistencia de la pieza
Ambas inyecciones se controlan dentro de un solo sistema de moldeo, por lo que la relación entre el sustrato y el segundo material se establece mediante el molde en lugar de una operación de ensamblaje separada. Esto puede mejorar la alineación, la geometría de sellado, el registro cosmético y la repetibilidad. No elimina la variación: las condiciones de moldeo, la humedad del material, la temperatura de la herramienta y la contracción aún requieren control de proceso.
Beneficios funcionales y ergonómicos
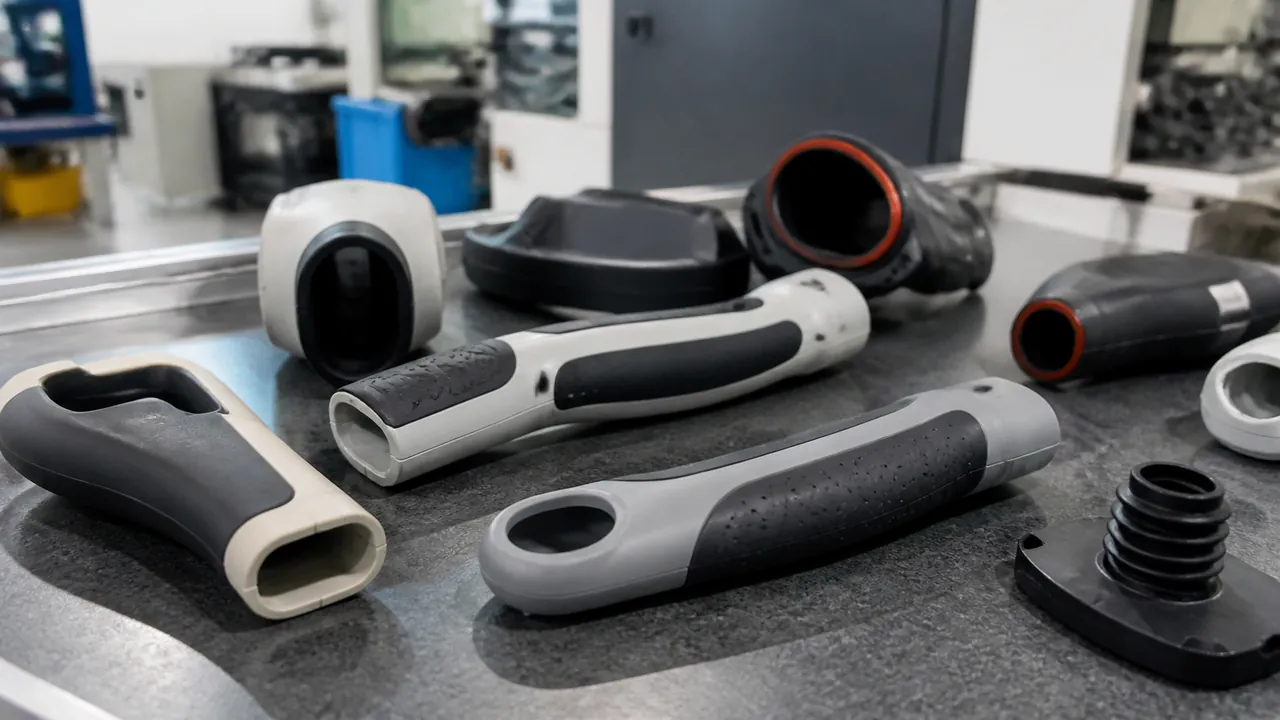
Combinar una resina rígida con un material más blando o químicamente diferente permite a los diseñadores añadir agarre, amortiguación, sellado, aislamiento o retroalimentación táctil sin una pieza separada. Esto es útil para mangos, controles, carcasas médicas, productos de consumo y componentes industriales donde el usuario interactúa con más de una superficie.
Costo total por pieza
A volumen de producción, un ciclo integrado puede reducir mano de obra, accesorios secundarios, inventario de trabajo en proceso y defectos de ensamblaje. La distinción importante es el costo total por pieza terminada, no solo el costo del molde. Un proyecto de dos inyecciones puede tener un costo de herramienta inicial más alto mientras ofrece un costo final más bajo después del punto de equilibrio de producción. Una estimación práctica del punto de equilibrio es la inversión adicional en herramienta de dos inyecciones dividida por el ahorro por pieza de las operaciones de ensamblaje y secundarias evitadas.
Flexibilidad de diseño y apariencia
El moldeo de dos inyecciones admite separación de color controlada, zonas de tacto suave, ventanas transparentes, pieles protectoras y transiciones de material que son difíciles de lograr con una sola resina. También puede consolidar una familia de piezas en un producto terminado más reconocible. El diseño aún necesita decisiones de ángulo de salida, cierre, compuerta, ventilación y flujo de material para cada inyección.
Desventajas: Herramienta, materiales y riesgo de proceso
Factores de costo de la herramienta
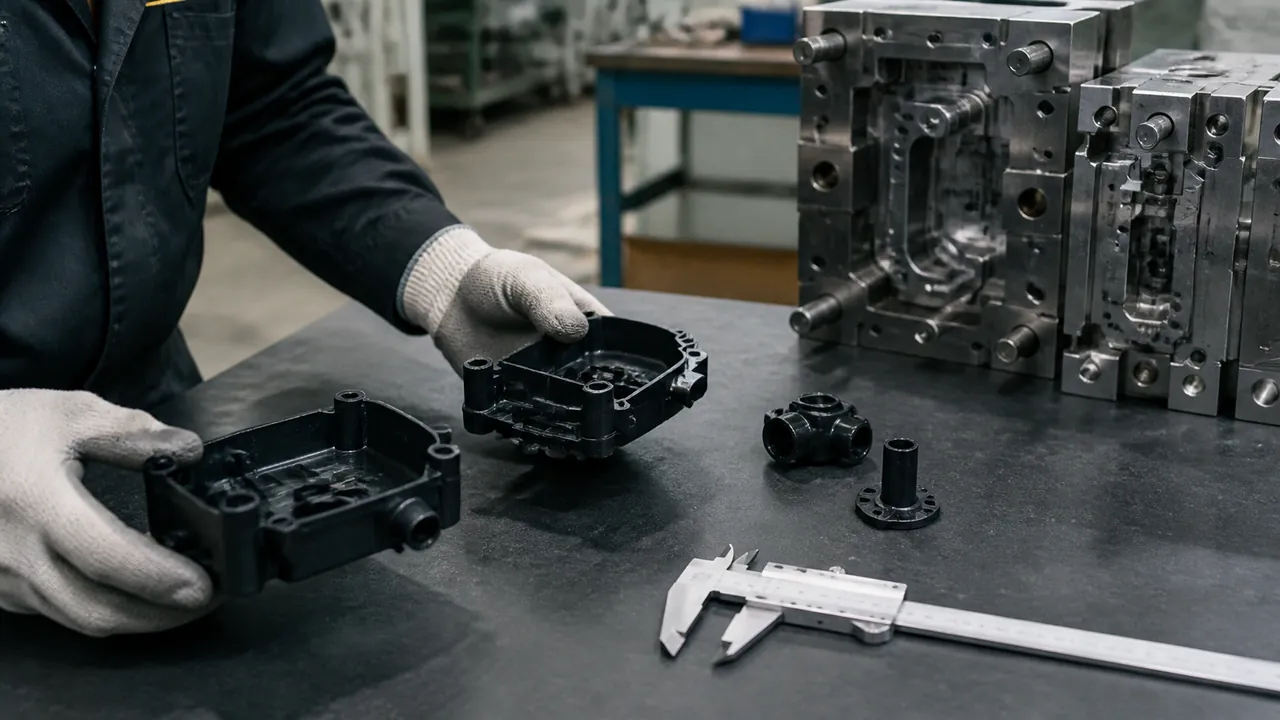
Un molde de dos inyecciones debe registrar ambas inyecciones, gestionar dos rutas de flujo de material y preservar la interfaz correcta después del indexado o transferencia. Puede requerir hardware rotativo, deslizadores o cierres adicionales, más circuitos de enfriamiento y una coordinación más estrecha entre los componentes del molde. Ese esfuerzo de ingeniería aumenta los costos de diseño, mecanizado, muestreo y mantenimiento. Para un ejemplo de la infraestructura interna de moldes y moldeo por inyección de Jucheng, consulte nuestra Página de instalaciones.
Restricciones de compatibilidad de materiales
La selección de materiales debe especificarse por grado, no solo por familia de resina. Un diseño común combina un sustrato rígido con un elastómero a base de TPE, TPU o SEBS para agarre o sellado; otro combina dos resinas rígidas para una zona de color o funcional. Estos ejemplos no son coincidencias universales. La exposición a la temperatura de fusión, la contracción, la química de la superficie, la dureza, la humedad y el entorno de servicio determinan si la adhesión química, el enclavamiento mecánico o un método de ensamblaje separado son apropiados. Antes de la liberación del molde, confirme los grados propuestos a través del proceso de selección de materiales y validación de muestras descrito en nuestra guía de compatibilidad de materiales de dos inyecciones.
Economía de lotes pequeños
El molde especializado y la configuración de la máquina crean un costo fijo más alto. Para prototipos, cambios de ingeniería frecuentes o series de producción pequeñas, el moldeo y ensamblaje por separado pueden ser más fáciles de modificar y pueden costar menos en general. La comparación correcta es un modelo de costos basado en volumen que incluya herramientas, configuración, desechos, mano de obra e inspección de calidad.
Gestión de cambios después del molde
Un cambio en la geometría de la primera inyección puede afectar las superficies de transferencia, la cavidad de la segunda inyección, el espesor de pared, el equilibrio de compuertas y la alineación del molde. Por lo tanto, los cambios tardíos pueden requerir revisiones coordinadas de la herramienta en lugar de un simple cambio de inserto. La revisión temprana de diseño para fabricación es una de las formas más efectivas de controlar este riesgo.
Experiencia en equipos y procesos
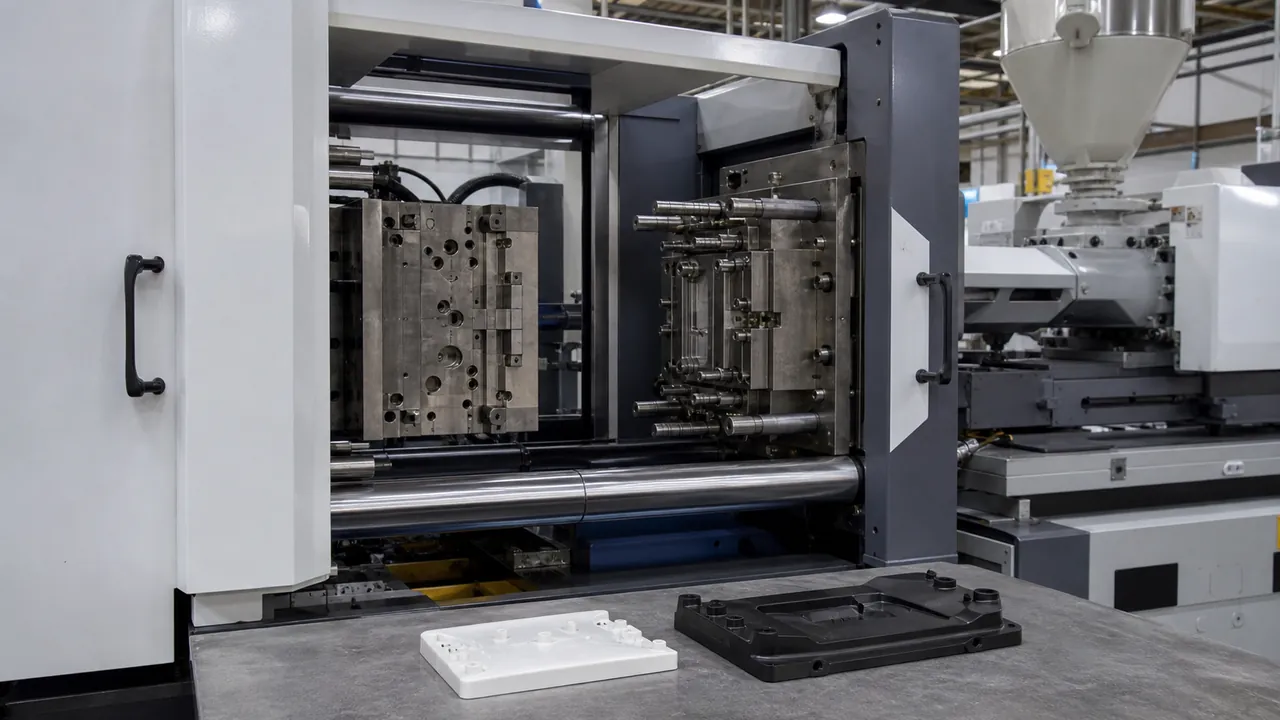
La máquina debe soportar la secuencia de inyección requerida, la orientación del molde, los tamaños de inyección y las temperaturas del material. El equipo de fabricación también necesita experiencia en desarrollo de procesos, pruebas de molde, evaluación de unión, control de rebabas e inspección de la interfaz del material. Un proveedor capaz es parte del diseño del proceso, no solo del paso de producción.
Cuándo el moldeo de dos inyecciones es la mejor opción
El moldeo de dos inyecciones generalmente merece una consideración seria cuando el segundo material es funcional, la interfaz debe estar registrada con precisión, la pieza se producirá en un volumen significativo y el diseño es lo suficientemente estable como para justificar una herramienta dedicada.
| Condición del proyecto | Ajuste de moldeo de dos inyecciones | Why |
|---|---|---|
| High volume and repeatable design | Strong | Tooling and machine investment can be spread across many parts. |
| Rigid and soft zones in one component | Strong | Part consolidation can improve function and remove assembly. |
| Small batch or frequently changing prototype | Weak | Flexible separate operations may reduce fixed cost and change risk. |
| Materials with uncertain bonding | Conditional | Compatibility and validation must be proven before tool release. |
| Cosmetic color contrast only | Conditional | Compare two-shot tooling with simpler color, coating, or assembly options. |
Two-shot molding is not automatically better than overmolding or other multi-material methods. Buyers who need a direct process and cost comparison can review our overmolding vs two-shot molding comparison. The best choice depends on whether the second shot can be completed in the same cycle, whether the substrate needs to be repositioned, and whether the expected assembly savings justify the added tooling and equipment.
Risk Controls for a Production-Ready Program
- Define the job of each material. Specify hardness, temperature exposure, chemical contact, wear, grip, sealing, or appearance before choosing the resin pair.
- Review the interface early. Use DFM to check bonding area, mechanical locks, draft, shutoffs, venting, gates, wall transitions, and shrinkage compensation.
- Validate with representative samples. Test adhesion, dimensional stability, appearance, flash, warpage, and environmental performance using the proposed materials and process conditions.
- Model the break-even volume. Compare two-shot tooling and cycle cost with separate molding, assembly, fixtures, labor, scrap, and inspection.
- Plan inspection around the interface. A finished part can look correct while failing at the bond line, so define destructive or functional tests where the application requires them.
For a production program, a supplier should be able to discuss machine layout, material compatibility, mold indexing or transfer, expected cycle balance, inspection method, and tooling maintenance before quoting. Jucheng Injection Molding supports prototype-to-production programs with DFM review, multi-material molding, and in-house tooling coordination. Its documented flujo de trabajo de control de calidad describes incoming, first-article, in-process, final, and outgoing checks for customer-specific requirements.
Buyer Checks Before Requesting a Quote
Cost Compared With Standard Molding
Compared with standard single-material molding, two-shot tooling and setup are usually more expensive, but the total cost per finished part can be lower at sufficient volume because the process can reduce assembly and handling. A project-specific cost model is needed to identify the break-even point.
Key Technical Risk
Material-interface failure is one of the most important risks. It can be reduced by selecting compatible materials, designing mechanical interlocks where appropriate, controlling process conditions, and validating the bond under real service conditions.
Prototype Suitability
Two-shot molding can be used for prototypes, but it is not always the most economical route. If the geometry or material pair is still changing, prototype overmolding, insert methods, or other flexible processes may be better until the design is stable.
Quote Package Requirements
Provide the 3D CAD model, 2D drawing, material and hardness targets, color requirements, annual volume, surface finish, critical dimensions, testing requirements, and any existing assembly or failure data. These details help the supplier evaluate tooling and process risk accurately.