
La optimización del utillaje de moldes de inyección antes de cortar el acero para herramientas elimina los costosos ciclos de prueba y error de ingeniería de alto riesgo. Las trampas de aire inesperadas, las líneas de soldadura cosméticas, las marcas de hundimiento localizadas y la deformación posterior al moldeo pueden retrasar los lanzamientos de productos por semanas, al tiempo que inflan los presupuestos de ingeniería no recurrente. El software de reología de ingeniería asistida por computadora (CAE) simula el comportamiento del polímero fundido dentro de cavidades calentadas, lo que permite a los ingenieros de utillaje validar geometrías de piezas virtualmente. Esta guía técnica revisa la dinámica de llenado, el perfilado de presión de compactación, el mapeo de orientación de fibras y la optimización de la posición de la compuerta.
Tabla de contenido
Simulación CAE Moldflow: llenado, compactación, deformación y orientación de fibras
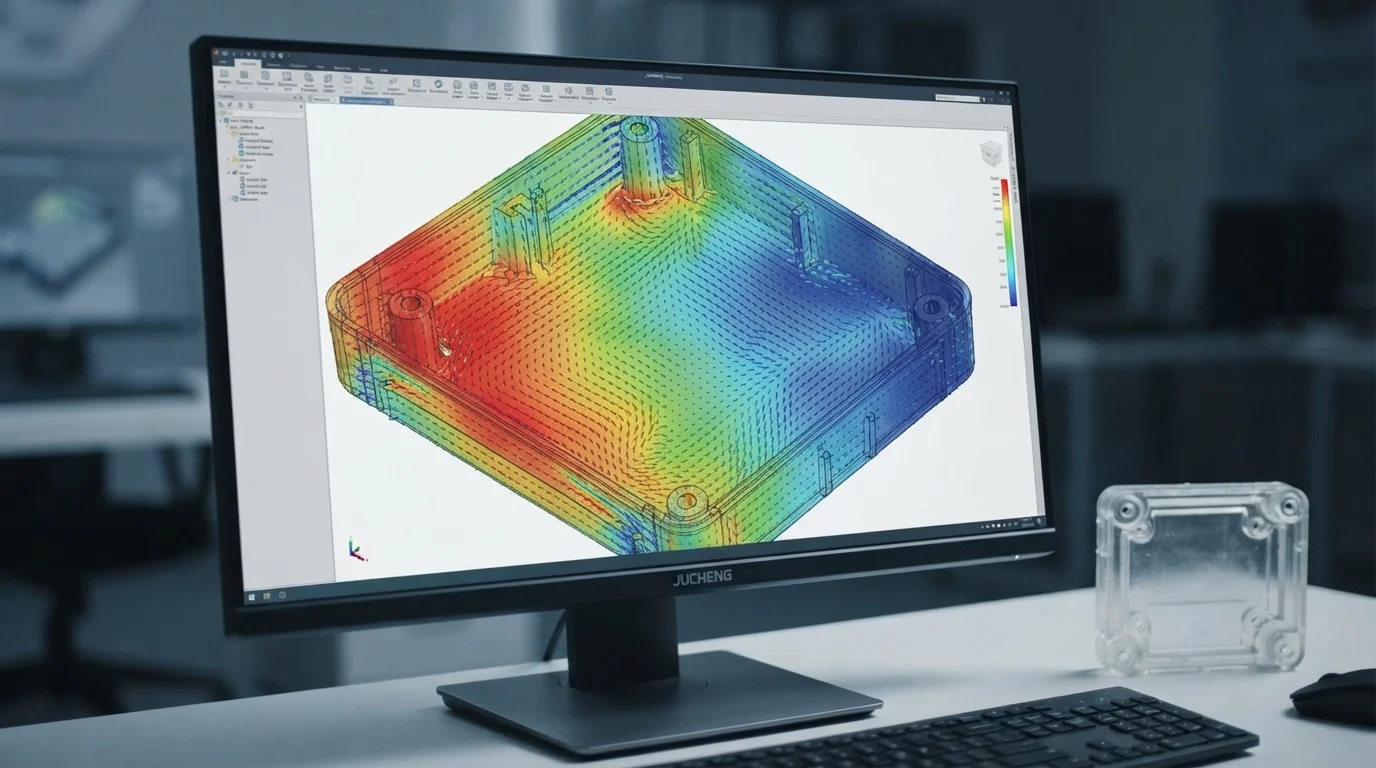
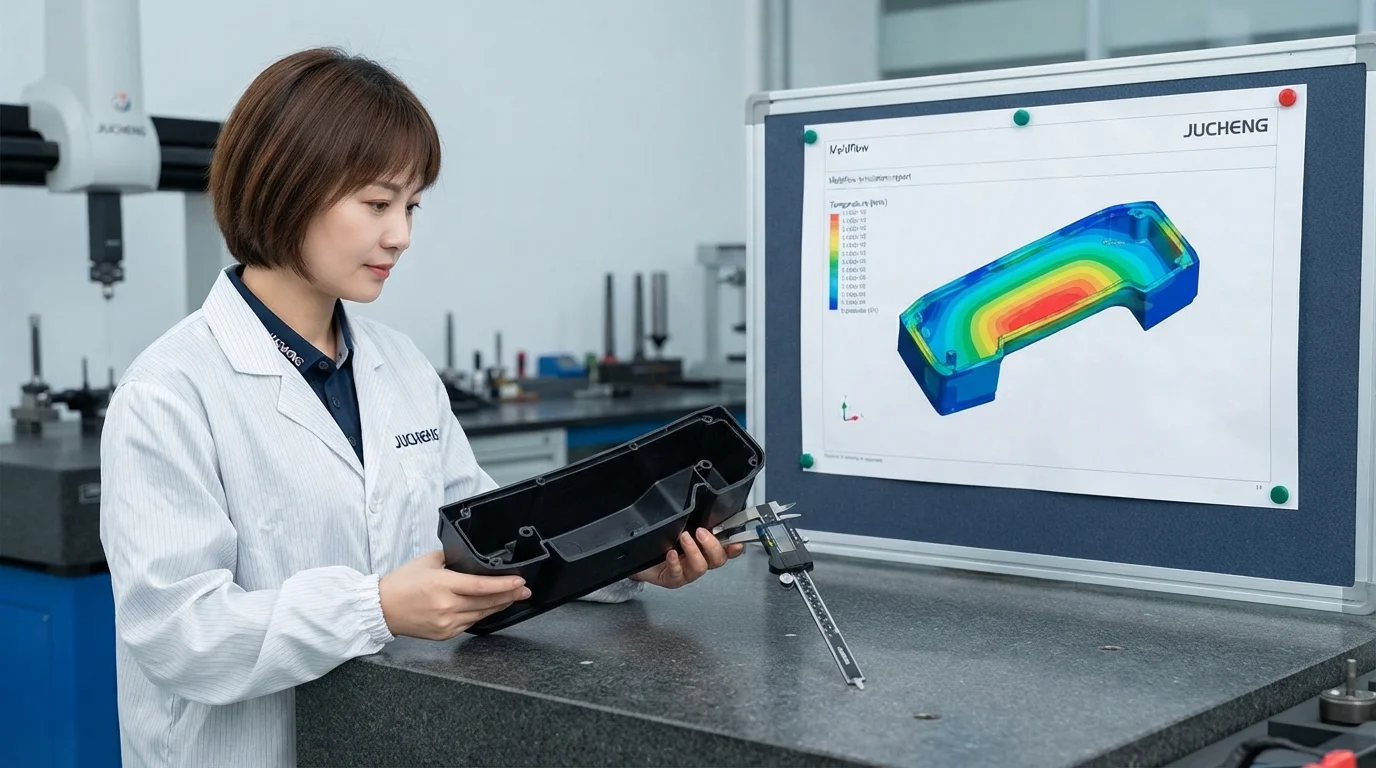
La ejecución de un análisis de flujo de molde integral mediante la simulación CAE Moldflow modela la mecánica de fluidos exacta de los termoplásticos fundidos dentro de cavidades de molde complejas. Los algoritmos de simulación calculan la contracción volumétrica, la caída de presión del fundido, las distribuciones de tiempo de enfriamiento y la deformación de la pieza antes del corte del acero para herramientas. El modelado de termoplásticos de ingeniería reforzados con vidrio como PA66-GF30 o PEEK mapea la contracción anisotrópica Vectores causados por la alineación de fibras a lo largo de las trayectorias de flujo. Predecir la orientación direccional de las fibras previene la torsión posterior al moldeo en bandejas estructurales de baterías y paneles automotrices grandes. La creación de prototipos virtuales asegura que los diseños de herramientas establezcan ventanas de procesamiento amplias y estables desde la primera prueba T1.
Las capacidades analíticas de simulación incluyen:
- Modelado de la fase de llenado—Predecir las velocidades de avance del frente de flujo asegura un llenado equilibrado de la cavidad en canales de múltiples puntos de inyección.
- Perfilado de la presión de empaque—Simular la distribución de la presión de mantenimiento previene marcas de hundimiento y sobreempaque localizado.
- Optimización del circuito de enfriamiento—Analizar la extracción de calor del núcleo y la cavidad identifica puntos calientes térmicos que provocan alabeo.
- Mapeo de predicción de alabeo—Calcular los vectores de deflexión posterior al moldeo permite a los ingenieros cortar acero para herramientas con compensaciones de cavidad preajustadas.
Predicción y eliminación de líneas de soldadura, atrapamientos de aire y marcas de hundimiento
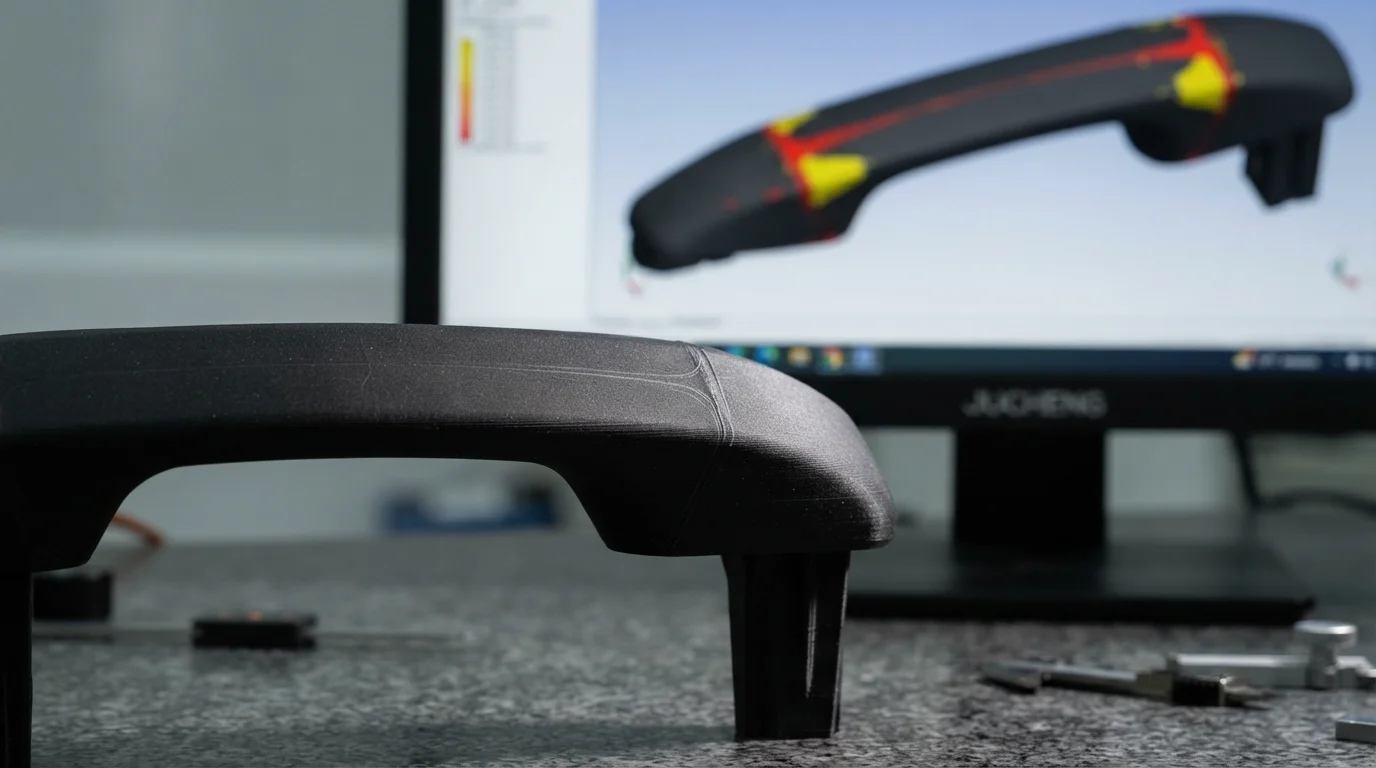
Predicción de ubicaciones de líneas de soldadura y atrapamientos de aire antes de cortar metal protege las superficies de apariencia y la integridad estructural. Las líneas de soldadura se forman donde se encuentran frentes de flujo de polímero separados, creando líneas de unión mecánicas que debilitan la resistencia a la tracción de la pieza. La simulación reológica permite a los ingenieros ajustar el número de compuertas o alterar sus posiciones, desplazando las líneas de soldadura a regiones no cosméticas o de baja tensión. Identificar atrapamientos de aire comprimido resalta las ubicaciones necesarias de microventilación, previniendo defectos de quemado por diésel durante el llenado a alta velocidad. El modelado de nervaduras estructurales y cubos de tornillo verifica las relaciones nervadura-pared, previniendo sombras cosméticas por hundimiento en superficies de apariencia.
Optimización de la ubicación de compuertas y la presión de inyección para resinas de alta relación L/T
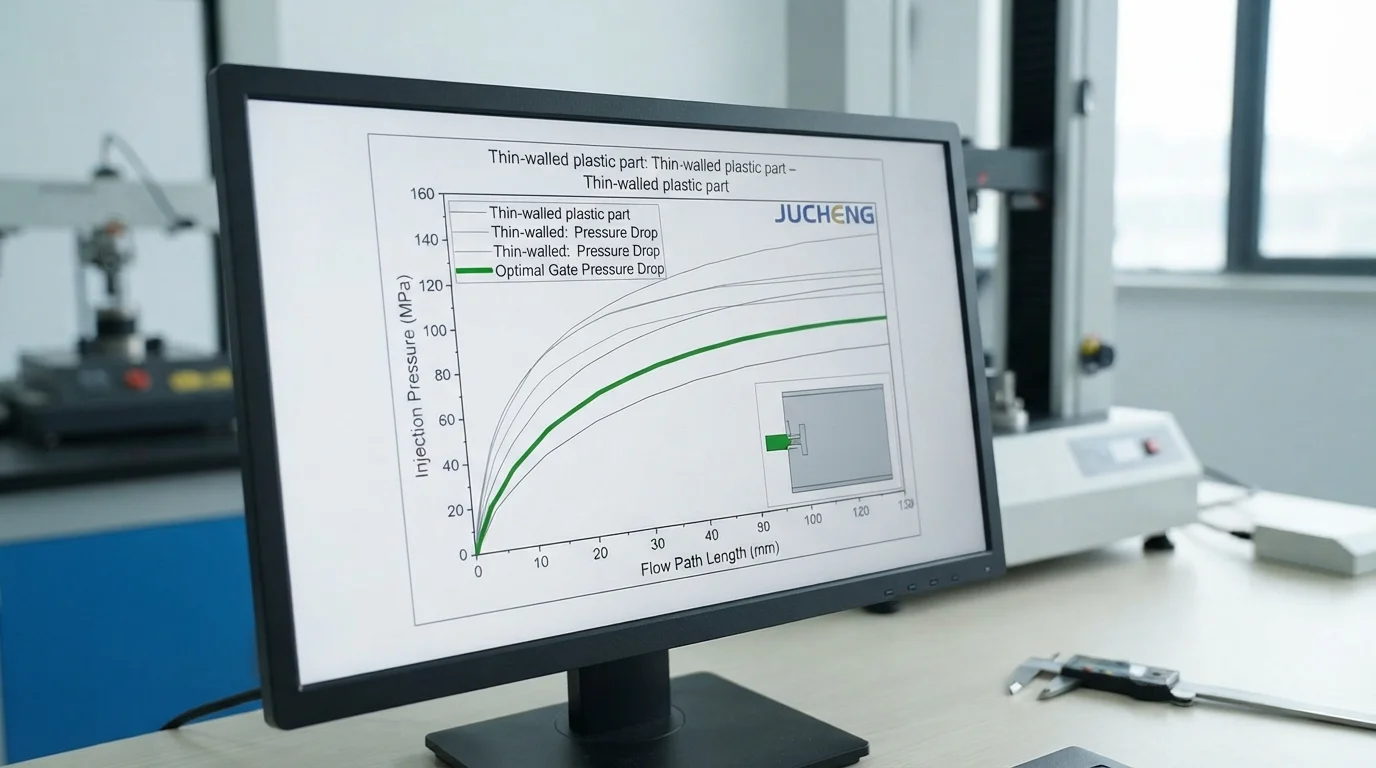
La selección de las ubicaciones de los puntos de inyección determina la simetría del llenado de la cavidad y el tonelaje de cierre de la prensa requerido. Las piezas con alta relación longitud de flujo a espesor (L/T) moldeadas con resinas de alta viscosidad como PC/ABS requieren secciones transversales de compuerta optimizadas para evitar una caída excesiva de la presión de inyección. La simulación reológica calcula las presiones de inyección exactas, evitando la sobrecarga del tonelaje de la máquina. La evaluación de las dimensiones de la compuerta asegura que las velocidades de cizallamiento permanezcan dentro de los límites seguros, protegiendo los aditivos retardantes de llama de la degradación térmica. La implementación de un análisis integral de flujo de molde optimiza los diámetros de los canales y el tamaño del orificio de la boquilla antes de que comience el mecanizado del acero de la herramienta.
| Tipo de Análisis de Simulación | Datos de Salida Predictivos | Acción de Ingeniería de Herramientas | Beneficio de Calidad Principal |
|---|---|---|---|
| Tiempo de Llenado del Frente de Flujo | Contornos de avance del frente de masa fundida | Equilibrar los tamaños de compuerta del bebedero caliente | Elimina disparos cortos y sobrellenado |
| Mapa de Líneas de Soldadura y Atrapamiento de Aire | Ángulos de convergencia del frente de flujo | Reubicar compuertas o agregar ventilaciones | Maximiza la resistencia de la soldadura y oculta marcas |
| Contracción Volumétrica y Alabeo | 3D deflection vector offsets | Pre-compensate mold core steel | Guarantees post-mold assembly flatness |
Preguntas frecuentes (FAQ)
Why should mold flow analysis be conducted before cutting tool steel?
Conducting mold flow analysis before tool fabrication identifies structural and cosmetic risks while the part geometry is still digital. Detecting weld lines, air traps, and excessive warpage early allows engineers to modify gate locations and wall thicknesses without expensive steel rework. Virtual simulation ensures high-yield production and prevents long tooling delays.
How does mold flow simulation predict warpage in glass-filled polymers?
Glass fibers align parallel to the molten resin flow front, causing anisotropic shrinkage where plastic contracts differently along and across flow vectors. Mold flow software simulates the precise fiber orientation matrix across every square millimeter of the part. Calculating these directional shrinkage differentials predicts post-mold distortion, allowing toolmakers to pre-compensate mold cavity steel.
What critical information is provided in a standard Moldflow simulation report?
A standard Moldflow report includes fill time animation, injection pressure distribution, temperature at the flow front, and weld line location mapping. Reports also highlight air trap locations, volumetric shrinkage percentages, and total estimated part deflection. Reviewing these datasets allows engineering teams to optimize process windows before T1 sampling.