
La distribución de alto voltaje en los sistemas de baterías de vehículos eléctricos (VE) requiere vías robustas y aisladas para conectar de manera segura los módulos de celdas apiladas. Los arneses de cableado tradicionales son voluminosos, requieren mucha mano de obra para su ensamblaje y son propensos a errores de ruteo en condiciones de alta vibración. Integrar conductores de cobre o aluminio directamente en los elementos estructurales de plástico resuelve estos problemas mientras maximiza la eficiencia espacial. Esta guía técnica de ingeniería aborda las configuraciones de herramientas, los criterios de selección de ciencia de materiales y los procesos de validación de calidad esenciales para el sobremoldeo de metal y plástico.
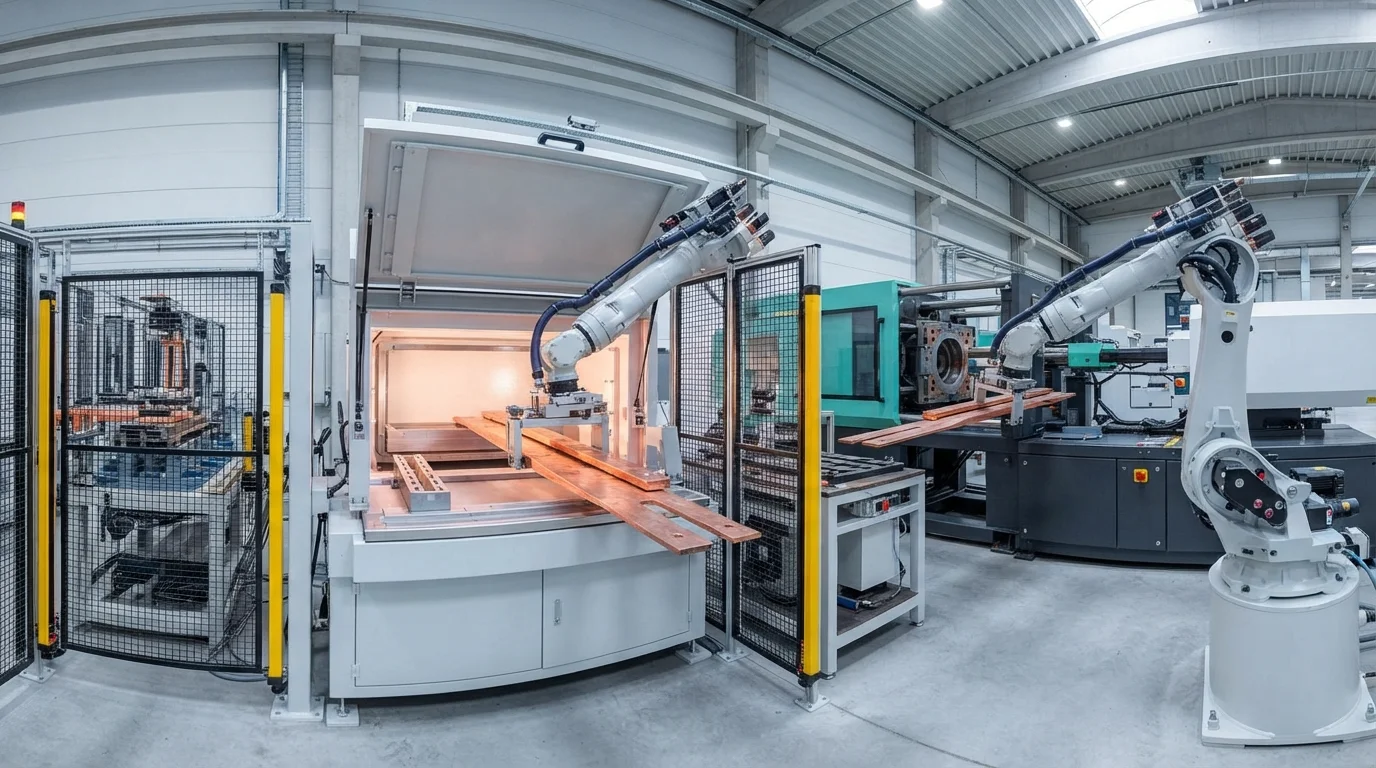
Tabla de contenido
Resolviendo la discrepancia de expansión térmica en el sobremoldeo de metal y plástico
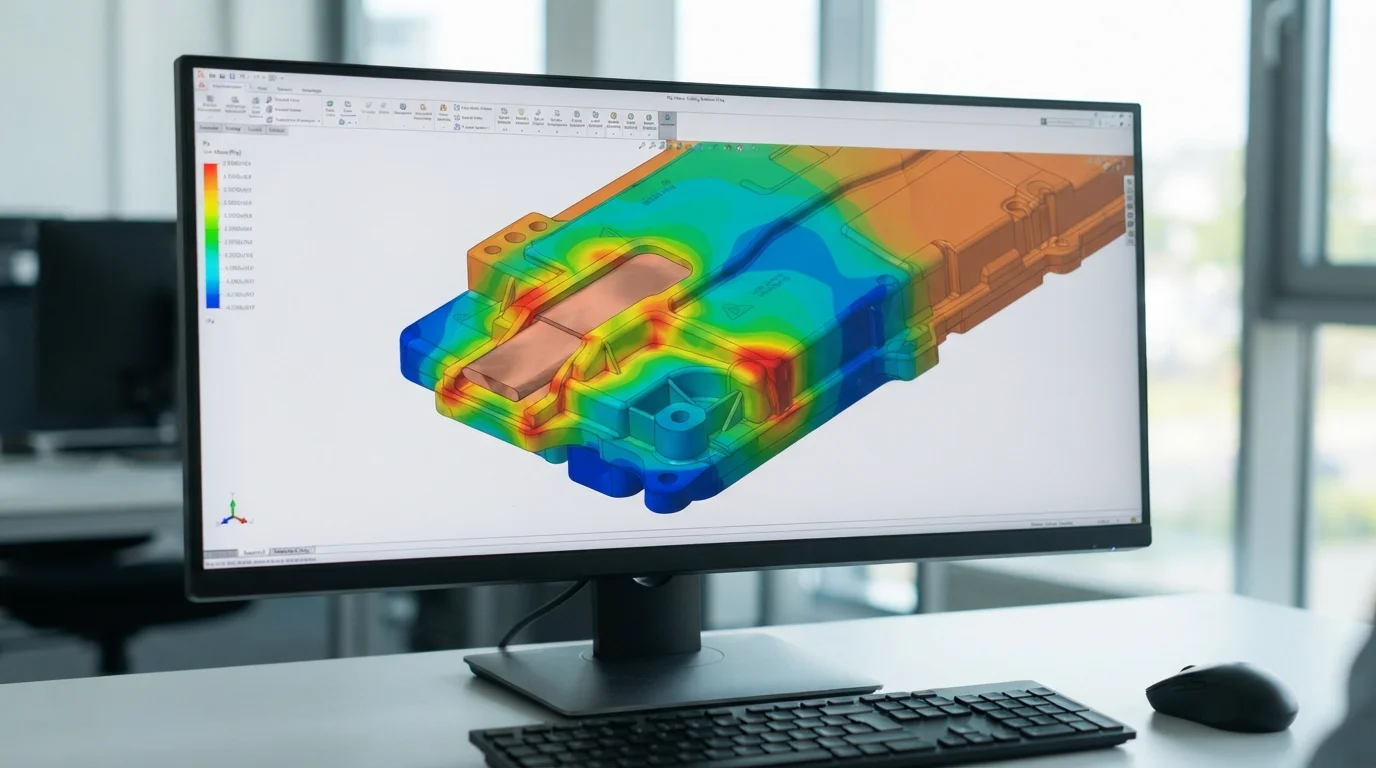
Integrar barras colectoras de cobre o aluminio directamente en la estructura de plástico simplifica el ensamblaje, y realizar el moldeo por inserción de barras colectoras en cubiertas de baterías de VE proporciona una capa de aislamiento robusta que previene cortocircuitos. Sin embargo, fusionar metal rígido y termoplástico fundido introduce un estrés físico severo debido a la gran diferencia en sus coeficientes de expansión térmica (CTE). El cobre se expande a aproximadamente 16.5 ppm/K, mientras que las resinas de ingeniería típicas se encogen y expanden a tasas significativamente más altas. Durante la fase de enfriamiento del ciclo de inyección, esta discrepancia térmica causa estrés residual localizado dentro del polímero, lo que potencialmente conduce a microgrietas alrededor del inserto metálico.
Para neutralizar este estrés mecánico, nuestros ingenieros de herramientas implementan un enfoque estructurado:
- Precalentamiento de insertos metálicos—Calentar los terminales de cobre a 100°C antes de cargarlos en el núcleo del molde reduce el choque térmico localizado durante la inyección del polímero.
- Optimizando la presión de mantenimiento del fundido—Aplicar perfiles de mantenimiento de múltiples etapas previene que las tensiones de empaquetamiento se concentren cerca de los límites entre metal y plástico.
- Seleccionando resinas de alta elongación—Usar poliamidas modificadas al impacto personalizadas o mezclas de PBT personalizadas aumenta la resiliencia física alrededor de las esquinas metálicas afiladas.
- Integrando esquinas redondeadas en los insertos—El redondeo de los bordes de las barras colectoras metálicas evita que los puntos de concentración de tensión física corten el plástico circundante.
La prevención de fallas de distancia de aislamiento de alto voltaje al ejecutar moldeo por inserción de barras colectoras en cubiertas de baterías de VE depende de estos pasos críticos de preparación. Nuestro taller de herramientas rectifica personalizado cada cara de cierre metálica para garantizar un encapsulado hermético. Una preparación adecuada garantiza que las piezas sobrevivan a extensas pruebas de ciclos de choque térmico automotriz sin degradación física.
Garantizando el Cumplimiento de Distancia de Fuga y de Aislamiento de Alto Voltaje
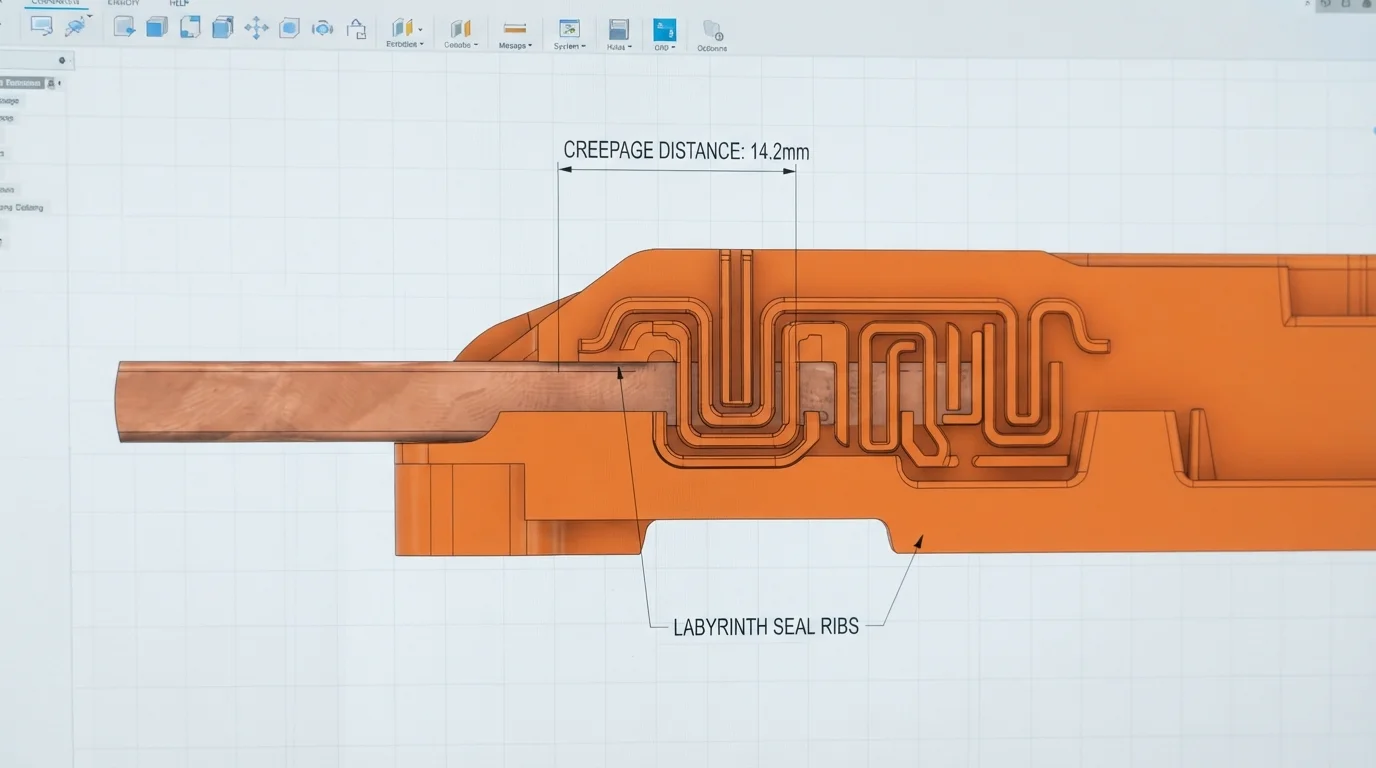
Garantizar un estricto cumplimiento de seguridad de alto voltaje es obligatorio a medida que las plataformas automotrices transicionan de arquitecturas de 400V a 800V. El diseño de interfaces directas de plástico-metal requiere una adherencia estricta a estándares internacionales de aislamiento eléctrico como IEC 60664-1. La humedad, la niebla salina y los depósitos de partículas atmosféricas pueden crear caminos de seguimiento conductivo a lo largo del límite donde el plástico se encuentra con el metal. Para combatir fallas de seguimiento, los diseñadores de herramientas incorporan nervaduras de laberinto elevadas a lo largo del perímetro de los contactos metálicos expuestos.
Estas barreras poliméricas elevadas extienden artificialmente la distancia de fuga física sin aumentar la huella general de la cubierta del paquete de baterías. El control de la contracción diferencial de la matriz polimérica durante moldeo por inserción de barras colectoras en cubiertas de baterías de VE previene la formación de microhuecos a lo largo de estos límites de laberinto. Incluso un hueco de 0.05mm puede acumular humedad, facilitando fugas de alto voltaje o ruptura dieléctrica catastrófica. Utilizamos compuertas de inyección multipunto para equilibrar el llenado de la cavidad, asegurando un sello físico hermético a lo largo de cada milímetro cuadrado del sustrato metálico.
En última instancia, nuestra capacidad comprobada para moldeo por inserción de barras colectoras en cubiertas de baterías de VE es una capacidad clave para la fabricación de carcasas de batería de plástico personalizadas para vehículos eléctricos. Esta consolidación estructural reduce peso mientras simplifica las líneas de ensamblaje final automatizadas del paquete. La incorporación de barras colectoras aisladas directamente en sus componentes de carcasa elimina cables sueltos, mejorando la confiabilidad del ensamblaje para plataformas de servicio pesado exigentes.
Preguntas frecuentes (FAQ)
¿Cómo se evita la formación de rebabas de plástico en las almohadillas de contacto activas de las barras colectoras?
La prevención de rebabas de plástico requiere mantener tolerancias de cierre de la herramienta por debajo de 0.015mm. Nuestros diseñadores de herramientas utilizan insertos flotantes cargados por resorte dentro del núcleo del molde para compensar las variaciones en el espesor de la lámina de cobre. Este prensado de presión dinámica asegura un sello hermético contra los terminales de conexión activos durante la inyección de alta presión.
¿Qué resinas aislantes son mejores para el encapsulado de barras colectoras de 800V?
La poliamida 66 con 30% de fibra de vidrio (PA66-GF30) o el tereftalato de polibutileno (PBT) son las principales opciones de ingeniería. Estos polímeros ofrecen índices de seguimiento comparativo (CTI) excepcionales de más de 600V mientras proporcionan la rigidez mecánica necesaria para resistir cargas de vibración dinámicas.
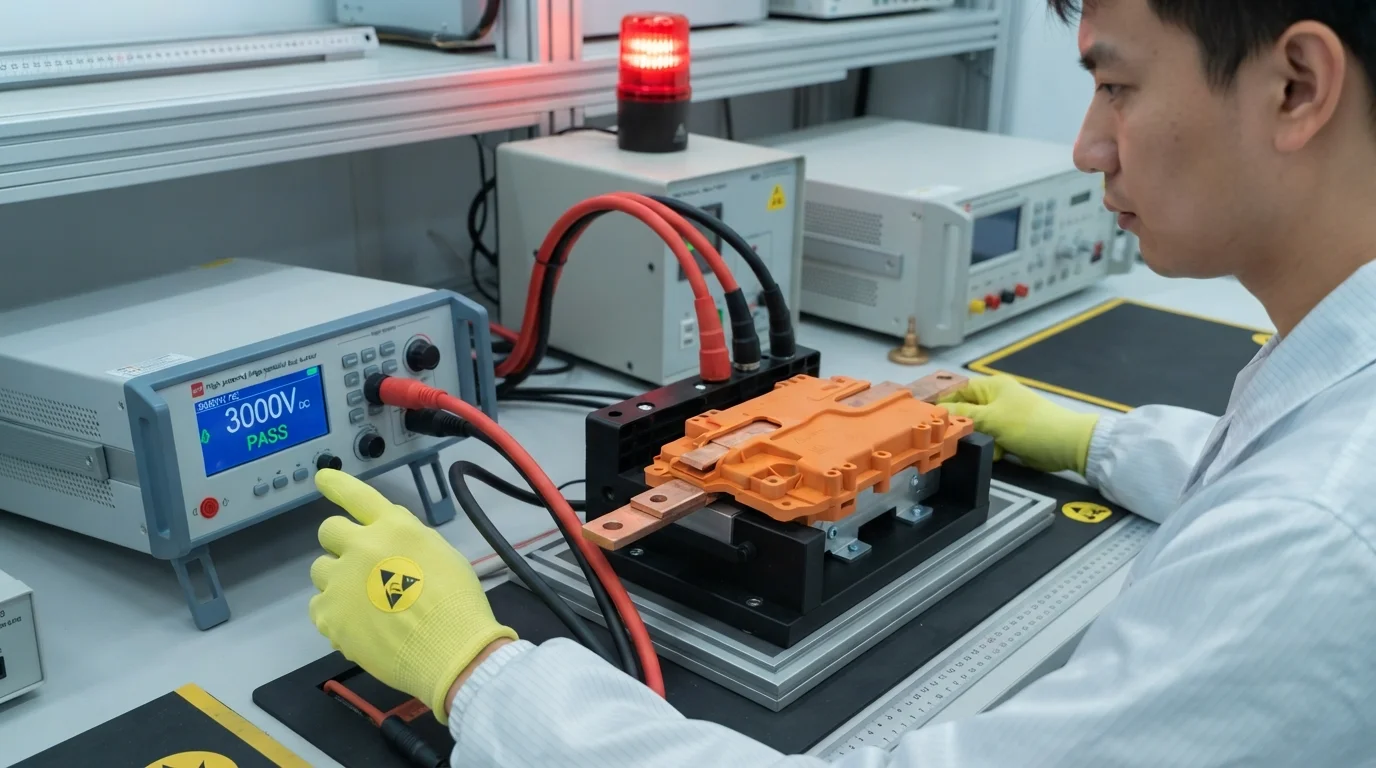
How do you test the seal integrity of overmolded busbars?
Quality verification utilizes high-pressure bubble leak testing and high-potential (Hi-Pot) electrical isolation testing. Applying 3,000V DC across the encapsulated copper confirms zero dielectric insulation leakage under simulation conditions.