
Việc lựa chọn giữa polycarbonate và acrylic cho một chi tiết quang học đúc không phải là một cuộc thi xem loại nhựa nào “tốt hơn”. Câu trả lời hữu ích cho polycarbonate so với acrylic phụ thuộc vào kiểu hỏng hóc mà sản phẩm không thể chấp nhận. Acrylic thường dẫn đầu khi độ tinh khiết quang học, khả năng chịu thời tiết và độ cứng bề mặt là yếu tố chi phối. Polycarbonate trở nên hấp dẫn hơn khi va đập, độ dai hoặc nhiệt độ làm việc khắt khe quan trọng hơn. Hình học, vị trí cổng phun, độ dày thành và ứng suất dư vẫn có thể đảo ngược kết quả mong đợi, vì vậy quyết định cuối cùng thuộc về một kế hoạch đúc và xác nhận ở cấp độ mác nhựa—không phải một bảng tính chất chung chung.
Quyết định trong một phút
- Bắt đầu với acrylic khi độ truyền qua cao, độ ổn định màu ngoài trời và khả năng chống trầy xước thấy rõ là những yêu cầu hàng đầu.
- Bắt đầu với polycarbonate khi hư hỏng do va đập, nứt hoặc nhiệt độ làm việc cao hơn gây ra rủi ro lớn hơn.
- Không phát hành vật liệu nào cho đến khi chi tiết đúc—không chỉ bảng dữ liệu của nhà cung cấp—vượt qua các kiểm tra quang học, kích thước và môi trường.
Trong bài viết này:
- Bắt đầu với kiểu hỏng hóc bạn không thể chấp nhận
- Khi acrylic là lựa chọn quang học sạch hơn
- Nơi polycarbonate khẳng định vị trí của mình
- Cách gia công có thể đảo ngược thứ hạng
- Sử dụng trình tự quyết định sẵn sàng cho bản vẽ
- Xác nhận nhựa trước khi phê duyệt
- Câu hỏi thường gặp
Bắt Đầu Với Kiểu Hỏng Hóc Bạn Không Thể Chấp Nhận
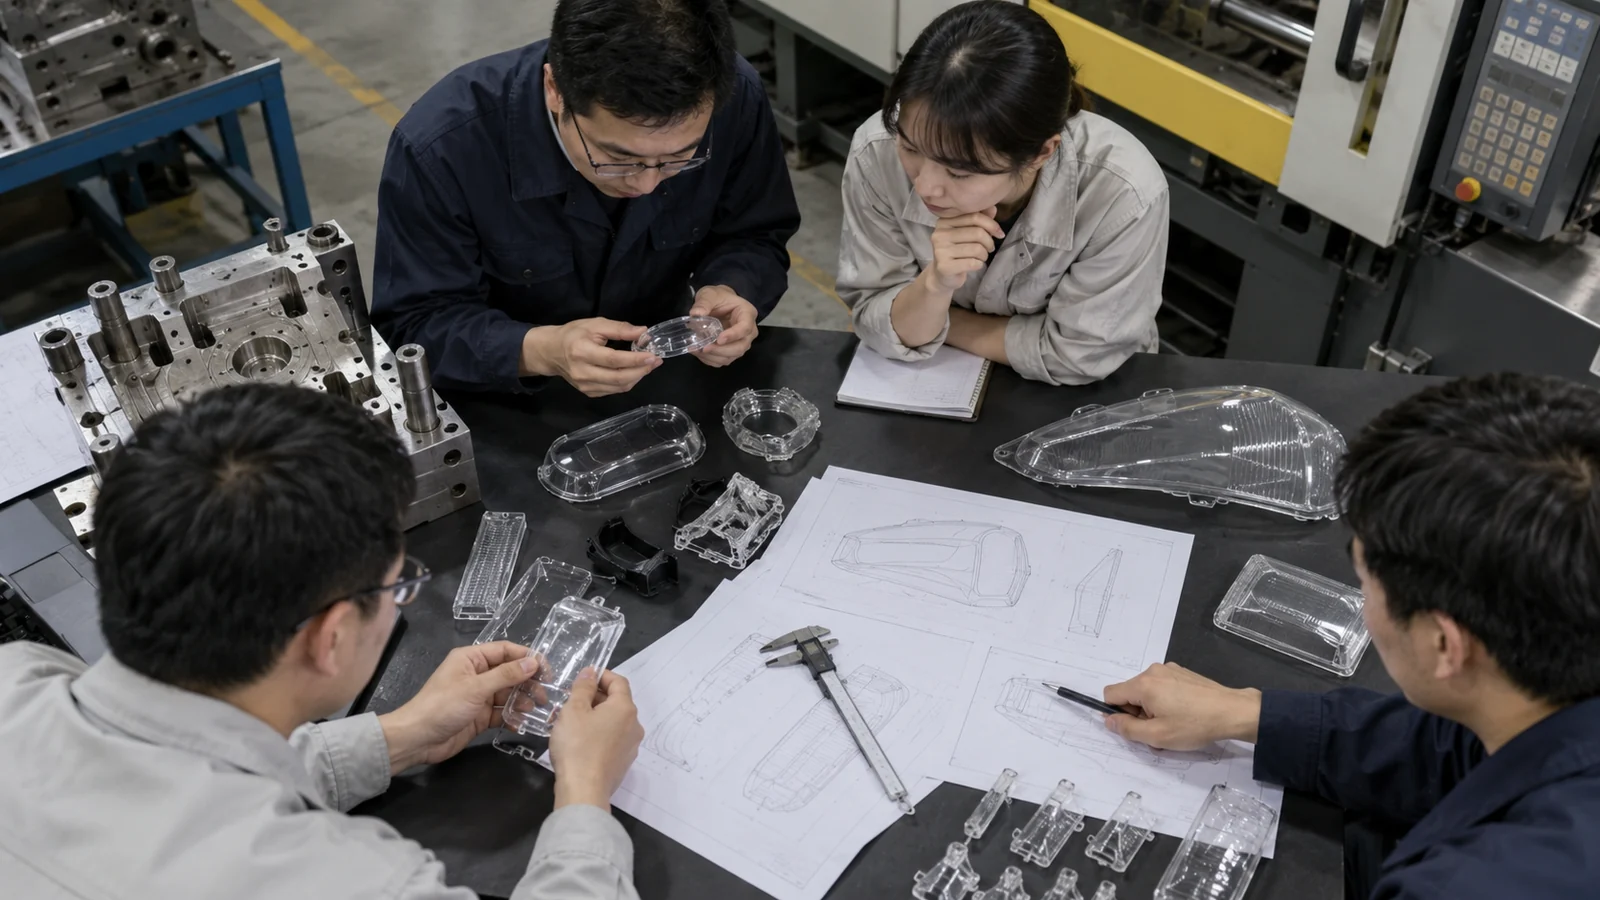
Một nắp trong suốt, một ống dẫn sáng và một thấu kính tạo ảnh đều có thể trông “trong” trên bản vẽ, nhưng chúng không yêu cầu vật liệu thực hiện cùng một nhiệm vụ. Một nắp bảo vệ có thể chấp nhận biến dạng quang học vừa phải nhưng không thể chịu được nứt do va đập. Một ống dẫn sáng có thể chịu va đập dễ dàng và vẫn hỏng vì độ mờ, dịch chuyển màu hoặc tái tạo vi cấu trúc kém làm thay đổi đầu ra của nó. Do đó, việc chọn vật liệu bắt đầu từ chức năng của ánh sáng, không phải hình dáng của hạt nhựa.
Viết các điều kiện loại bỏ trước khi so sánh các mác nhựa. Các câu hỏi hữu ích bao gồm liệu chi tiết phải truyền hình ảnh hay chỉ truyền ánh sáng, liệu nó có bị chạm hoặc làm sạch nhiều lần không, liệu nó có tiếp xúc ánh nắng mặt trời không, và liệu một vết nứt có tạo ra rủi ro an toàn không. Đây chính là logic ưu tiên hỏng hóc được sử dụng khi lập kế hoạch Ép phun quang học & trong suốt: đường quang, môi trường làm việc và quá trình đúc phải được xem xét như một hệ thống thống nhất.
| Rủi ro chiếm ưu thế | Điểm khởi đầu tốt hơn | Những gì vẫn cần được chứng minh |
|---|---|---|
| Tác động hoặc tải trọng ngoài ý muốn | Polycarbonate | Khía, đường hàn và tiếp xúc hóa chất |
| Trầy xước có thể nhìn thấy hoặc độ trong suốt ngoài trời | Acrylic | Phương pháp vệ sinh thực tế và hình học bề mặt |
| Biến dạng hình ảnh | Phụ thuộc vào cấp và quy trình | Lưỡng chiết, sai số hình dạng và ứng suất lắp ráp |
| Môi trường vận hành nóng | Thường là polycarbonate | Cấp chính xác, tải trọng, thời gian và độ trôi quang học |
Khi Acrylic Là Lựa Chọn Quang Học Sạch Hơn
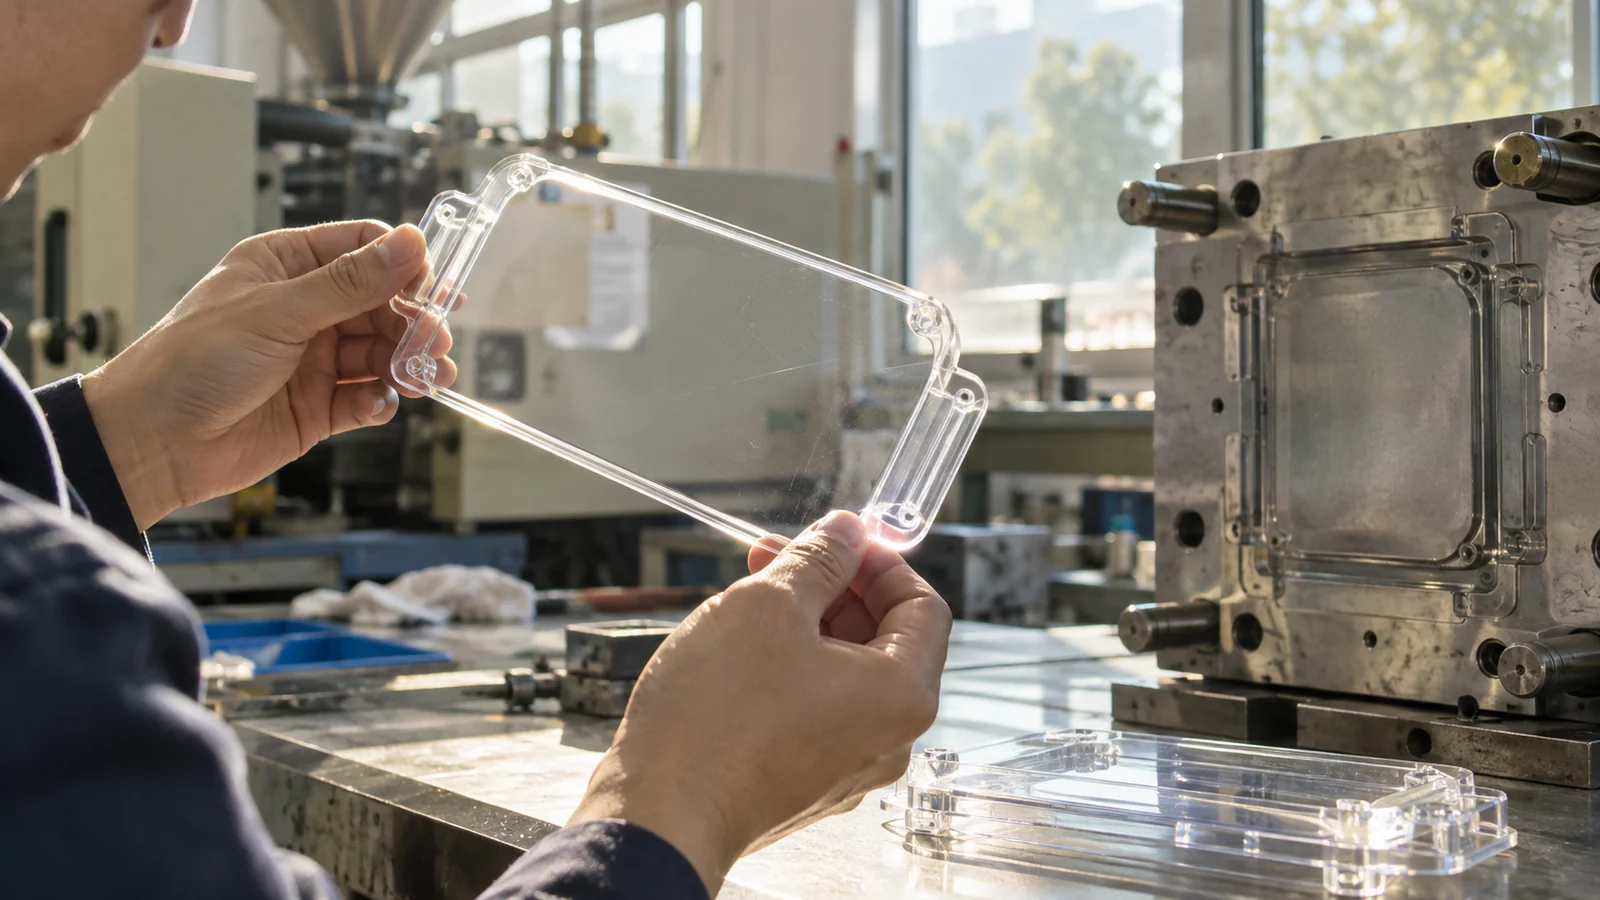
PMMA là một điểm khởi đầu mạnh mẽ khi chi tiết cần giữ độ trong suốt về mặt thị giác trong môi trường tiếp xúc và chống lại các vết xước bề mặt thông thường. Röhm báo cáo độ truyền ánh sáng lên tới 92% cho các hợp chất đúc PLEXIGLAS quang học của mình, đồng thời nhấn mạnh khả năng chống chịu thời tiết, độ ổn định màu sắc và khả năng tái tạo bề mặt khuôn chính xác. Những tuyên bố đó mô tả một họ vật liệu và các cấp cụ thể; chúng không đảm bảo cùng một kết quả qua mọi độ dày thành, kết cấu, màu sắc hoặc chu kỳ đúc. Hướng dẫn ứng dụng quang học PMMA chính thức của nhà sản xuất là một tài liệu tham khảo hữu ích để sàng lọc cấp vật liệu.
Lợi thế của acrylic dễ tận dụng nhất khi tải trọng va đập có thể dự đoán được và hình học chi tiết tránh các điểm tập trung ứng suất nhọn. Cửa sổ thiết bị, nắp hiển thị, quang học chiếu sáng và một số ống dẫn sáng có thể phù hợp với hồ sơ này. Lựa chọn trở nên kém thoải mái hơn khi các khớp snap bị biến dạng cao, vít kẹp trực tiếp qua vùng trong suốt, hoặc chi tiết có thể bị rơi. Trong những trường hợp đó, việc tăng độ dày thành để bù đắp có thể tạo ra một vấn đề khác: thời gian làm nguội lâu hơn, nguy cơ lõm và biến đổi đường truyền quang học.
Hãy xem xét vật liệu và yêu cầu cấp PMMA đã chọn thay vì phê duyệt “acrylic” như một nhãn ở cấp bản vẽ. Dòng chảy, khả năng chịu nhiệt, gói UV, hành vi giải phóng khuôn và chất lượng quang học có thể khác nhau giữa các cấp được bán dưới cùng một tên polymer.
Nơi Polycarbonate Khẳng Định Vị Trí Của Nó
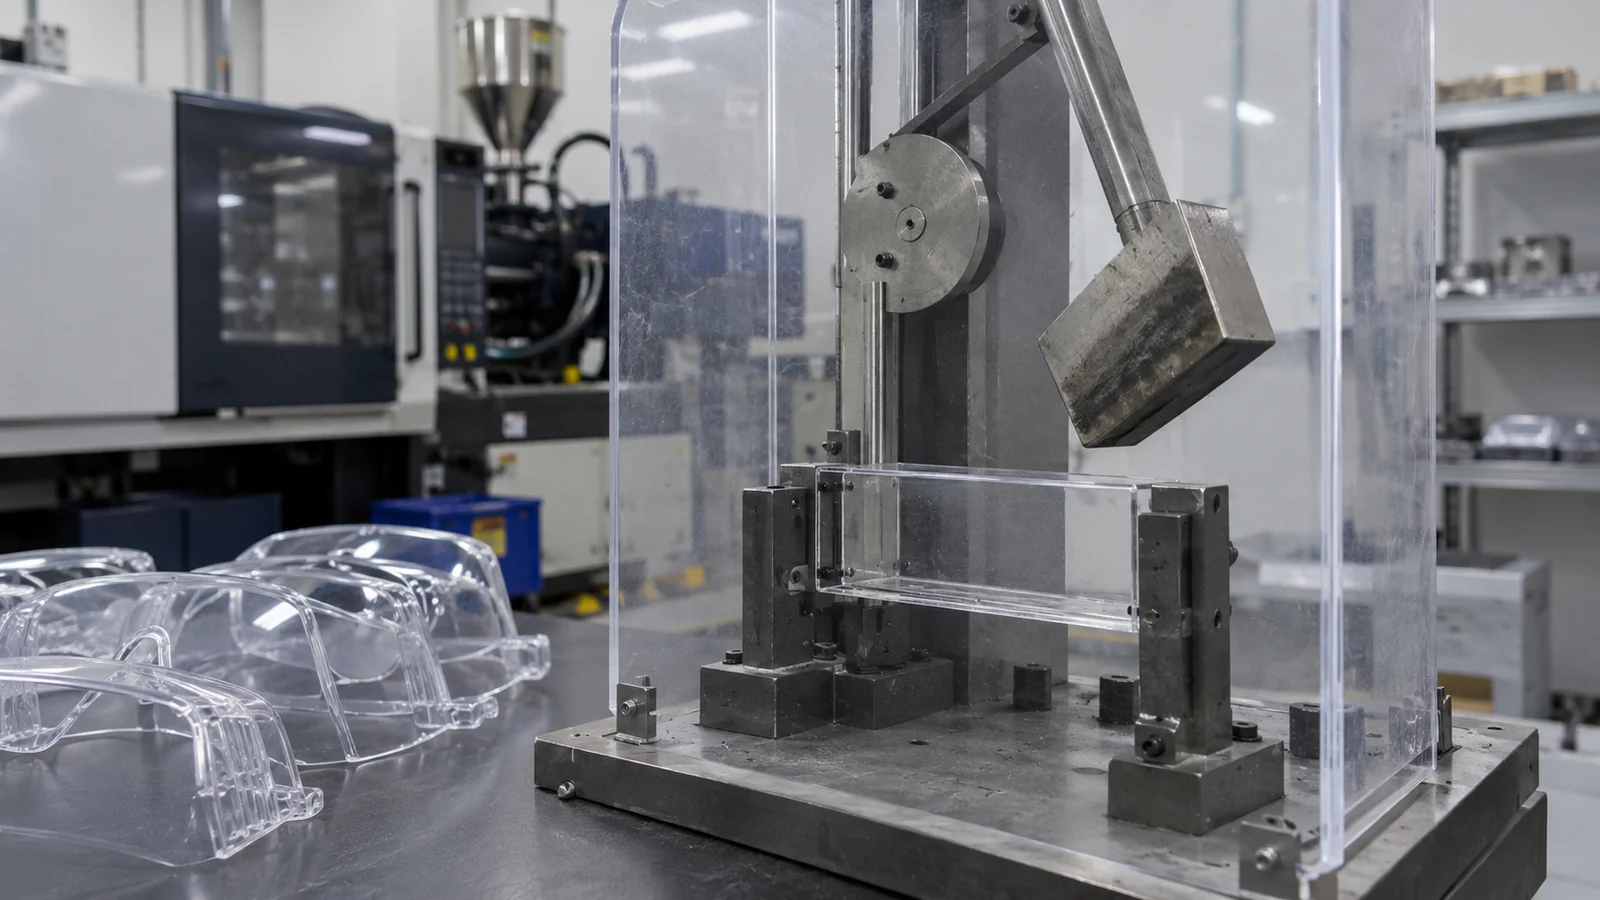
Polycarbonate khẳng định vị trí của nó khi hậu quả của nứt hoặc hư hỏng do va đập lớn hơn nhu cầu về độ cứng bề mặt tối đa. Thấu kính bảo vệ, tấm chắn, nắp cảm biến và các linh kiện chiếu sáng tiếp xúc với thao tác hoặc rung động thường bắt đầu việc xem xét vật liệu ở phía PC. Covestro mô tả polycarbonate Makrolon là trong suốt, chống va đập và ổn định kích thước, với danh mục bao gồm các cấp chiếu sáng và đúc phun. Tổng quan vật liệu Makrolon chính thức của họ cũng cho thấy vì sao một cấp được đặt tên quan trọng hơn chữ viết tắt chung “PC.”
Độ dai không làm cho một chi tiết PC đúc miễn nhiễm với hư hỏng. Một góc trong nhọn, đường hàn được đặt không tốt, dung dịch tẩy rửa mạnh hoặc ứng suất lắp ráp cao vẫn có thể gây nứt. Các bề mặt nhìn thấy cũng có thể cần suy nghĩ thêm về mài mòn và tiếp xúc lâu dài. Nếu đang cân nhắc lớp phủ bảo vệ, hãy đánh giá hệ thống đã phủ thay vì so sánh PMMA không phủ với PC phủ theo lý thuyết.
Quy trình trang vật liệu polycarbonate có thể hỗ trợ thảo luận ban đầu, nhưng RFQ vẫn nên xác định môi trường, vùng quang học, hóa chất tẩy rửa và yêu cầu quy định chi phối việc lựa chọn cấp thực tế.
Processing Can Reverse the Material Ranking
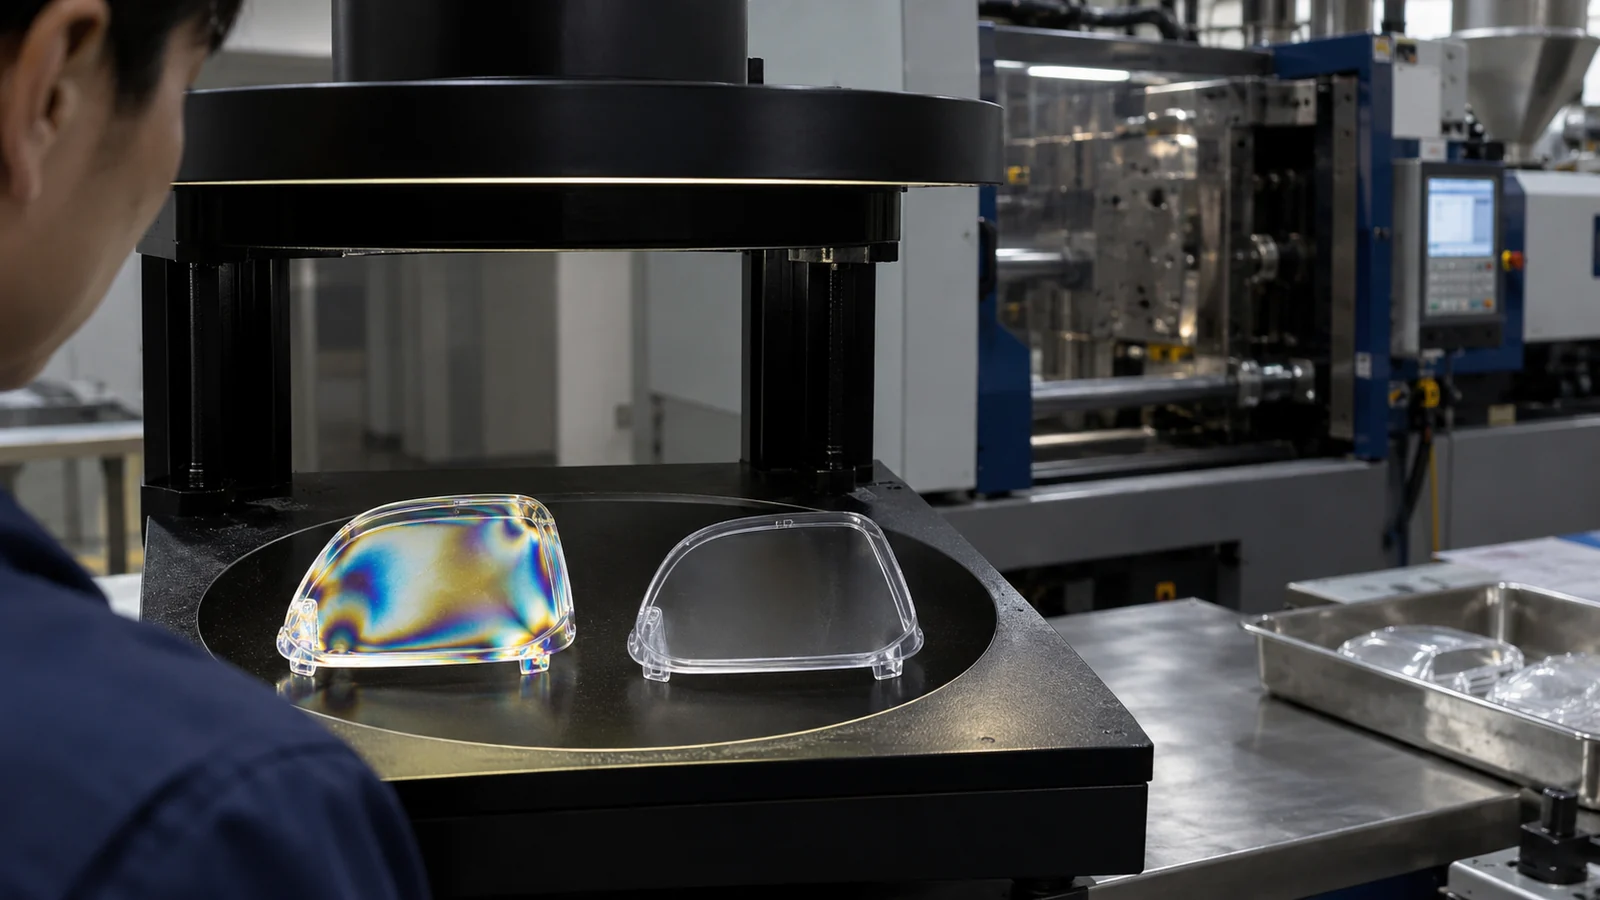
A well-chosen resin can lose its advantage inside a poorly designed part or process. Excess shear near a restrictive gate can leave orientation and stress in a transparent component. Uneven packing and cooling can change thickness, flatness and optical power. Moisture, contamination or excessive residence time can introduce streaks, bubbles, yellowing or black specks that have little to do with the published clarity of the base resin.
This is why one polished plaque is not enough evidence. Plaques are useful for material screening, but production geometry creates its own flow length, pressure drop, gate freeze, cooling gradient and ejection load. Thick sections deserve particular attention because the center can remain hot after the skin has solidified. The result may be sink, voids, delayed shrinkage or optical distortion even though the surface initially looks acceptable.
Gate location should keep the vestige and the highest-shear region away from the critical optical path when geometry allows. At the same time, moving the gate too far away can extend the flow path and reduce packing control. Material, part and mold decisions therefore need to be made together rather than passed between teams as separate approvals.
Use a Drawing-Ready Decision Sequence
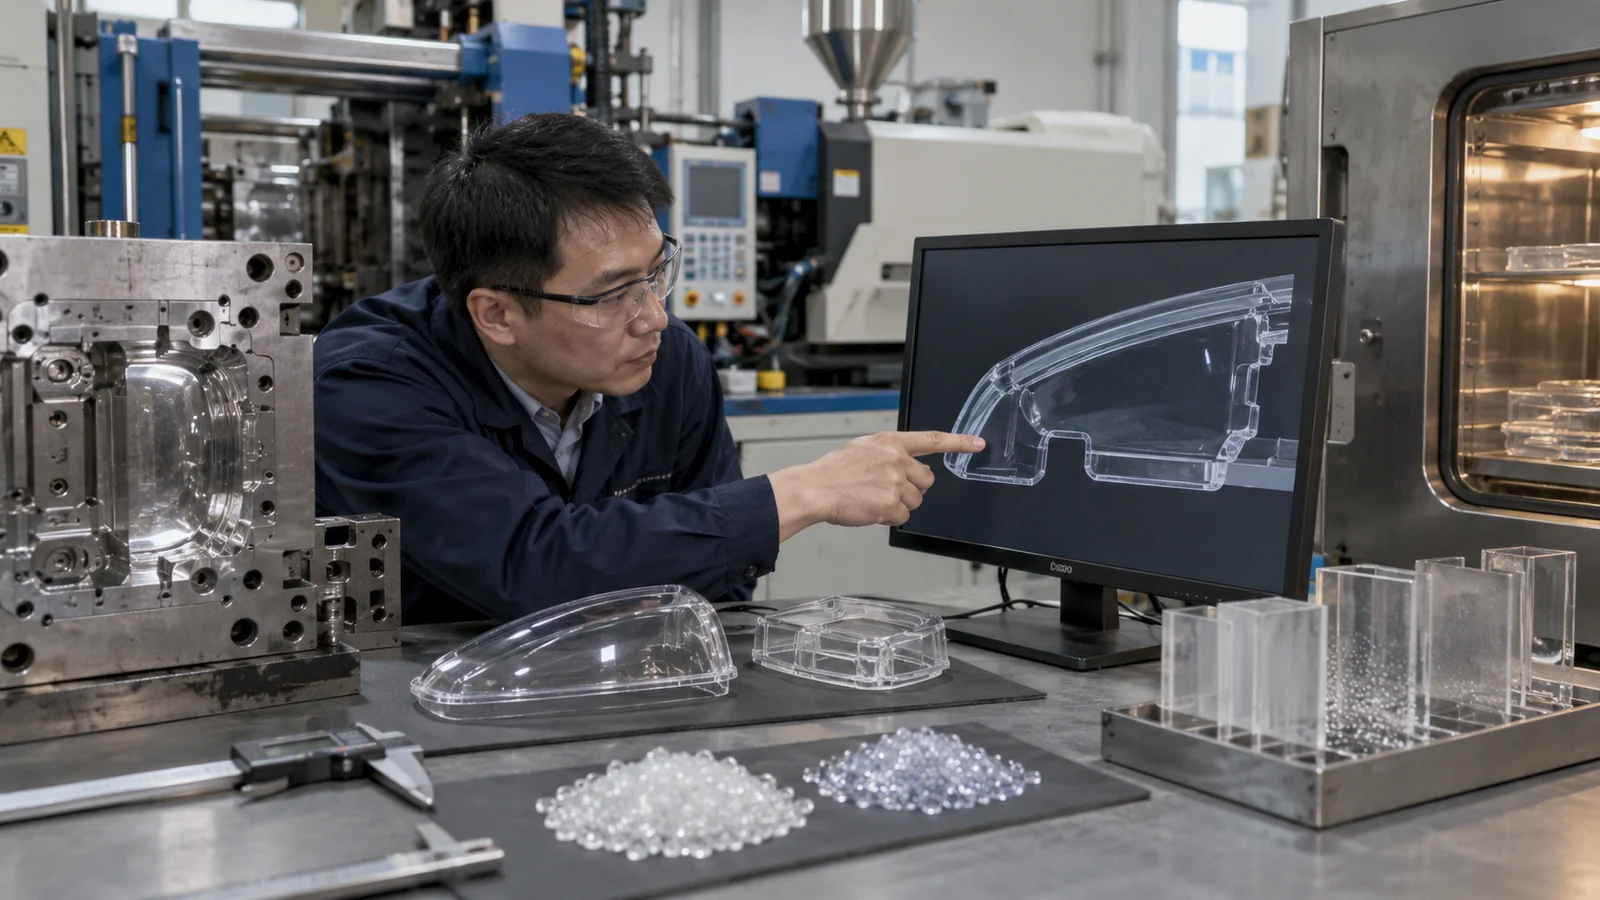
A practical material decision can be made in six passes:
- Define the optical job. State whether the part transmits an image, guides illumination, diffuses light or only provides a clear viewing window.
- Rank the failure consequences. Separate unacceptable fracture, haze, scratching, color shift, birefringence and dimensional drift.
- Map the environment. Record temperature, UV exposure, chemicals, cleaning, assembly load and expected service life.
- Review molding geometry. Mark thick sections, long flow paths, gates, weld lines, ejection areas and cosmetic surfaces.
- Select actual grades. Compare supplier data under relevant test conditions; do not transfer one grade’s values to the entire polymer family.
- Write the validation plan. Define how optical, dimensional, mechanical and environmental performance will be measured on molded parts.
This sequence may still produce two viable candidates. That is not indecision. It is a signal to mold representative samples or use prototype tooling before committing production steel, especially when coating, texture, assembly stress or thick optical geometry changes the material behavior.
What to Validate Before Approving the Resin
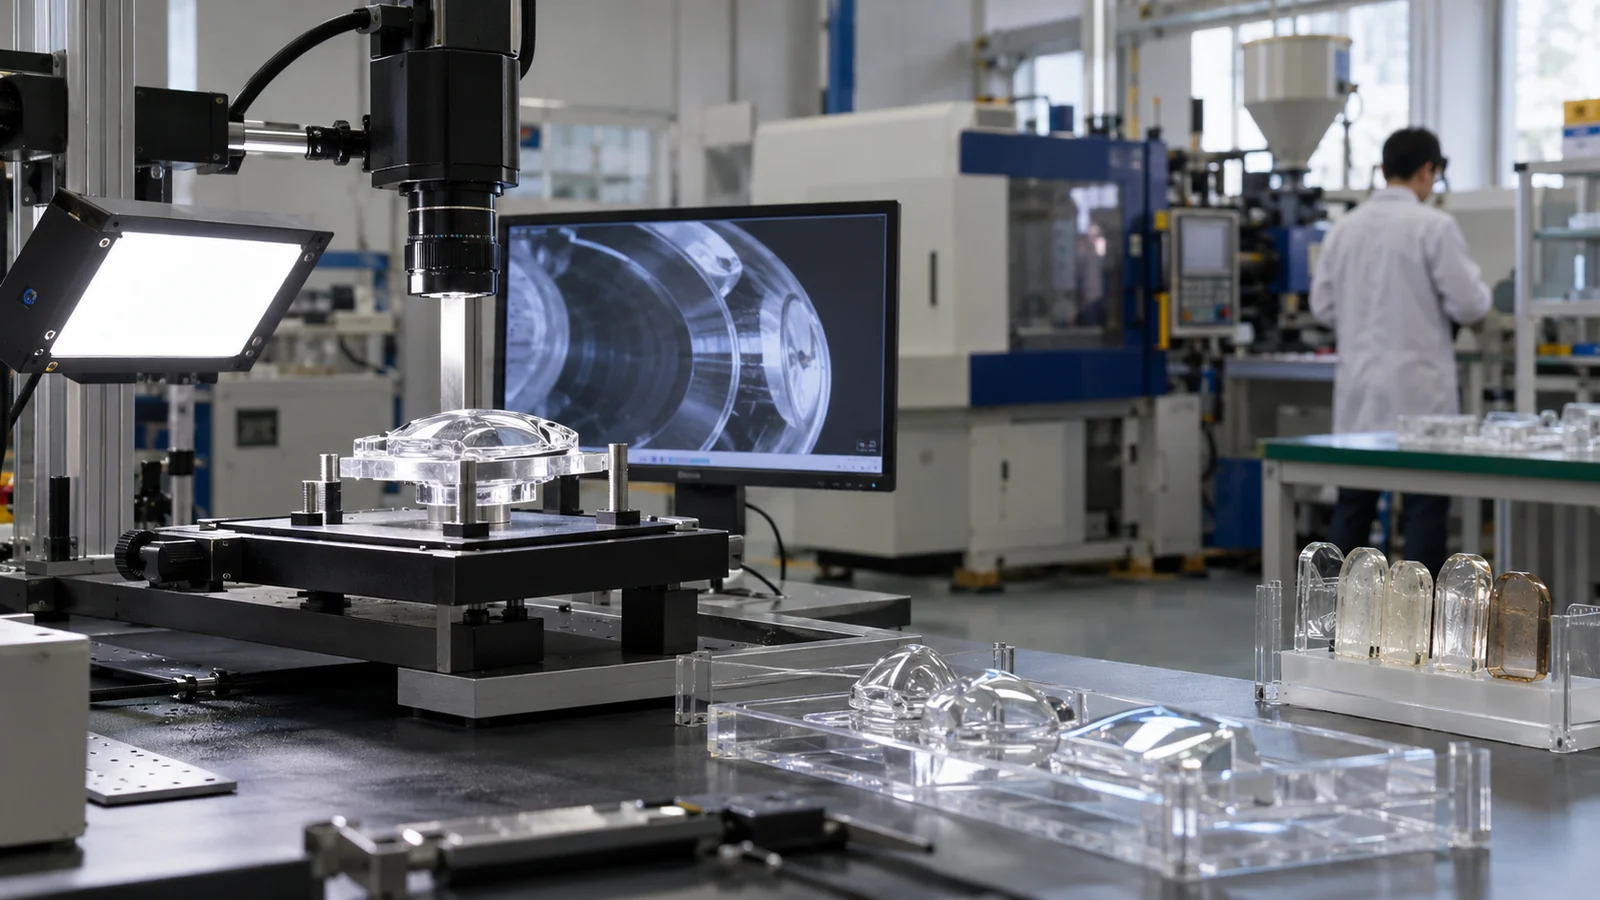
Approval should connect every critical requirement to a method, sample location and acceptance rule. “Clear” is not a measurable requirement by itself. Depending on the product, the control plan may include transmission or haze, color, focal or light-output performance, surface defects, dimensions, flatness, birefringence, impact, coating adhesion and environmental conditioning.
Inspect the critical optical zone separately from nonfunctional edges and gate areas. Record cavity identity when a multicavity mold is used, because one cavity can reproduce or cool differently from another. First-article results establish whether the tool can make the part; capability data across a stable run shows whether it can keep making it.
A useful RFQ therefore includes the 3D model, drawing, optical region, target resin or candidate grades, annual quantity, appearance standard, operating environment and required reports. Where traceability and inspection stages matter, define the required records and acceptance stages alongside the molding proposal.
Các câu hỏi thường gặp
Is acrylic always clearer than polycarbonate?
Acrylic is often the stronger starting point for high transmission and outdoor clarity, but the finished-part result depends on grade, thickness, surface replication, color, stress and processing. Compare molded samples under the product’s actual optical test rather than selecting from one headline value.
Is polycarbonate always the safer choice for impact?
Polycarbonate generally offers the better starting point when impact is critical, but geometry and environment can remove that advantage. Notches, weld lines, high assembly stress and incompatible chemicals must be included in the test condition.
Can one mold run both PC and PMMA?
Sometimes, but it should not be assumed. Different shrinkage behavior, processing windows, gate response and ejection behavior may require compromises. A tool optimized around one material may not produce equivalent dimensions or optical quality with the other.
Which material is cheaper for a molded optical part?
Resin price alone cannot answer the question. Tooling changes, coating, cycle time, reject rate, handling protection and field failure can outweigh the pellet-price difference. Compare the total route needed to meet the same approved specification.
What should be sent for a material review?
Send the 3D model, drawing, critical optical area, environment, mechanical loads, cleaning chemicals, quantity, appearance criteria and required validation reports. If a grade has already been specified, include the complete supplier and grade designation.