
Một thấu kính đúc có thể đạt được kích thước đường kính và độ dày tâm của nó mà vẫn không đạt được mục tiêu quang học. Trong ép phun thấu kính, sai số hình dạng, lệch tâm, sao chép bề mặt, ứng suất dư và tải trọng lắp ráp đều ảnh hưởng đến chùm tia cuối cùng. Do đó, câu hỏi thực tế không chỉ là liệu nhựa có thể tái tạo mô hình CAD hay không, mà là liệu thấu kính đã đúc và lắp ráp có duy trì được chức năng quang học yêu cầu qua các khoang, lô và điều kiện môi trường hay không.
Câu trả lời ngắn gọn
Có, một thấu kính đúc có thể đáp ứng bản vẽ quang học khắt khe—nhưng chỉ khi thông số kỹ thuật quang học được chuyển đổi thành các kiểm soát khuôn, quy trình và lắp ráp có thể đo lường được. Dung sai kích thước chung không tự kiểm soát được mặt sóng, dịch chuyển tiêu cự hay chất lượng hình ảnh truyền qua.
Trong bài viết này:
- Chuyển đổi yêu cầu quang học thành kiểm soát sản xuất
- Chọn vật liệu theo môi trường sử dụng
- Tính đến độ co ngót và sai số hình dạng
- Bảo vệ bề mặt quang học trong khuôn
- Đưa lắp ráp vào chuỗi dung sai quang học
- Xác nhận chức năng, không chỉ ngoại quan
- Câu hỏi thường gặp
Bản vẽ quang học cần nhiều hơn đường kính và độ dày
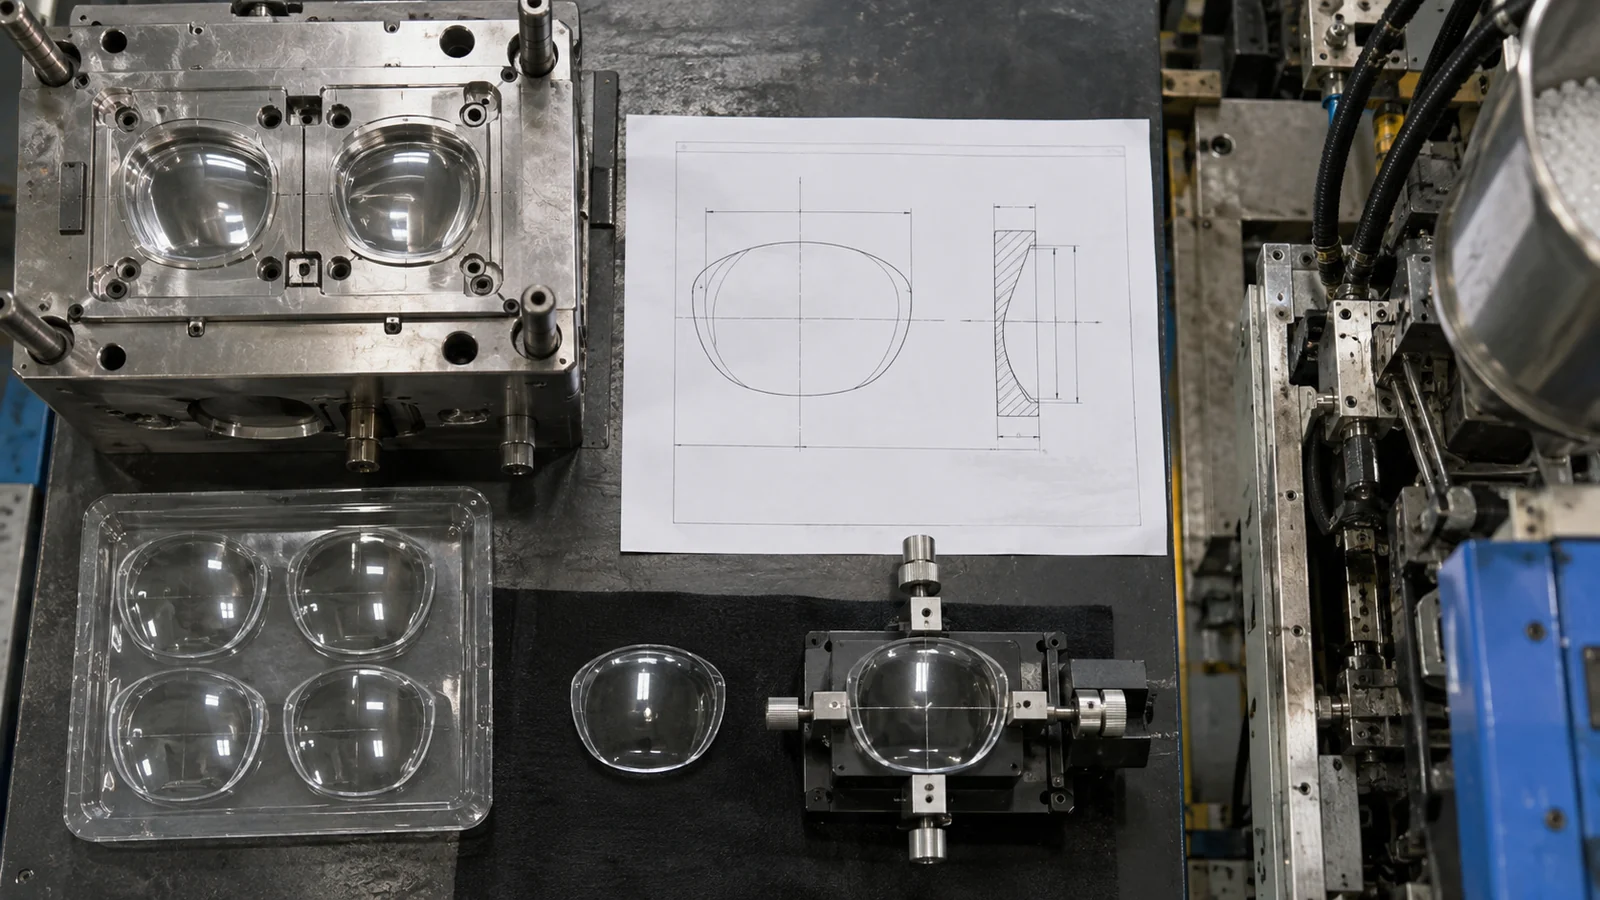
Bắt đầu với chức năng có thể thất bại. Một thấu kính chuẩn trực có thể nhạy cảm với tiêu cự và hình dạng bề mặt. Một thấu kính tạo ảnh cũng có thể yêu cầu kiểm soát sai số mặt sóng, truyền điều chế và căn tâm. Một quang học phân bố ánh sáng có thể được đánh giá bằng cường độ tại các góc xác định. Những đầu ra này yêu cầu các phương pháp kiểm tra khác nhau, ngay cả khi các chi tiết trông giống nhau.
Bản vẽ nên phân biệt bề mặt quang học với bề mặt gá lắp và bề mặt thẩm mỹ. Nó nên xác định các datum trục quang học, khẩu độ thông suốt, điều kiện cạnh cho phép và mối quan hệ giữa thấu kính và các đặc điểm định vị của nó. Nếu trục quang học không được gắn với một datum cơ khí có thể đo lường, kiểm tra lắp ráp không thể xác nhận đáng tin cậy sự căn chỉnh.
Tránh gán dung sai chặt nhất có thể cho mọi đặc điểm. Điều đó làm tăng nỗ lực chế tạo khuôn và kiểm tra mà không nhất thiết cải thiện chùm tia. Thay vào đó, hãy kết nối từng yêu cầu quan trọng với một hiệu ứng quang học và xác định cách đo lường nó.
Lựa chọn vật liệu bắt đầu từ môi trường thất bại
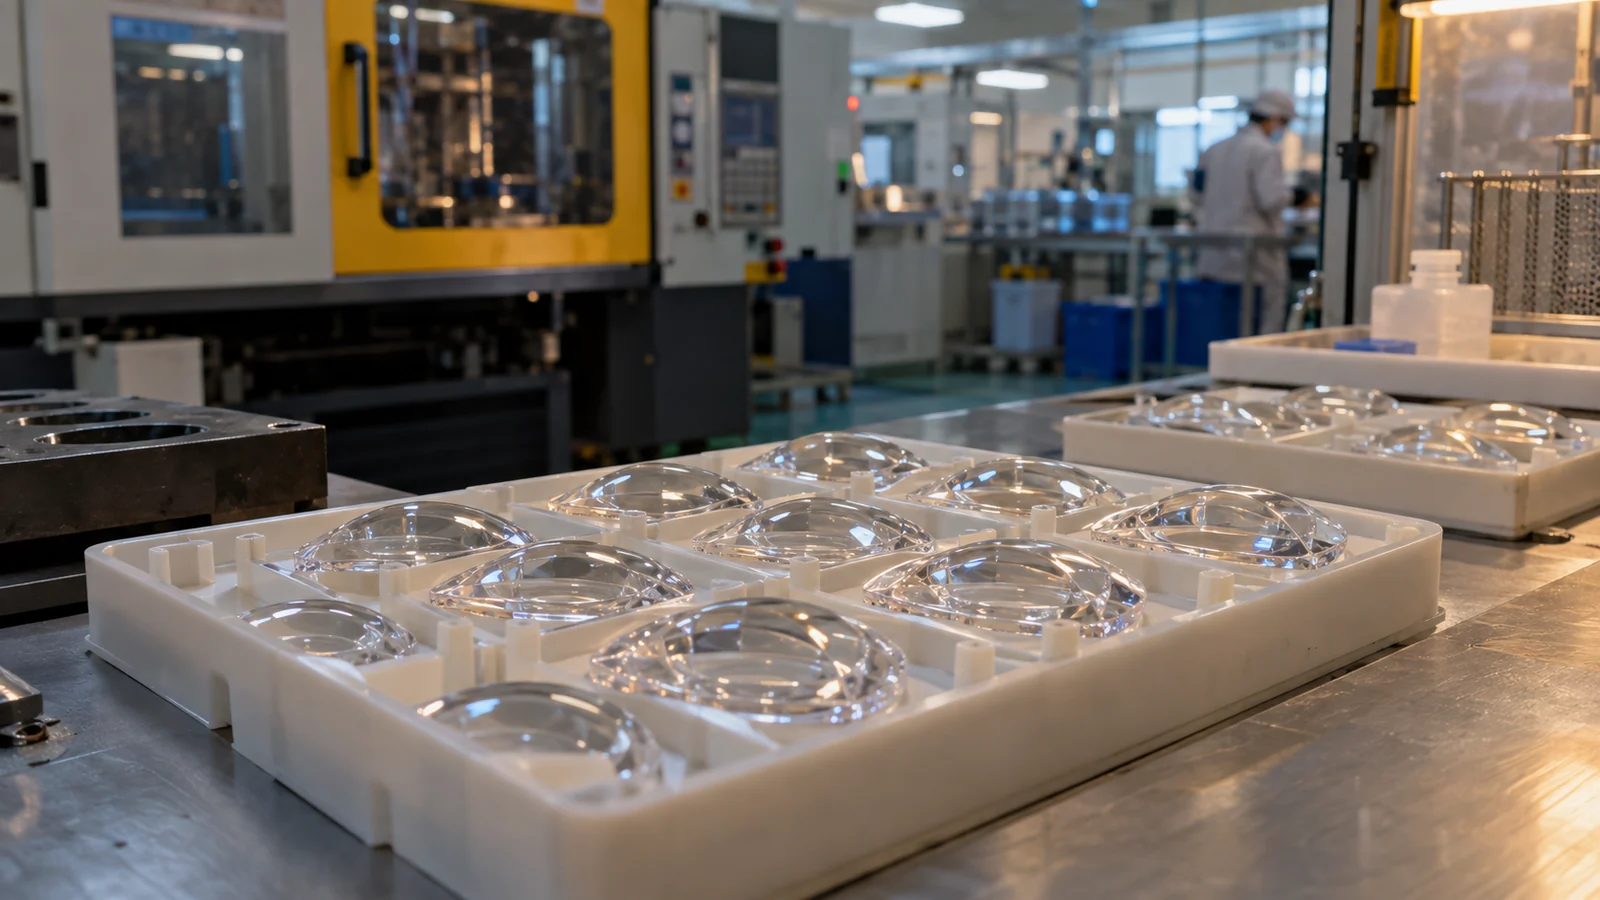
PMMA có thể mang lại độ trong suốt cao và độ cứng bề mặt tốt, trong khi polycarbonate quang học thường được xem xét khi khả năng chống va đập hoặc nhiệt độ sử dụng cao là quan trọng. So sánh đó chỉ là điểm khởi đầu. Cấp chính xác cụ thể, dải bước sóng, phơi nhiễm UV, hóa chất tẩy rửa, độ ẩm, lớp phủ và yêu cầu quy định có thể thay đổi quyết định.
Vật liệu cũng thay đổi cửa sổ sản xuất. Nhiệt độ nóng chảy, nhiệt độ khuôn, sấy khô, độ co ngót và độ nhạy với ứng suất ảnh hưởng đến khả năng tái tạo và tính nhất quán. Khi xem xét một Ép phun quang học & trong suốt dự án, hãy chỉ định đầy đủ cấp nhựa resin thay vì chỉ “PC” hoặc “acrylic”. Việc thay thế cấp nhựa có thể làm thay đổi chiết suất, độ truyền qua, độ co ngót và độ bám dính của lớp phủ.
Bề mặt thép không phải là bề mặt thấu kính cuối cùng
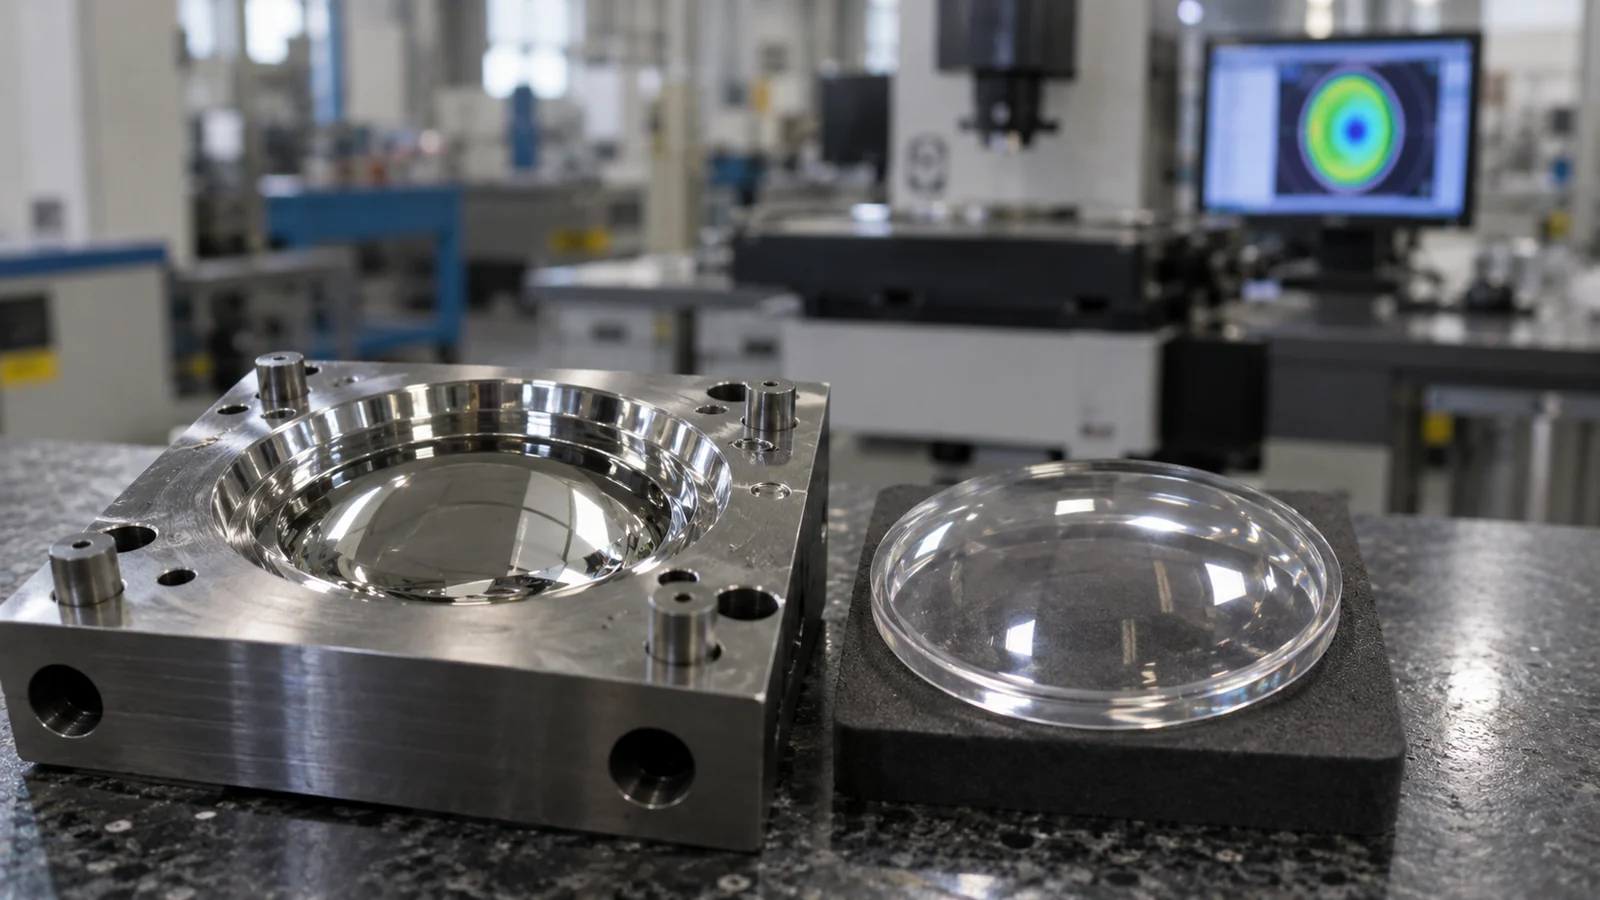
Polymer nguội đi từ thành khuôn vào trong. Việc làm nguội và nén ép không đồng đều tạo ra độ co ngót cục bộ, có thể làm thay đổi độ cong và gây ra sai số hình dạng từ tâm đến mép. Do đó, một miếng chèn đúng danh nghĩa có thể tạo ra thấu kính hội tụ xa hoặc gần sau khi đúc.
Việc bù trừ nên dựa trên các chi tiết đúc đã đo, không phải một hệ số co ngót chung chung. Vòng lặp hữu ích là: đúc một quy trình ổn định, đo thấu kính, so sánh kết quả quang học và kích thước với mô hình, sau đó chỉ hiệu chỉnh miếng chèn khi độ lệch có thể lặp lại. Việc chạy theo các phép đo trong khi quy trình đang trôi dạt có thể đưa hiệu chỉnh sai vào thép.
| Kết quả quan sát được | Nguyên nhân có thể | Kiểm tra trước khi cắt thép |
|---|---|---|
| Dịch chuyển tiêu cự | Biến đổi hình dạng bề mặt hoặc chiết suất | Độ ổn định quy trình và dữ liệu hình dạng toàn khẩu độ |
| Chùm tia không đối xứng | Lệch tâm, nghiêng hoặc nén ép không đều | Căn chỉnh datum và kết quả theo từng khoang khuôn |
| Mờ hoặc biến dạng ở tâm | Làm nguội, ứng suất hoặc nhiễm bẩn | Mẫu ánh sáng phân cực và hồ sơ đúc |
Bảo vệ bề mặt quang học từ cổng phun đến khi đẩy sản phẩm
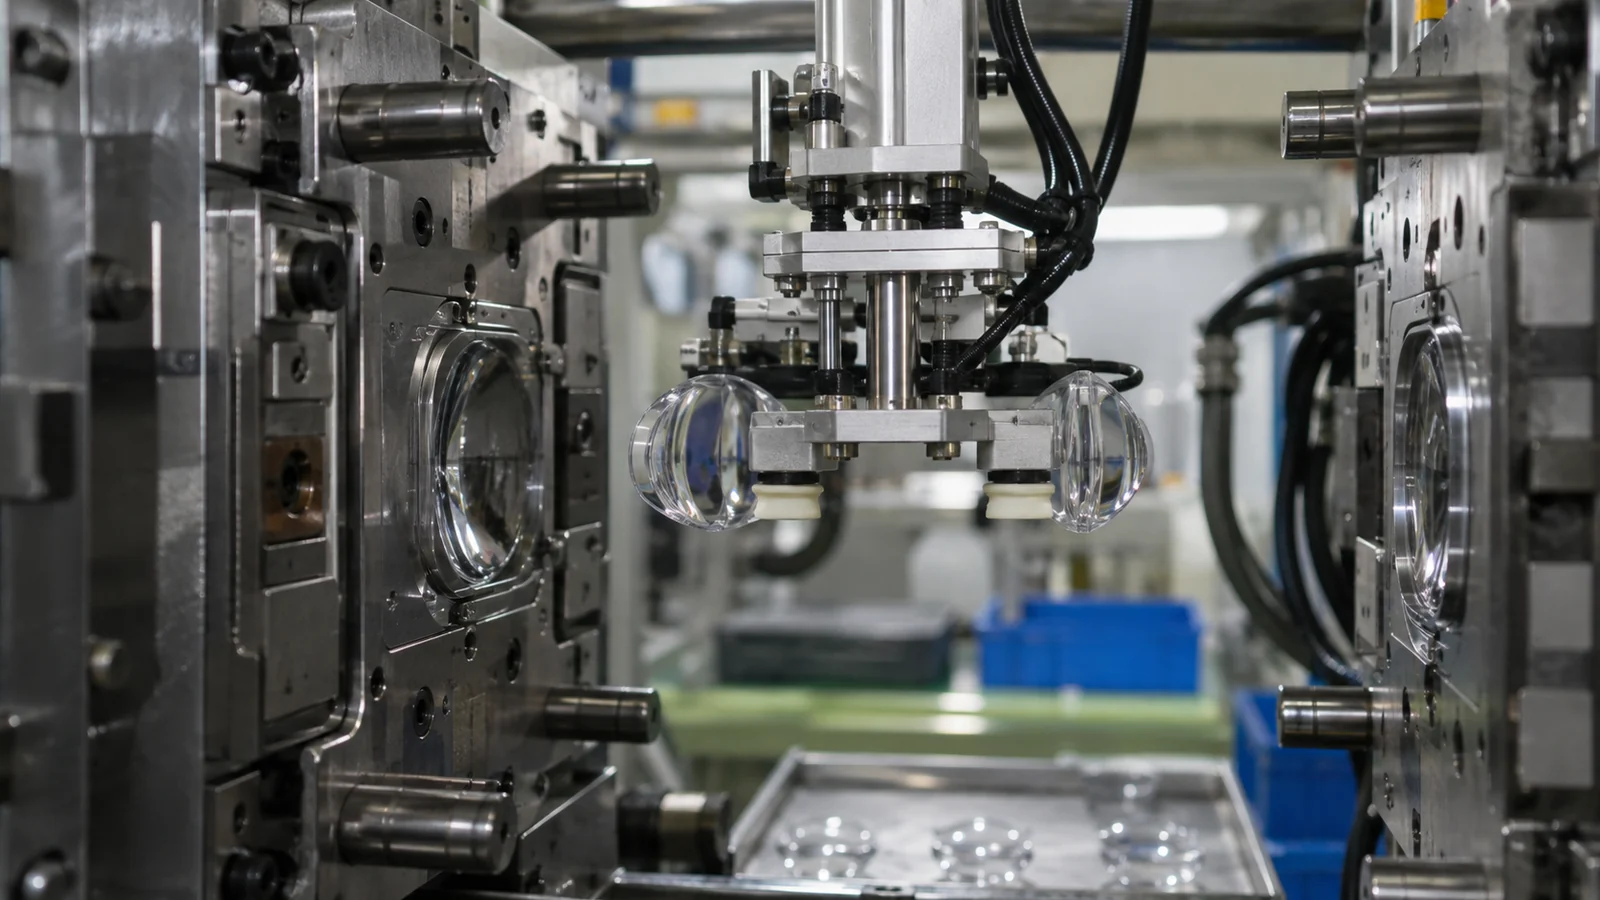
Miếng chèn quang học phải tái tạo được bề mặt yêu cầu mà không bị hư hại do cặn lỗ thoát hơi, lực kéo hoặc việc vệ sinh lặp lại. Đường phân khuôn, cổng phun, lỗ thoát hơi và chốt đẩy nên được đặt bên ngoài khẩu độ trong suốt bất cứ khi nào hình học cho phép. Khoang đánh bóng là chưa đủ nếu lực tháo khuôn làm cong thấu kính hoặc chốt đẩy làm biến dạng vòng định vị của nó.
Vị trí cổng phun quyết định kiểu dòng chảy điền đầy và thường là kiểu ứng suất dư. Đường hàn, hiện tượng chậm dòng và lực cắt cao có thể xuất hiện trong đường truyền quang học ngay cả khi bề mặt trông trong suốt. Phân tích dòng chảy khuôn có thể giúp so sánh các phương án, nhưng kết quả vẫn cần một kế hoạch thử nghiệm đo thấu kính thực tế trong điều kiện ổn định.
Lắp ráp có thể làm xê dịch một thấu kính đã đạt kiểm tra
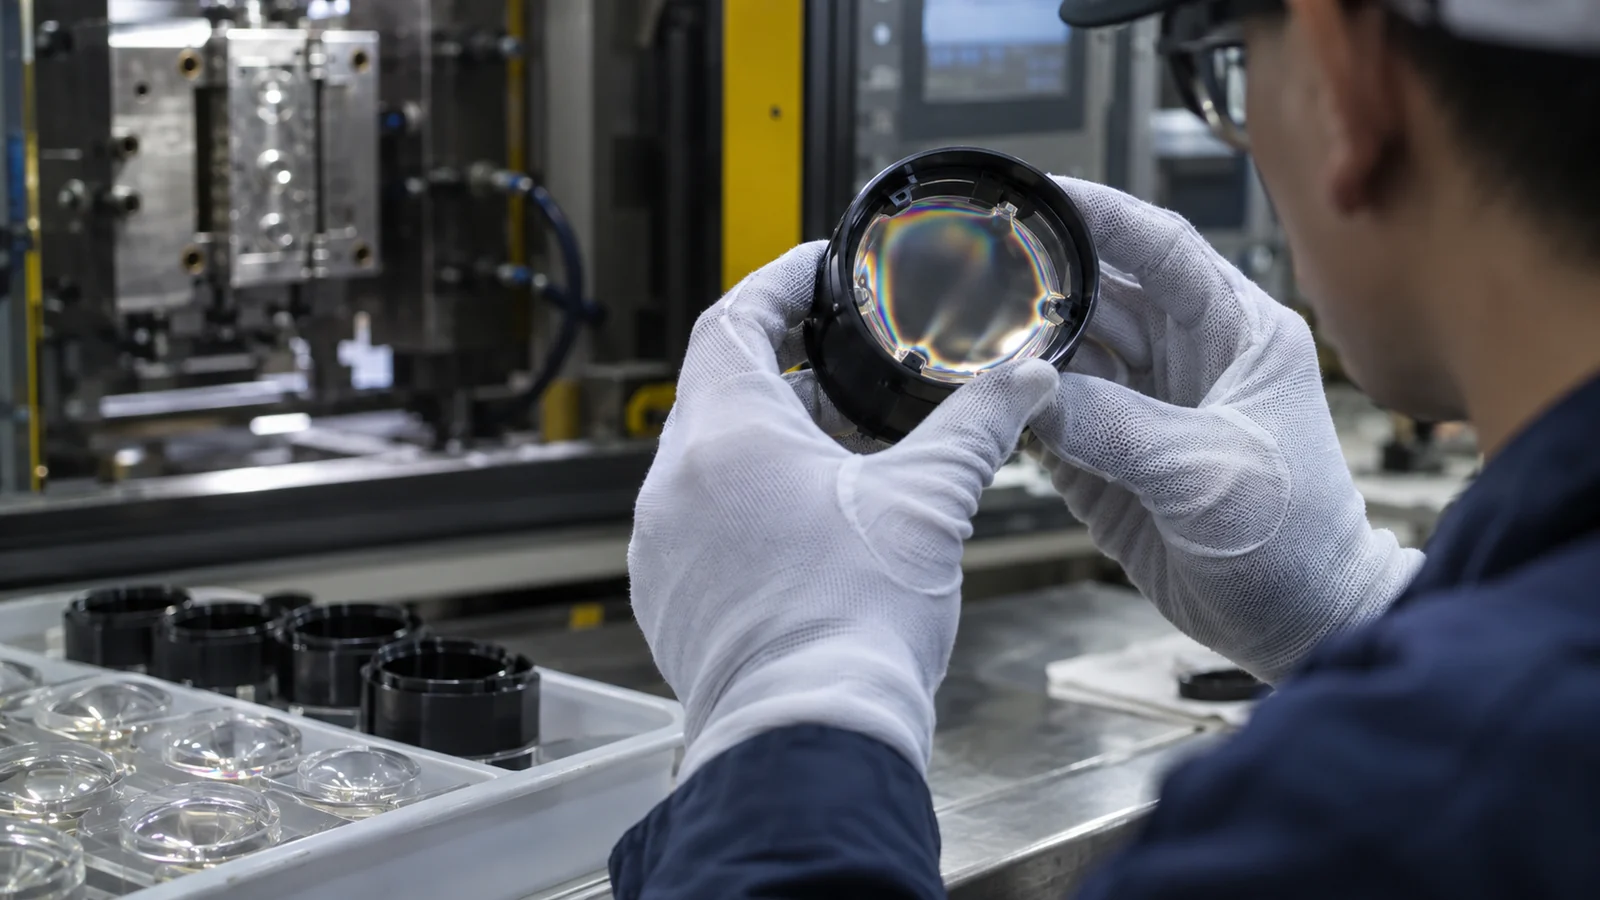
Kẹp giữ, chốt bấm, đường keo hoặc vít có thể tác động lực lên thấu kính không đều. Tải trọng đó có thể làm nghiêng trục quang học hoặc tạo lưỡng chiết sau khi chi tiết rời đã đạt kiểm tra. Các đặc điểm gá lắp nên hạn chế các bậc tự do cần thiết mà không buộc linh kiện quang học phải khớp theo một vỏ bị biến dạng.
Xem xét chồng lớp từ nguồn sáng hoặc cảm biến quang học đến chuẩn thấu kính rồi đến vỏ. Giãn nở nhiệt là vấn đề quan trọng khi vật liệu khác nhau và sản phẩm chịu dải nhiệt độ rộng. Kiểm tra mô-đun quang học đã lắp ráp ở mô-men xoắn, điều kiện đóng rắn và nhiệt độ thực tế.
Phát hành quy trình với bằng chứng phân lớp
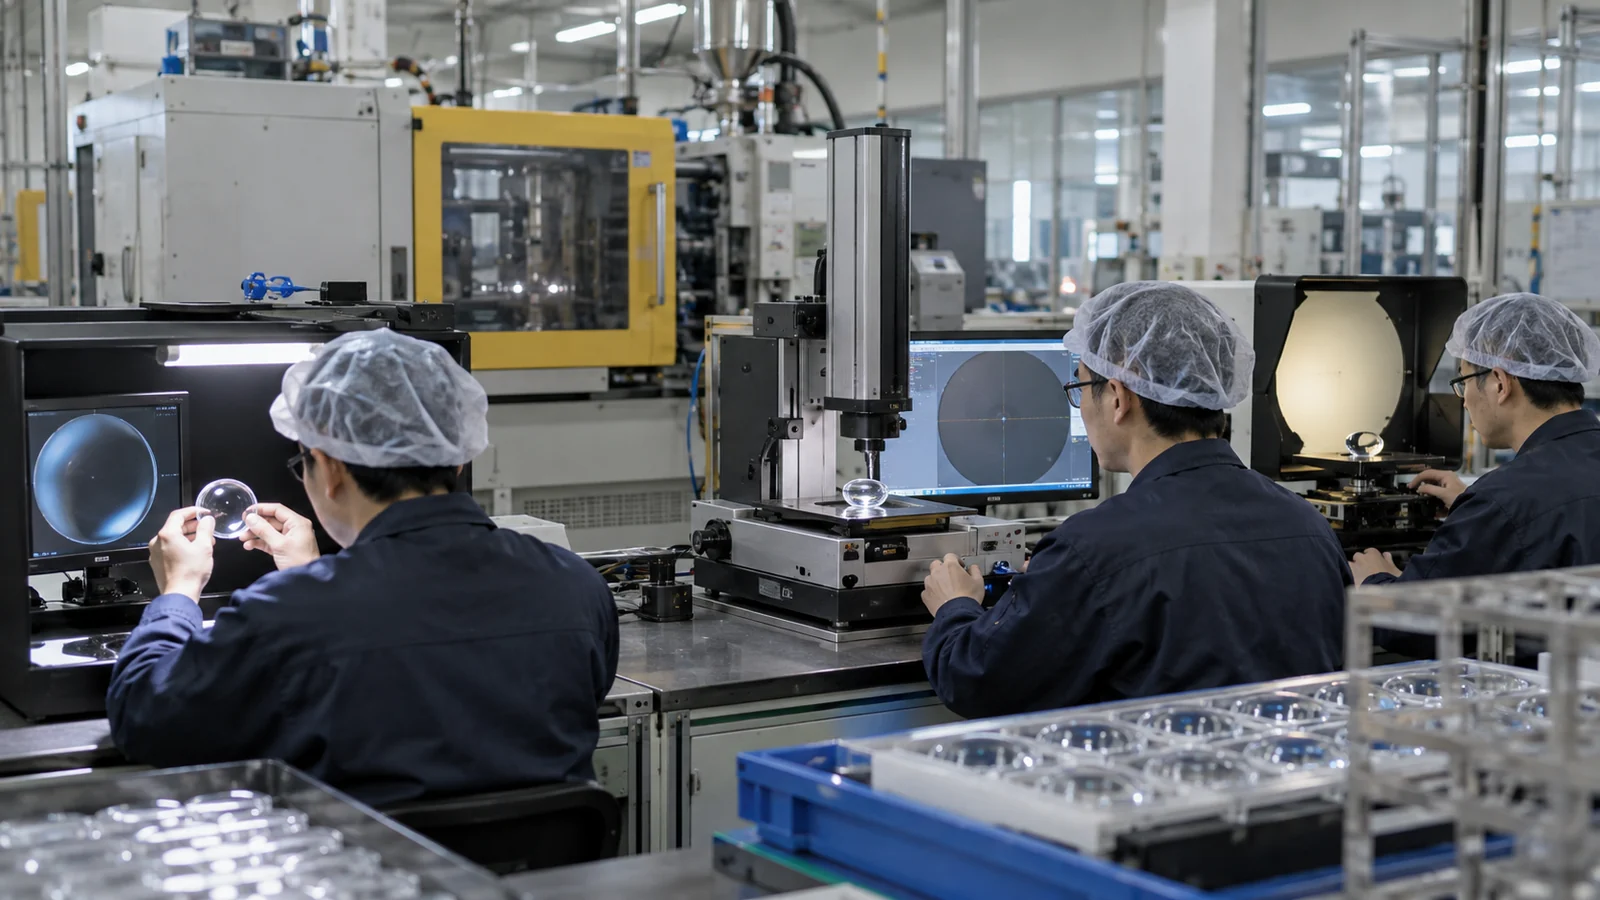
Kiểm tra bằng mắt phát hiện vết xước, nhiễm bẩn và khuyết tật dòng chảy rõ rệt, nhưng không thể chứng minh hiệu năng quang học. Kiểm tra kích thước xác minh chuẩn và hình học. Đo lường bề mặt đánh giá hình dạng và độ hoàn thiện. Kiểm tra chức năng xác nhận hành vi chùm tia, hình ảnh hoặc tiêu cự mà khách hàng thực sự sử dụng.
Kế hoạch lấy mẫu nên tách riêng từng khoang và theo dõi thời gian trong suốt quá trình chạy. Lấy trung bình dữ liệu trộn lẫn các khoang có thể che giấu một miếng chèn đang bị trôi. Lưu giữ cài đặt quy trình, lô vật liệu, lịch sử sấy và điều kiện đo cùng với kết quả để có thể truy vết khi có thay đổi sau này. Quy trình kiểm soát chất lượng của cơ sở hữu ích nhất khi phương pháp kiểm tra được thống nhất trước khi phê duyệt dụng cụ.
Các câu hỏi thường gặp
Thấu kính đúc phun có thể thay thế thủy tinh không?
Chúng có thể trong nhiều sản phẩm khi khối lượng thấp, tính năng tích hợp và sản lượng sản xuất là quan trọng. Quyết định vẫn phụ thuộc vào bước sóng, nhiệt độ, tiếp xúc hóa chất, khả năng chống xước và sai số quang học cho phép.
Should every lens receive a functional optical test?
Not necessarily. A capable process may use validated dimensional or metrology proxies plus scheduled functional checks. Safety-critical or extremely sensitive optics may require more extensive screening.
When should insert correction begin?
After the molding process and measurement method are stable and the same directional error repeats across sufficient samples. Correcting steel before that point can compensate for noise rather than the mold.