
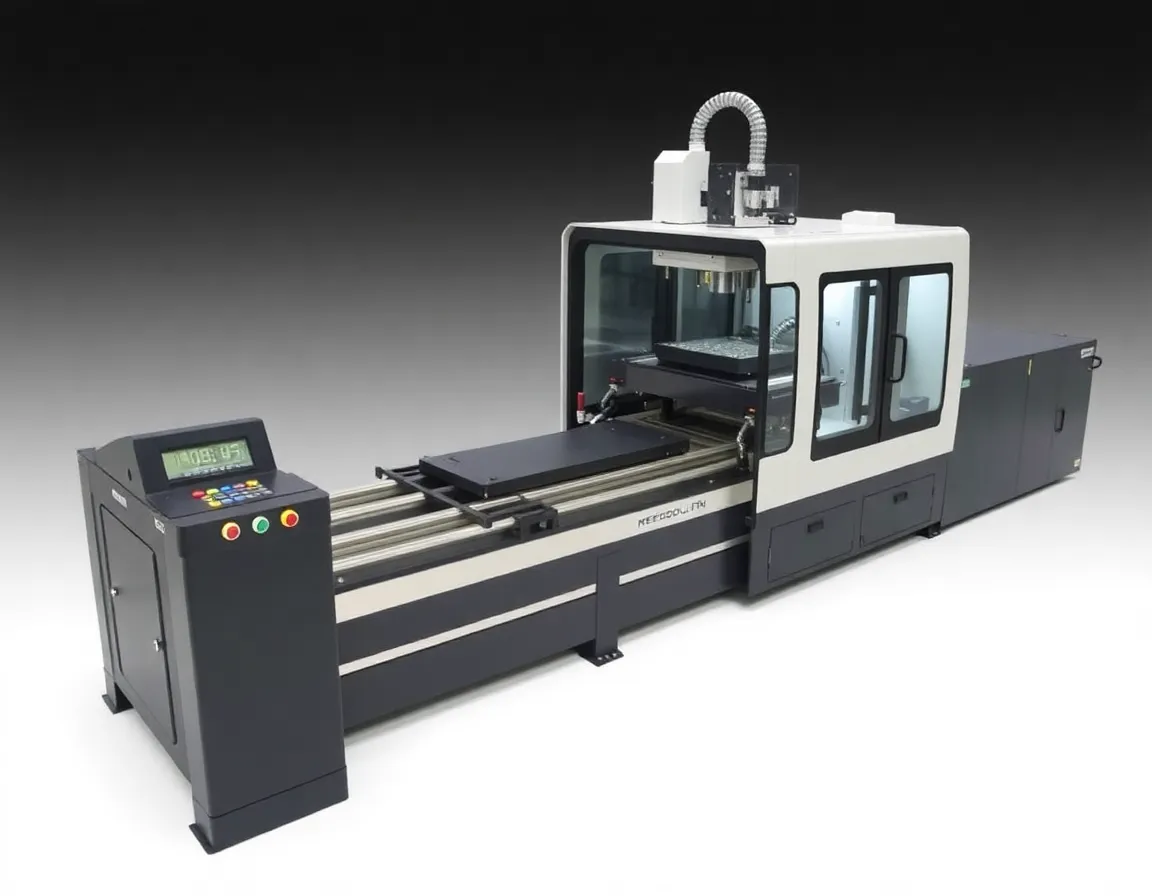
Her sektördeki üreticiler aynı amansız baskıyla karşı karşıya: daha yüksek kaliteli parçaları, daha hızlı ve daha düşük maliyetle teslim etmek. Özel termoplastik kalıplama, bu zorluğun üstesinden gelmenin en etkili yollarından biri haline gelmiştir. Mühendislik sınıfı polimerleri hassas kalıplama ve optimize edilmiş süreçlerle birleştirerek şirketler, birkaç yüzden milyonlara kadar değişen hacimlerde karmaşık bileşenleri performans için ekstra ödeme yapmadan üretebilir. Bu makale, özel termoplastik kalıplamanın ne olduğunu, nasıl çalıştığını, en büyük tasarrufu nerede sağladığını ve maliyetler düşük kalırken kaliteyi yüksek tutan en iyi uygulamaları açıklar.
Özel Termoplastik Kalıplama Nedir?
Özel termoplastik kalıplama, ısıtılmış termoplastik malzemenin özel olarak tasarlanmış bir kalıp kullanılarak belirli, uygulamaya yönelik bir parçaya şekillendirilmesi sürecidir. Hazır stok şekillerden veya genel bileşenlerden farklı olarak, özel kalıplanmış bir parça tam toleranslar, geometriler, malzeme özellikleri ve son kullanım koşulları etrafında tasarlanır.
Termoplastikler, ısıtıldığında yumuşayan ve soğutulduğunda sertleşen polimerlerdir — malzemenin yeniden eritilip yeniden şekillendirilmesine olanak tanıyan tersinir bir süreçtir. Bu özellik, onları kalıcı olarak kürlenen ve yeniden işlenemeyen termosetlerden ayırır. Termoplastiklerin tersinirliği, daha hızlı çevrim süreleri, daha düşük hurda kayıpları ve daha fazla tasarım özgürlüğü sağlar.
Özel termoplastik şemsiyesi altında birkaç kalıplama yöntemi bulunur ve her biri takım maliyeti, hacim kapasitesi ve hassasiyet açısından farklı bir denge sunar:
- Enjeksiyon kalıplama — eriyik polimer kapalı bir çelik veya alüminyum kalıba enjekte edilir; yüksek hacimli, yüksek toleranslı parçalar için idealdir.
- Sıkıştırma kalıplama — malzeme ısıtılmış bir kalıp boşluğuna yerleştirilir ve sıkıştırılır; büyük, kalın veya takviyeli parçalar için çok uygundur.
- Transfer kalıplama — malzeme basınç altında bir hazneden boşluğa aktarılır; karmaşık insertler ve kapsüllenmiş bileşenler için kullanışlıdır.
- Şişirme kalıplama — içi boş bir plastik tüp kalıp duvarına doğru şişirilir; şişeler, kanallar ve içi boş muhafazalar için yaygındır.
- Termoform — ısıtılmış bir levha bir kalıbın üzerine veya içine çekilir; büyük paneller ve tepsiler için maliyet etkindir.
Doğru yöntem parça geometrisine, üretim hacmine, malzeme seçimine ve tolerans gereksinimlerine bağlıdır — bu karar en iyi deneyimli bir kalıplama ortağıyla birlikte verilir.
Özel Termoplastik Kalıplama Süreci Nasıl İşler
İş akışını anlamak, maliyetlerin nerede oluştuğunu ve nerede ortadan kaldırılabileceğini açıklamaya yardımcı olur. Tipik bir özel kalıplama projesi altı aşamadan geçer.
1. Tasarım ve Malzeme Seçimi
Mühendisler parçanın mekanik yüklerini, sıcaklık maruziyetini, kimyasal temasını, UV direncini ve düzenleyici gereksinimlerini değerlendirir. Ardından bu ihtiyaçları bir polimer ailesiyle eşleştirir — örneğin darbe dayanımı için polikarbonat, aşınma direnci için naylon, yüksek sıcaklık performansı için PEEK veya kimyasal direnç ve düşük maliyet için polipropilen. Malzeme seçimi hem parça performansının hem de birim fiyatın en büyük tek belirleyicisidir.
2. Takım ve Kalıp Tasarımı
Kalıp, sürecin kalbidir. Tasarımcılar yolluk giriş konumlarını, yolluk sistemlerini, soğutma kanallarını, çıkarma açılarını ve ejeksiyon mekanizmalarını belirler. İyi tasarlanmış bir kalıp daha hızlı çalışır, daha az hata üretir ve daha uzun ömürlüdür. Takım malzemesi de önemlidir: milyonlarca çevrim için sertleştirilmiş çelik veya daha düşük hacimler ve daha hızlı, daha ucuz takımlama için alüminyum ve yumuşak çelik.
3. Prototipleme ve Doğrulama
Üretim takımlamasına geçmeden önce, birçok proje uyum, işlev ve montajı doğrulamak için 3D baskılı veya CNC işlenmiş prototipleri kullanır. Bu adım, tasarım kusurlarını kalıp kesildikten sonra değil, değişikliklerin ucuz olduğu aşamada yakalar.
4. Üretim Kalıplama
Peletler kurutulur, eritilir ve kalıp boşluğuna enjekte edilir (veya sıkıştırılır). Parça soğur, katılaşır ve ejekte edilir. Çevrim süreleri küçük parçalar için birkaç saniyeden büyük veya kalın cidarlı bileşenler için birkaç dakikaya kadar değişir.
5. Bitirme ve Montaj
İkincil işlemler arasında kesme, delme, ultrasonik kaynak, boyama, lazer gravür veya insert yerleştirme yer alabilir. Bu adımların kalıplama hücresine entegre edilmesi, elleçlemeyi, işçiliği ve teslim süresini azaltır.
6. Kalite Kontrol
Boyutsal muayene, görsel kontroller ve işlevsel testler, parçaların spesifikasyona uyduğunu doğrular. İstatistiksel süreç kontrolü ve belgelenmiş izlenebilirlik hem üreticiyi hem de son müşteriyi korur.
Özel Termoplastik Kalıplama Maliyetleri Nasıl Düşürür
Özel kalıplamada maliyet azaltma, köşelerden kesmekle ilgili değildir — her aşamaya mühendislik verimliliği kazandırmakla ilgilidir. En önemli tasarruflar aşağıdaki alanlardan gelir.
Metalden Daha Düşük Takım Yatırımı
Döküm veya metal damgalama ile karşılaştırıldığında, termoplastik takımlama genellikle daha ucuzdur ve üretimi daha hızlıdır. Alüminyum takımlama aylar yerine haftalar içinde hazır olabilir; bu da ürünlerin pazara daha erken ulaşmasını ve daha erken gelir elde edilmesini sağlar.
Azaltılmış Parça Sayısı ve Montaj İşçiliği
Kalıplama, birden fazla metal veya imal edilmiş parçayı tek bir karmaşık bileşende birleştirebilir. Geçmeli bağlantılar, canlı menteşeler, bosslar ve entegre dişler kalıplanabilir. Daha az parça, daha az montaj işçiliği, daha az bağlantı elemanı ve daha düşük envanter karmaşıklığı anlamına gelir.
Hafifletme ve Lojistik Tasarrufları
Termoplastikler metallerden önemli ölçüde daha hafiftir. Daha hafif parçalar nakliye maliyetlerini düşürür, otomotiv uygulamalarında yakıt verimliliğini artırır ve üretim hattında taşımayı kolaylaştırır.
Malzeme Verimliliği ve Geri Dönüştürülebilirlik
Termoplastik hurdalar — yolluklar, besleme kanalları ve reddedilen parçalar — genellikle öğütülerek sürece yeniden kazandırılabilir. Bu geri kazanım kabiliyeti, termosetlerin ulaşamayacağı bir avantaj olan hammadde israfını azaltır.
Ölçeklenebilir Üretim Ekonomisi
Kalıp maliyeti amorti edildikten sonra parça başına artan maliyet keskin biçimde düşer. Yüksek gözlü kalıplar ve otomatik hücreler, hacimler arttıkça birim maliyetleri daha da aşağı çeker ve üreticilerin hem niş hem de kitlesel pazarlara kârlı biçimde hizmet vermesini sağlar.
Dayanıklılık ve Azalan Garanti Maliyetleri
Doğru şekilde belirlenmiş mühendislik termoplastikleri korozyona, kimyasallara ve yorulmaya dayanır. Daha uzun hizmet ömrü, daha az saha arızası, daha düşük garanti talepleri ve daha güçlü marka itibarı anlamına gelir.
Sektörler Arası Uygulamalar
Özel termoplastik kalıplama, dayanıklı, hassas ve hafif bileşenlere dayanan neredeyse her sektöre hizmet eder:
- Otomotiv — elektrikli araçlar için iç döşeme, kaput altı braketler, konektörler, sensör muhafazaları ve batarya bileşenleri.
- Medikal — biyouyumlu reçineler gerektiren tek kullanımlık enjektörler, cerrahi alet sapları, sıvı konektörleri ve teşhis muhafazaları.
- Havacılık — yüksek performanslı polimerler kullanan kabin iç mekânları, kanal sistemleri ve hafif yapısal braketler.
- Elektronik — konektör gövdeleri, muhafazalar, anahtarlar ve ısıya dayanıklı iç bileşenler.
- Endüstriyel ekipman — dişliler, yataklar, contalar, pompa bileşenleri ve özel makine koruyucuları.
- Tüketici ürünleri — beyaz eşya parçaları, elektrikli el aleti gövdeleri, ambalaj ve eğlence ekipmanları.
Her durumda değer önerisi aynıdır: özel olarak tasarlanmış bir plastik parça, daha ağır, daha pahalı veya daha az dayanıklı bir alternatifin yerini alır.
Maliyet Etkin Özel Kalıplama için En İyi Uygulamalar
Kaliteden ödün vermeden tasarruf elde etmek için bu kanıtlanmış yönergeleri izleyin.
Kalıpçınızı Erken Sürece Dahil Edin
Kalıplama ortağını tasarım aşamasına dahil etmek — üretilebilirlik için tasarım (DFM) olarak bilinen bir uygulama — maliyetli yeniden tasarımları önler. Kalıpçılar, kalıp açılmadan önce et kalınlığı sorunlarını, alt kesikleri ve tolerans çakışmalarını işaretleyebilir.
Tekdüze Et Kalınlığı için Tasarım Yapın
Tutarlı et kalınlıkları eşit soğumayı teşvik eder, çarpılmayı ve çekme izlerini azaltır ve çevrim sürelerini kısaltır. Kalın bölgeler malzemeyi israf eder ve üretimi yavaşlatır.
En Pahalı Malzemeyi Değil, Doğru Malzemeyi Seçin
Bir polimeri gereğinden fazla spesifikasyonla belirlemek maliyeti gereksiz yere artırır. Malzeme özelliklerini gerçek kullanım koşullarına uygun hale getirin ve daha düşük fiyat noktasında performans sunan dolgulu veya harmanlanmış reçineleri değerlendirin.
Çevrim Süresi için Kalıp Tasarımını Optimize Edin
Verimli soğutma kanalları, dengeli yolluklar ve sıcak yolluk sistemleri çevrim süresini kısaltır — bu genellikle yüksek hacimli üretimde en büyük kontrol edilebilir maliyettir.
Prototipleme için Plan Yapın
Üretim kalıbı açmadan önce tasarımları prototiplerle doğrulayın. Mütevazı ön yatırım, kalıp modifikasyonlarında rutin olarak on binlerce dolar tasarruf sağlar.
Tedarikçileri ve Operasyonları Birleştirin
Tek çatı altında kalıp, kalıplama, yüzey işleme ve montaj sunan bir kalıplama firmasıyla ortaklık kurmak, nakliye, koordinasyon ve teslim süresi maliyetlerini azaltır.
Kaliteyi Sürekli İzleyin
Tutarlı süreç kontrolü; kusurları, hurdayı ve yeniden işlemeyi önler — bunların tümü özel kalıplamanın sağlaması gereken tasarrufları aşındırır.
Sonuç
Özel termoplastik kalıplama, nadir görülen bir kombinasyon sunar: tasarım özgürlüğü, dayanıklı performans ve ölçülebilir maliyet tasarrufu. Doğru prosesi ve malzemeyi seçerek, iyi tasarlanmış kalıplara yatırım yaparak ve üretilebilirlik en iyi uygulamalarını izleyerek üreticiler parça sayısını, işçiliği, ağırlığı ve atığı azaltabilir — tüm bunları kaliteyi iyileştirirken yapabilir. Anahtar, kalıplamayı bir emtia satın alımı yerine stratejik bir mühendislik kararı olarak ele almaktır. Bunu yapan şirketler, özel termoplastik kalıplamanın başlığın vaat ettiği şeyi tam olarak sunduğunu tutarlı biçimde görür: performanstan ödün vermeden daha düşük maliyetler.