
PEEK-Victrex PEEK 150G
Uzun akış uzunlukları gerektiren karmaşık, ince cidarlı geometrilerde yüksek mekanik bütünlük ve kimyasal direnç elde etmek, ultra akışkan bir süper polimer gerektirir; Victrex'in PEEK 150G'si bunu takviyesiz, düşük viskoziteli polietereterketon matrisiyle sağlar. 400°C'de 130 Pa·s eriyik viskozitesi ve 343°C erime noktasıyla bu kolay akışlı kalite, saf PEEK'in yüksek çekme mukavemetinden (105 MPa) ödün vermeden milimetre altı profilleri dolduracak şekilde tasarlanmıştır. ISO 13485 ve IATF 16949 medikal ve otomotiv çerçeveleri altında faaliyet gösteren Jucheng Precision, Victrex 150G'nin kalıplanması konusunda uzmanlaşmıştır. S136 paslanmaz çelik kalıplar kullanarak, Zeiss CMM ile doğrulanan çapaksız mikro dişliler ve ince cidarlı konektörler teslim etmek üzere yüksek kristalleşme değişkenlerini kontrol ediyoruz.
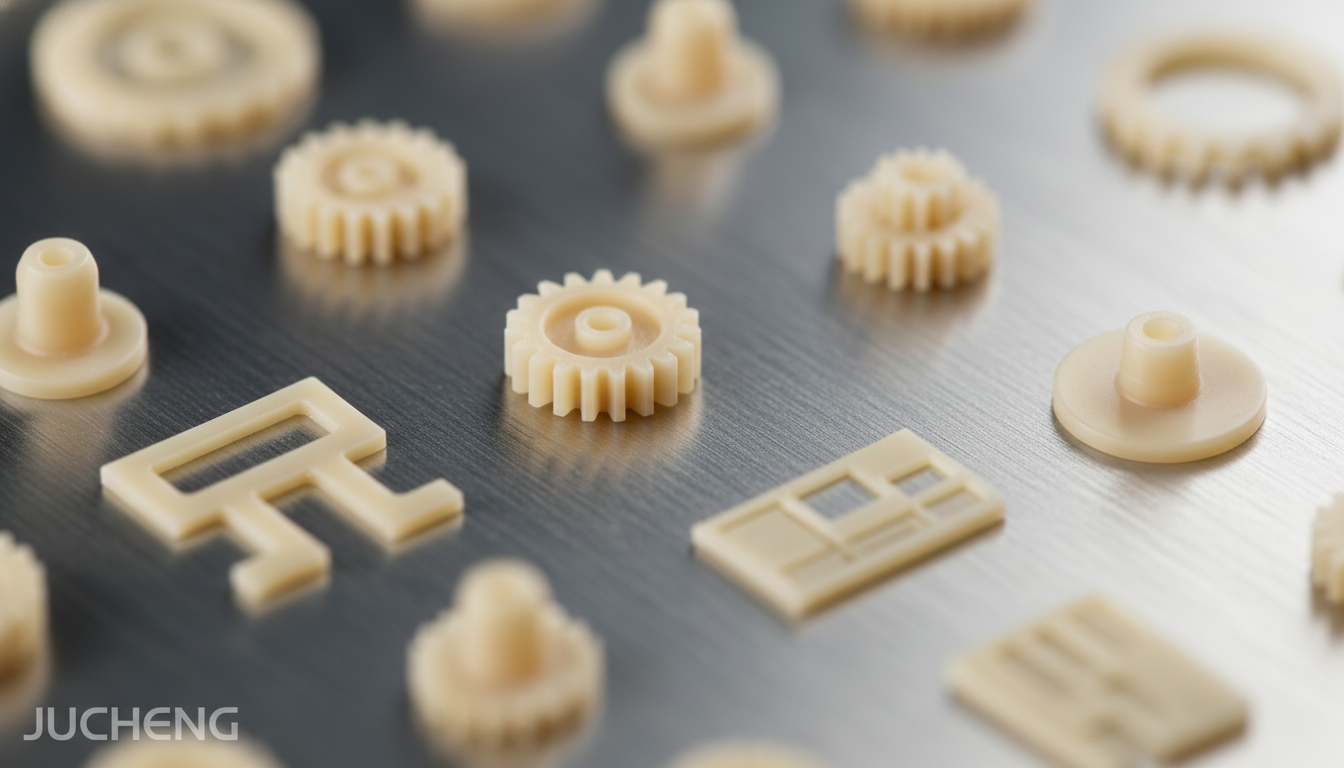
Victrex PEEK 150G İnce Cidarlı Akış ve Yapısal Profil
Victrex™ PEEK 150G, ASTM/ISO standartları kapsamında üstün eriyik akış özellikleri ve sağlam mekanik sertlik sunmak üzere sertifikalandırılmış, takviyesiz, yüksek akışlı yarı kristalin bir Polietereterketon reçinesidir:
| Fiziksel ve Mukavemet Parametresi | Lexan 150G Standart Metrik | Hassas Kalıplama Avantajı |
|---|---|---|
| Eriyik Viskozitesi | Ultra Düşük 130 Pa·s (400°C'de) | Karmaşık ince cidarlı medikal konnektörlerin ve mikro dişlilerin eksik dolgu kusurları olmadan pürüzsüz, düşük basınçlı kavite dolumuyla üretilmesini sağlar. |
| Akma Mukavemeti | Akmadaki Çekme Gerilmesi 105 MPa | Takviyesiz konfigürasyonlarda bile olağanüstü yapısal sertliği ve metale benzer mekanik yük taşıma kapasitesini korur. |
| Yapısal Süneklik | Kopmadaki Çekme Uzaması – 30% | Standart cam takviyeli tiplere kıyasla olağanüstü yapısal uzama ve dinamik darbe tokluğu sunarak gevrek kırılmayı önler. |
Kolay Akışlı PEEK 150G için Mikro Hassasiyetli Proses Uyarlanabilirliği
Düşük eriyik viskozitesi ve entegre yüksek akış kinetiği ile PEEK 150G, son derece dar kalıp boşluklarında öngörülebilir şekilde işlenir:
| Kalıplama Prosesi Sınıfı | Proses Uyumluluğu ve Operasyonel Detaylar |
|---|---|
| İnce Cidarlı Yapısal Muhafazalar | Mükemmel. PEEK 150G için birincil proses. Milimetre altı medikal konektör pimleri, havacılık kanal kılavuzları ve tanısal küvetler için ideal. |
| Mikro Hassasiyetli Dişliler ve Bileşenler | Mükemmel. Milimetre altı mikro helisel dişliler, medikal tanı rotorları ve ortopedik hedef pimlerin üretimi için yüksek düzeyde optimize edilmiştir. |
| Çok Gözlü Otomatik Hızlı Seriler | Mükemmel. Kolay akış özellikleri, yüksek düzeyde tekdüze ağırlık ve boyutsal tekrarlanabilirlik ile hızlı, yüksek basınçlı enjeksiyon kalıplamayı destekler. |
PEEK-Victrex PEEK 150G Dinamik Kalıplama İşleme Matrisi
PEEK 150G gibi ultra yüksek akışkanlığa sahip yarı kristalin bir süper polimerin kalıplanması, çapak oluşumunu önlemek için yüksek termal sınırlar ve mikron düzeyinde ayırma hatları gerektirir:
Mikron Düzeyinde Çapak Kontrolü (Takım Hassasiyeti)
PEEK 150G olağanüstü akış kabiliyetlerine (eriyik viskozitesi 130 Pa·s) sahip olduğundan, erimiş reçine küçük kalıp boşluklarına kolayca sızabilir ve istenmeyen çapaklara neden olabilir. Jucheng'in takım bölümü, 52 HRC'ye ısıl işlem uygulanmış birinci sınıf S136 paslanmaz çelik kalıp boşluğu bloklarında kalıp ayırma boşluklarını kesinlikle 0,005 mm içinde tutarak mikro toleranslara ulaşmak için 5 eksenli CNC makineleri kullanır.
Basınçlı Yağ Kalıp Isıtma (Kristalleşme Kontrolü)
Uygun yarı kristalin fazı (PEEK'e karakteristik opak bej rengini ve sertliğini veren) sağlamak için kalıp sıcaklıkları basınçlı yağ ısıtma kontrolörleri kullanılarak sürekli olarak 160°C–200°C (320°F ila 392°F) aralığında tutulmalıdır. Soğuk kalıplar, eriyiğin amorf halde donmasına neden olarak parçaları yarı saydam kahverengiye çevirir ve mekanik olarak zayıflatır.
Kurulayıcı Ön Kurutma Protokolü
PEEK minimum düzeyde su emse de, nem hidrolitik sıçramaya ve kaynak hattı bozulmasına neden olur. Optimum moleküler bağları sağlamak için PEEK 150G reçinesini 150°C'de (302°F) 3–4 saat kurulayıcı ile kuruturuz ve iç nemi %0,02'nin altında tutarız.
Eritme ve Giriş Optimizasyonu
Eritme sıcaklıkları, seramik ısıtıcı bantlar kullanılarak kesinlikle 360°C ile 400°C (680°F ile 752°F) arasında tutulur. Yüksek kayma ısınmasını ve milimetre altı girişlerin yakınında kozmetik çatlamayı önlemek için mühendislik ekibimiz, DFM aşamasında sıcak yolluk giriş geometrilerini optimize eder.
PEEK-Victrex PEEK 150G için Temel Uygulama Alanları
- Medikal ve Diş Cihazları (ISO 13485 Sertifikalı): İnce cidarlı dental iyileşme kapakları, cerrahi spinal bileşenler, ilaç dağıtım konnektörleri, mikro-akışkan teşhis valfleri ve cerrahi alet parçaları.
- Havacılık ve Yarı İletken Altyapısı: Çok pimli havacılık konnektörleri, dinamik kablo kılavuzları, kimyasal aşındırma halkaları, vakum odası bağlantı parçaları ve mikro aktüatör dişlileri.
- Otomotiv Aktarma Organları ve Dinamiği (IATF 16949): Özel alt girişli yağ keçesi halkaları, dinamik baskı pulları, mikro direksiyon kolonu dişlileri ve özel sensör muhafazaları.
Özellikler
| Yoğunluk | 1,3 g/cm³ |
| Eritme Viskozitesi (400°C) | 130 Pa·s |
| Çekme Modülü (23°C) | 4.100 MPa |
| Akma Noktasındaki Çekme Gerilmesi (23°C) | 105 MPa |
| Kopma Anındaki Çekme Uzaması (23°C) | 25 - 30 % |
| Eğilme Dayanımı (akma, 23°C) | 178 MPa |
| Eğilme Modülü (23°C) | 3.900 MPa |
| Charpy Çentikli Darbe Dayanımı (23°C) | 4,2 kJ/m² |
| Çentikli Izod Darbe Dayanımı (23°C) | 4,0 - 5,0 kJ/m² |
| Erime Sıcaklığı | 343 °C |
| Camsı Geçiş Sıcaklığı (Başlangıç) | 143 °C |
| Isı Sapma Sıcaklığı (HDT @ 1,80 MPa, Tavlanmamış) | 156 °C |
| Isı Sapma Sıcaklığı (HDT @ 1,80 MPa, Tavlanmış) | 167 °C |
| Doğrusal Kalıp Büzülmesi (Akış Yönü) | 1 % |
| Doğrusal Kalıp Çekmesi (Enine Yön) | 1.3 % |
| Maksimum Parça Boyutu | 600 x 400 mm |
| Minimum Parça Boyutu (Mikro Kalıplama sınırı) | 0.1 x 0.1 mm |