
Yolluk ayrılması, kalıplanmış parçayı yolluk sisteminden ayırır veya giriş noktasında kalan yolluk kalıntısını giderir. Amaç yalnızca yolluğu yok etmek değildir: bitmiş kenar, parçayı çatlatmadan veya keskin bir çıkıntı bırakmadan uyumu, görünümü ve işlevi korumalıdır. Enjeksiyonla kalıplanmış parçalarda yolluk ayrılma yöntemleri yolluk geometrisi, reçine davranışı, üretim hacmi ve çizimin iz kalıntısı sınırlarına göre seçilmelidir.
Takım seçmeden önce yolluk iz kalıntısını belirtin
Yolluk iz kalıntısı, yolluğun ayrıldığı noktada kalan iz veya çıkıntıdır. İzin verilen yüksekliğini veya profilini, konumunu, keskin kenar sınırını ve kozmetik durumunu parça çiziminde tanımlayın. İşlevsel olmayan gizli bir kenar ile görünür bir sızdırmazlık yüzeyi farklı kontroller gerektirir.
Ardından parçanın nasıl yolluklandığını belirleyin: kenar, tırnak, yelpaze, pim, sıcak yolluk veya başka bir düzenleme. Yolluk boyutu, yönelimi ve yerel et kalınlığı, ayrılmanın nasıl davranacağını etkiler. Reçine tokluğu, dolgu maddesi, sıcaklık ve koşullandırma da yolluğun temiz kesilip kesilmeyeceğini veya parçaya doğru yırtılıp yırtılmayacağını etkileyebilir.
Ayırma yaklaşımlarını kontrol ve hacme göre karşılaştırın
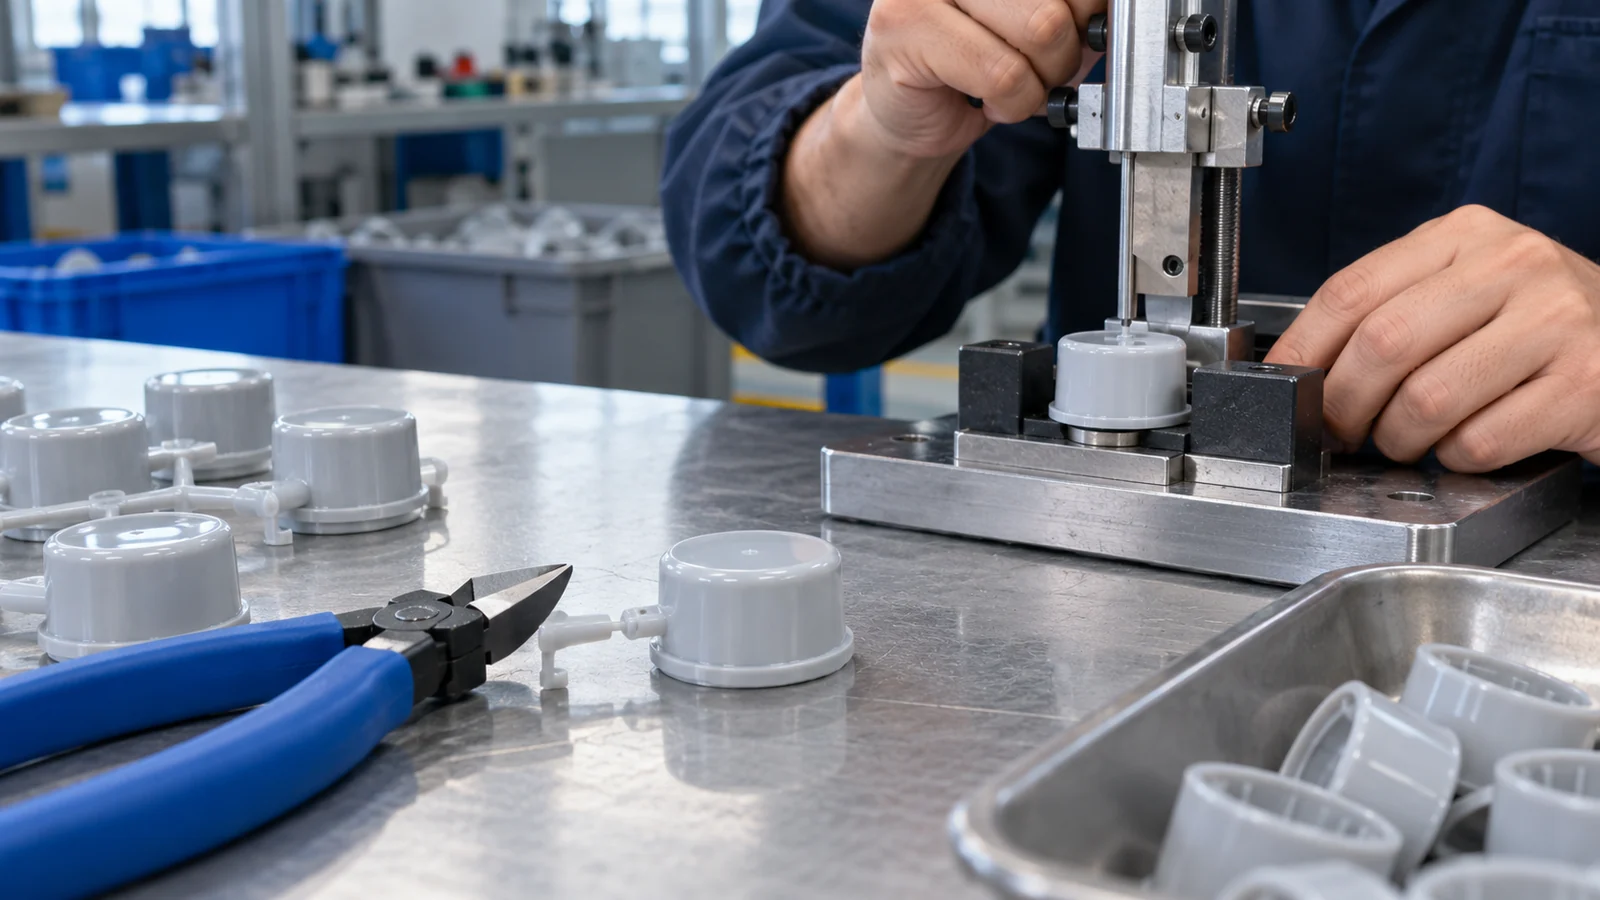
Manuel kesim, hacimler düşük olduğunda veya yolluklara kolay erişilebildiğinde esnek olabilir, ancak sonuç operatör tekniğine, bıçak durumuna ve parça desteğine bağlıdır. Kılavuzlu bir el aleti veya fikstür, kesim konumunu daha tekrarlanabilir hale getirebilir. Otomatik kesiciler, parça tutarlı şekilde konumlandırılabildiğinde ve takım hassas özelliklere yük bindirmeden yolluğa erişebildiğinde daha yüksek verimi destekleyebilir.
Bazı parçalar tasarlanmış bir kopma yolluğu veya yolluk ayırma özelliği aracılığıyla ayrılabilir, ancak bu mühendislikle tasarlanmalı ve doğrulanmalıdır; kontrolsüz bir kopma, çatlağı ürüne doğru yayabilir. Sıcak yolluk sistemleri bazı tasarımlarda geleneksel bir yolluğu ortadan kaldırabilir, ancak yine de dikkate alınması gereken bir yolluk iz kalıntısı bırakabilir. Tesisin yolluk ayrılma süreci gerçek çizim ve muayene gereksinimine göre eşleştirilmelidir.
| Yaklaşım | Potansiyel uygunluk | Kontrol edilecek risk |
|---|---|---|
| Manuel kesim | Erişilebilir geçit, düşük hacim, esnek varyantlar | Varyasyon, kaymalar, desteklenmeyen parça |
| Kılavuzlu fikstür kesimi | Tekrarlanabilir konum ve kenar gereksinimi | Fikstür aşınması veya hatalı oturma |
| Otomatik kesim | Kararlı parça konumu ve tekrarlayan hacim | Takım erişimi, çevrim tutarlılığı, parça hasarı |
| Tasarımla ayrılabilir | Kontrollü ayrılma için tasarlanmış geçit | Çatlama veya tutarsız kırılma düzlemi |
Kapıyı yalnızca dolum için değil, çıkarma için de tasarlayın
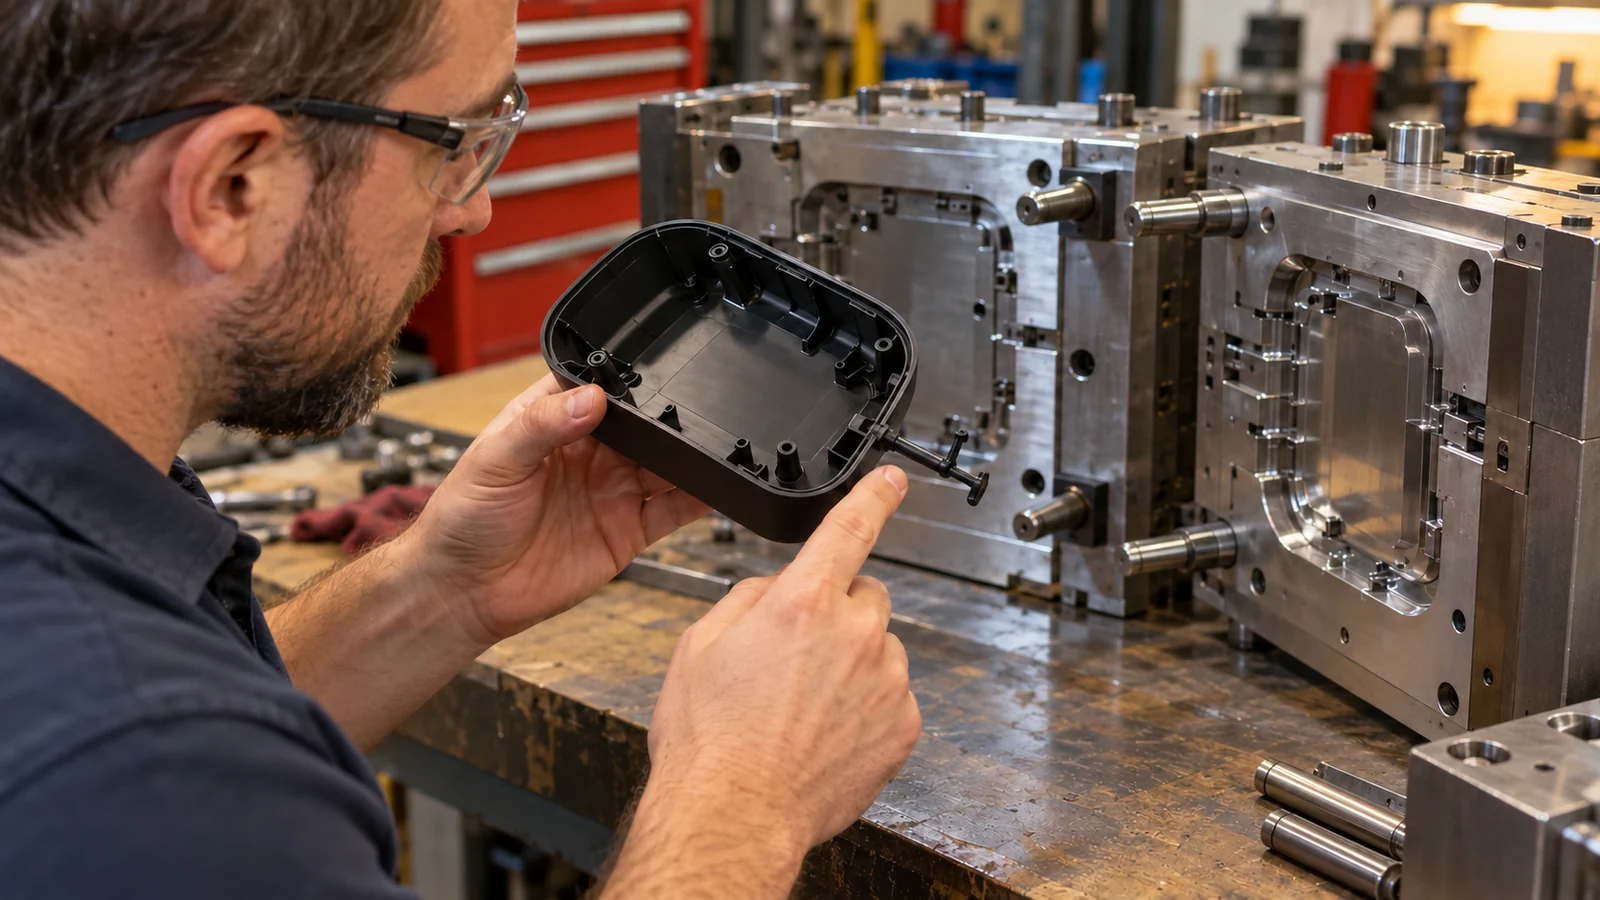
Kapı tasarımı hem kavite dolumunu hem de sonraki bitirme işlemlerini etkiler. Kapıyı, iz kalıntısının kabul edilebileceği, kesicinin ulaşabileceği ve ayırma sırasında parçanın desteklenebileceği bir yere yerleştirin. Çıkarma yöntemi orada kanıtlanmadıkça kapıyı ince, desteksiz bir duvara veya geçme, sızdırmazlık ya da kozmetik kenarın yanına koymaktan kaçının.
Seçilen alet için yeterli erişim ve herhangi bir kesme fikstürü için net bir parça referansı sağlayın. Kapı konumu montajdan sonra gizli kalsa bile, kalıntının eşleşmeye, kablolamaya, sıvı akışına veya elleçlemeye müdahale edemeyeceğini yine de doğrulayın. Parçanın kalıplanmış yüzeyi ezilmeden veya çizilmeden tutulup tutulamayacağını değerlendirin.
Kesimi parçaya zarar vermeden doğrulayın
Kapı bölgesini artık çıkıntı, oyulma, beyazlama, çatlaklar, keskin kenarlar ve yerel deformasyon açısından inceleyin. Kapı kritik bir arayüzün yakınındaysa, görsel incelemeye ek olarak bir uyum veya işlevsel kontrol de ekleyin. Görünüm kabulünün öznel olduğu durumlarda aydınlatma, görüntüleme mesafesi ve numune sıklığı üzerinde anlaşın.
- Bitmiş kenarı tanımlayın: izin verilen kalıntıyı ve yasaklanan hasarı belirtin.
- Temsili parçaları deneyin: reçine, kalıplama ve kapı durumundaki normal varyasyonu dahil edin.
- Desteği ve erişimi doğrulayın: fikstür oturmasını ve alet yaklaşımını kontrol edin.
- Arıza modlarını inceleyin: çatlaklar, beyazlama, çapaklar ve uyum girişimini arayın.
- Alet aşınmasını izleyin: bir kesici veya fikstürün kabul planı içinde kaldığını doğrulayın.
Kapı yolu tekrar tekrar yırtılıyorsa veya fazla malzeme bırakıyorsa, kuvveti körü körüne artırmak yerine kapı boyutlarını, malzeme davranışını, parça desteğini ve kesme koşullarını birlikte inceleyin.
Sıkça sorulan sorular
Kapı yolu temizleme, çapak alma ile aynı şey midir?
Hayır. Kapı yolu temizleme, kalıplanmış parçayı tasarlanmış besleme noktasından ayırır veya kalıntısını keser. Çapak alma, ayırma hatlarında, havalandırma kanallarında veya diğer kalıp sınırlarında istenmeyen fazla malzemeyi giderir.
Kapı yolu kalıntısı görünmez olabilir mi?
Her zaman değil. Düz veya minimum düzeyde görünür bir sonuç, kapı tasarımına, reçineye, parça geometrisine ve temizleme yöntemine bağlıdır. Çizim, ulaşılabilir bir görünüm gereksinimini tanımlamalıdır.
Kapı yolu temizleme, parça tasarım incelemesine dahil edilmeli mi?
Evet. Kapı konumu, kesici erişimi, parça desteği ve kabul limitleri kalıp ve montaj tasarımını etkiler. Üretim takımı kesinleştirilmeden önce bunları çözüme kavuşturun.
İyi kapı yolu temizleme parçaya tasarımla dahil edilir: kalıntıyı tanımlayın, kesimi destekleyin ve kenarı koruması gereken işleve göre inceleyin.