Escolhendo Materiais de Moldagem por Injeção de LSR não é uma questão de selecionar o silicone mais macio, mais claro ou mais amplamente utilizado. O grau deve corresponder ao trabalho da peça, ao substrato que ela toca, à forma como será curada e esterilizada, e aos testes de aceitação que comprovarão o desempenho. Uma decisão de material tomada apenas a partir do título de uma ficha técnica pode criar problemas posteriormente em adesão, recuperação de compressão, estabilidade de cor ou controle dimensional.
Para um projeto que utiliza Moldagem de Borracha de Silicone Líquido (LSR), comece traduzindo o requisito do produto em funções mensuráveis do material. Este artigo organiza a seleção em torno dessas funções para que o grau, a ferramenta e o processo possam ser desenvolvidos em conjunto.
Comece pelo trabalho da peça
Uma junta precisa de compressão estável e recuperação de vedação. Uma membrana flexível precisa de deflexão controlada e resistência ao rasgo. Uma empunhadura precisa de sensação tátil, resistência à abrasão e uma adesão previsível ao seu substrato. Um componente de contato com fluido pode precisar de limites para extraíveis, limpeza e exposição à esterilização. Essas são prioridades diferentes, mesmo quando as peças são todas descritas como silicone.
| Função | Perguntas sobre o material | Validação útil |
|---|---|---|
| Vedação | Dureza, conjunto de compressão, exposição química | Teste de vazamento e recuperação de compressão |
| Flex | Resistência ao rasgo, alongamento, comportamento à fadiga | Testes cíclicos e de tração |
| Ligação | Compatibilidade com o substrato e química de cura | Teste de pelagem, arrancamento ou torção |
| Aparência | Clareza, estabilidade de cor, acabamento superficial | Padrão visual definido e revisão de envelhecimento |
A dureza é uma entrada de projeto, não uma identidade do produto
O durômetro afeta como uma peça veda, flexiona, se sente e libera do molde, mas a mesma dureza nominal pode se comportar de forma diferente em diferentes geometrias. Um lábio fino pode ser complacente mesmo com um grau relativamente firme, enquanto uma almofada espessa pode parecer rígida devido à sua seção. Especifique a função real, compressão, deflexão e requisito de recuperação juntamente com uma faixa de dureza.
Verifique se os dados de tração, alongamento, rasgo, compressão residual e temperatura do grau foram gerados sob condições relevantes para sua peça. Trate os valores publicados como dados de comparação, não como uma promessa para cada geometria moldada. A peça final deve ser testada após o processo e qualquer pós-tratamento necessário.
Combine a química de cura com a aplicação e o processo
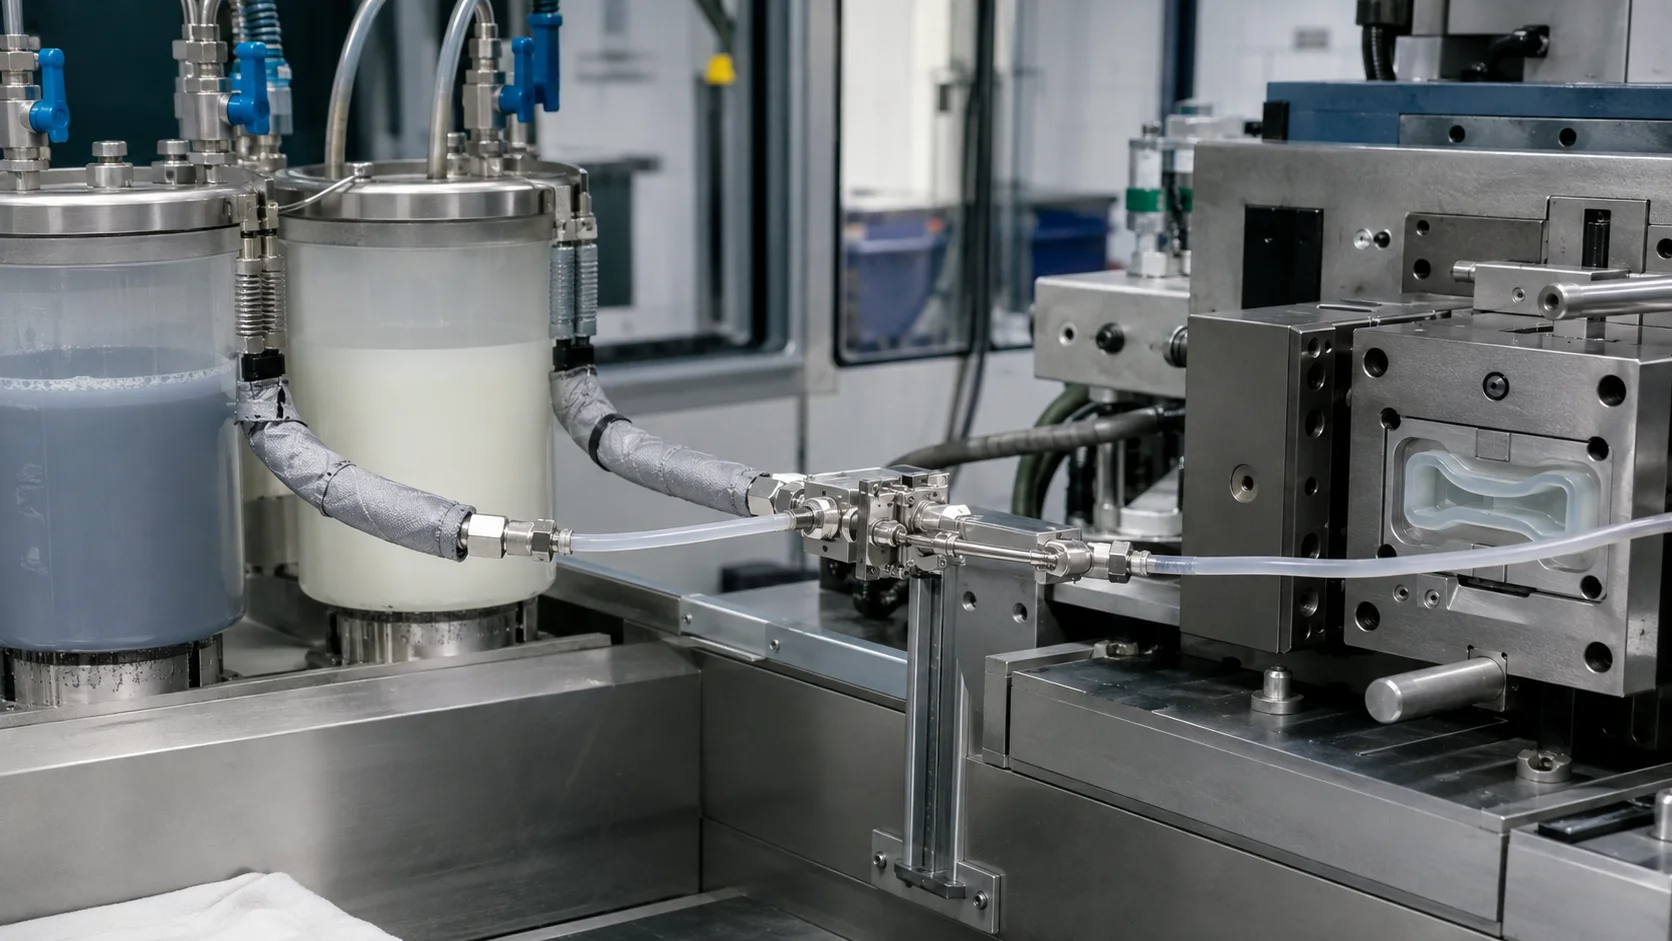
LSR curado com platina é comum em aplicações exigentes, mas a escolha ainda depende da especificação do produto. Velocidade de cura, temperatura do molde, sistema de pigmento, sensibilidade à inibição, necessidades de pós-cura e condições de armazenamento podem afetar a janela de processo. Mantenha os componentes separados até a dosagem e mistura, e documente a proporção escolhida e as condições de manuseio.
- Confirme as condições de cura e armazenamento recomendadas pelo fornecedor.
- Revise quaisquer ingredientes ou superfícies que possam inibir a cura.
- Determine se a pós-cura altera odor, voláteis, cor ou dimensões.
- Valide o estado de cura na geometria final, e não apenas em uma amostra plana.
Avalie a adesão como um sistema
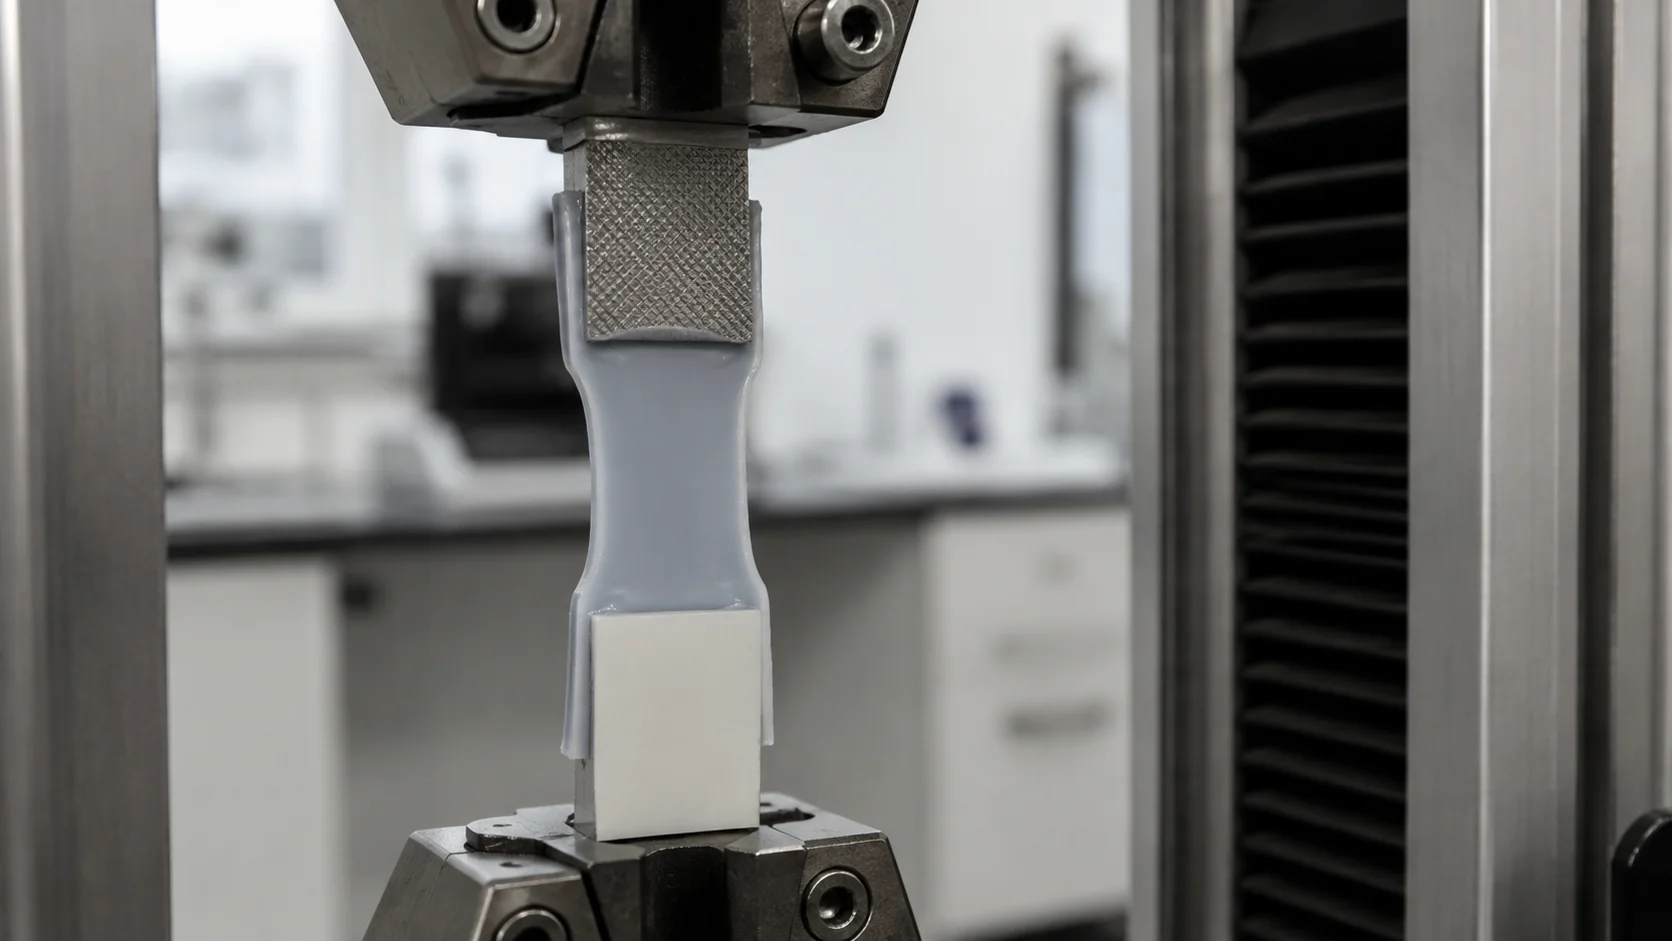
Quando a silicone é moldada sobre plástico, metal, vidro ou outro substrato, a escolha do material é apenas uma parte da adesão. A energia de superfície, limpeza, textura, geometria, uso de primer, temperatura de cura e tempo são todos importantes. Uma ligação química pode ser forte sob uma condição, mas fraca após umidade, calor, esterilização ou flexão repetida. Uma chave mecânica, como um furo, ranhura ou rebaixo, pode fornecer um caminho de carga mais robusto quando o design permitir.
Solicite dados de adesão no substrato real e no tratamento de superfície. O gráfico de compatibilidade genérico de um fornecedor pode reduzir as opções, mas não substitui o teste na peça final. Mantenha a interface longe de bordas propensas a rebarbas e especifique como a cobertura da adesão será inspecionada.
Separe os requisitos médicos, ópticos e de uso geral
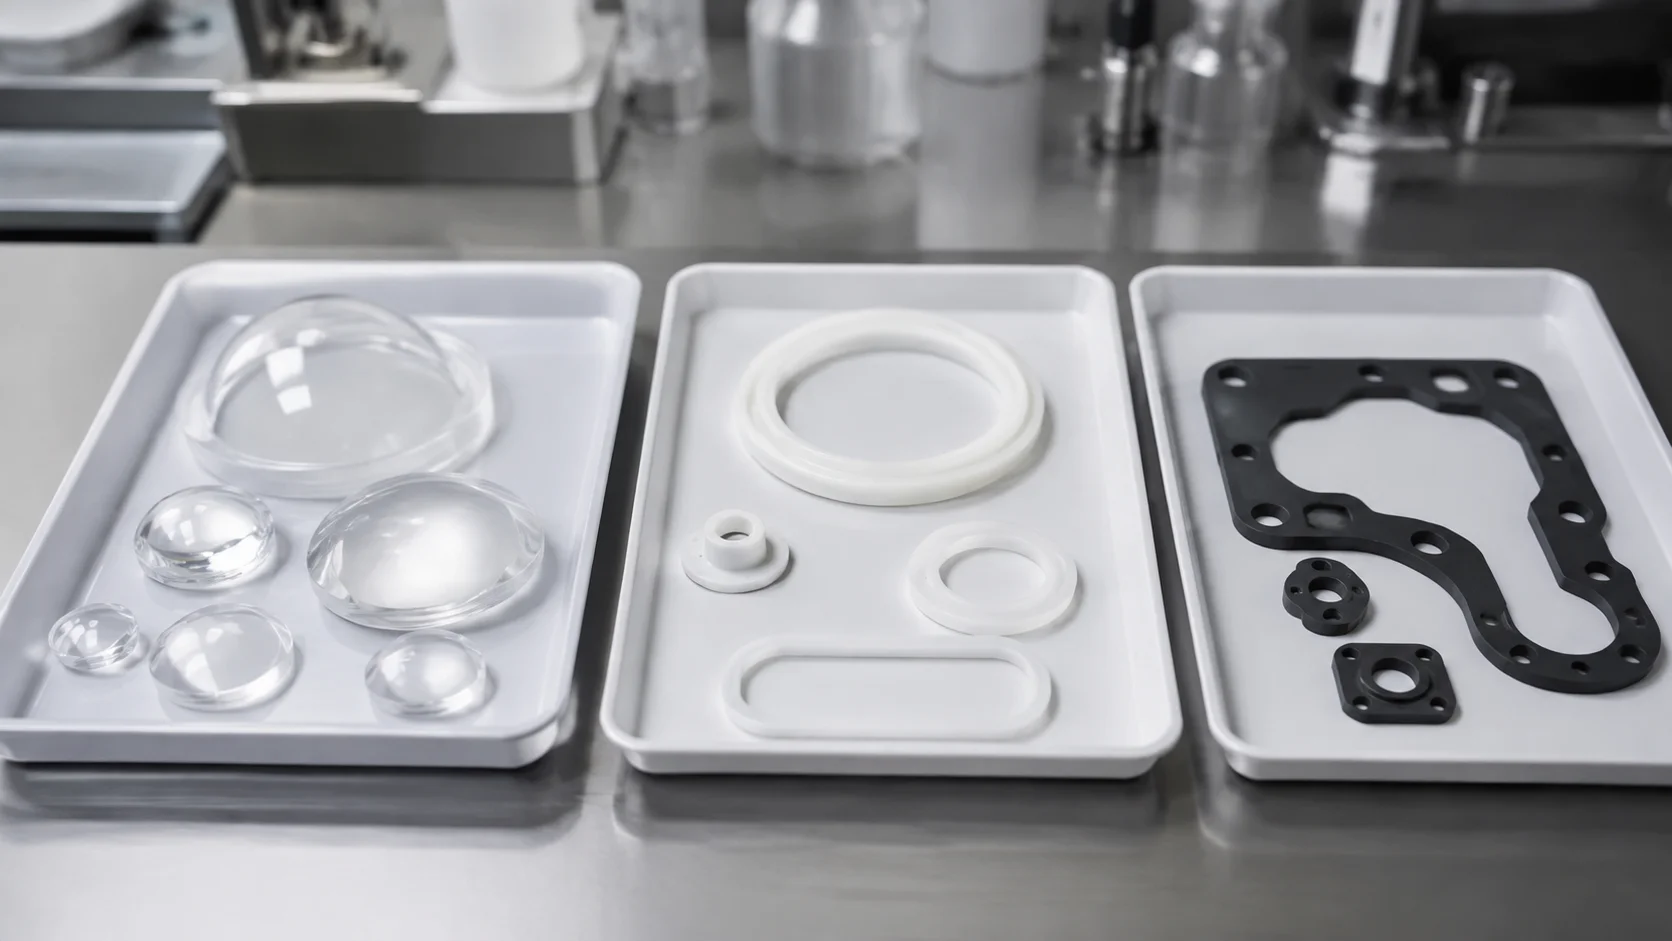
Um material selecionado para uma vedação industrial geral não deve ser transferido para um projeto de contato com fluidos ou relacionado a implantes sem uma nova revisão de qualificação. O uso médico pode exigir documentação controlada e avaliação biológica; o uso óptico pode exigir clareza excepcional e baixa distorção visual; o uso elétrico pode enfatizar o comportamento dielétrico e o desempenho à chama. Use a especificação de uso final para definir qual família de grau é aceitável.
A estrutura de controle de qualidade é útil para vincular a identidade do lote e os registros de teste à decisão do material. Se o projeto precisar de manuseio controlado, revise o ambiente de produção desde o início para que as expectativas de limpeza e embalagem sejam incluídas na cotação e no plano de validação.
Use uma lista curta e uma seleção final documentada
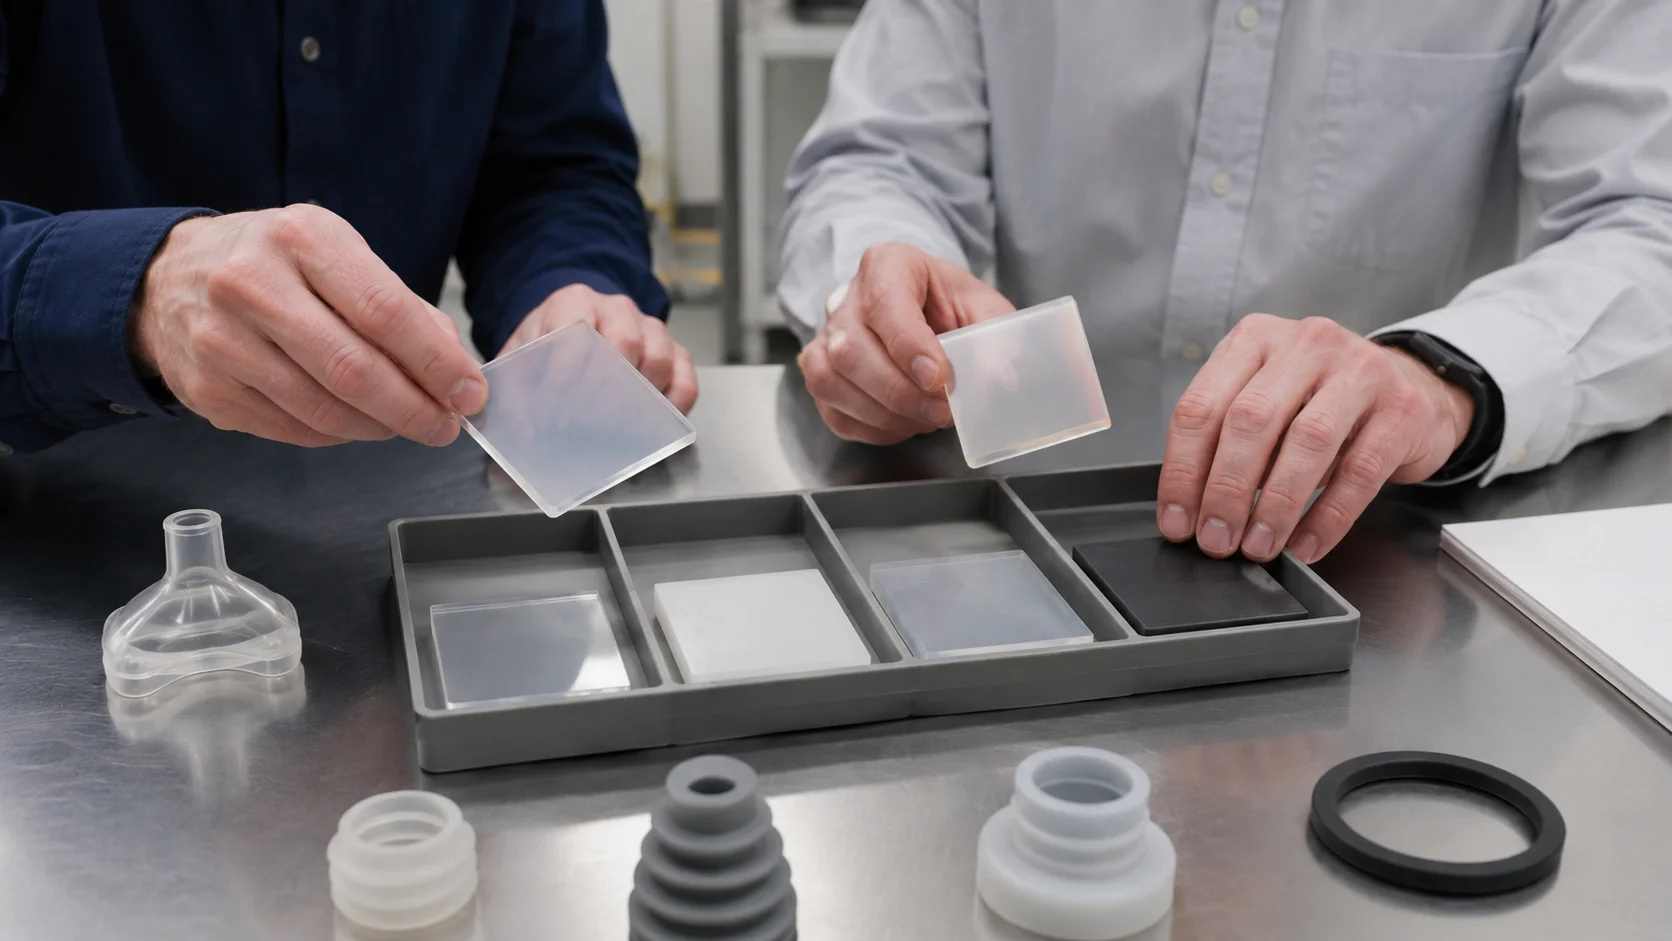
Uma revisão prática de materiais termina com uma lista curta de dois ou três graus candidatos e uma razão escrita para a seleção. Registre dureza, sistema de cura, compatibilidade com o substrato, ambiente de serviço esperado, pós-cura, cor ou clareza, documentação e plano de teste. Em seguida, revise se o design do molde, porta de injeção, ventilação e janela de processo suportam o material escolhido.
O melhor grau de LSR é aquele que atende ao requisito funcional com um processo controlável e um pacote de evidências apropriado para o produto. Uma seleção final estruturada evita o erro comum de otimizar uma propriedade enquanto sacrifica silenciosamente vedação, adesão, limpeza ou estabilidade de longo prazo.