
Acelerar os cronogramas de desenvolvimento de produtos exige validar projetos de hardware funcionais usando polímeros de engenharia com intenção de produção. Técnicas de manufatura aditiva, como a impressão 3D, fornecem modelos conceituais rápidos, mas os fotopolímeros não conseguem replicar a resistência mecânica, a resistência ao calor e a imunidade química dos termoplásticos moldados por injeção. Especificar moldagem por injeção de protótipos profissional preenche a lacuna entre as verificações de P&D e a produção em série, permitindo que os engenheiros testem peças funcionais com propriedades exatas de material. A JUCHENG entrega ferramentas rápidas para protótipos e produção de ponte de baixo volume, produzindo componentes funcionais estritamente de acordo com as especificações CAD do cliente.
Índice
Entrega de Amostras T1 em 7 a 10 Dias Úteis via Ferramentas Rápidas
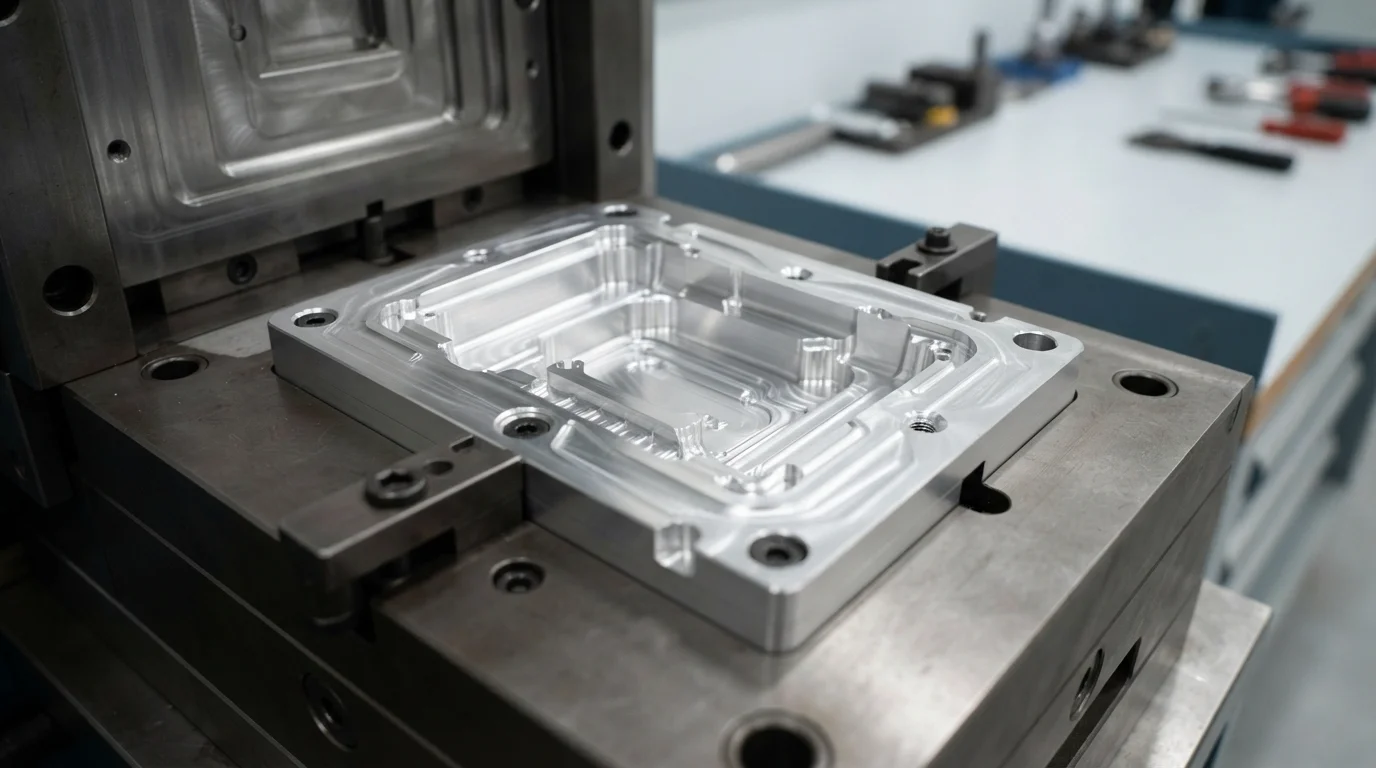
A entrega de componentes de protótipo de giro rápido depende de estruturas modulares de matriz mestre (MUD) e protocolos rápidos de fabricação de ferramentas. Usinar insertos de núcleo personalizados de alumínio Al7075 de alta resistência ou aço macio P20 pré-endurecido reduz drasticamente os prazos de fabricação de moldes. A fresagem CNC de alta velocidade corta cavidades de alumínio até três vezes mais rápido do que o processamento de aços-ferramenta endurecidos, permitindo a entrega de amostras T1 em 7 a 10 dias úteis. A reutilização de estruturas de suporte mestre elimina o alto custo de capital das chapas de aço bruto, tornando as execuções de protótipos de baixo volume altamente econômicas.
As etapas do fluxo de trabalho de ferramentas rápidas para protótipos incluem:
- Integração de estrutura MUD—A instalação de insertos de cavidade personalizados em bases de matriz mestre padronizadas elimina os custos de usinagem da placa de suporte.
- Fresagem de alumínio de alta velocidade—Cortar núcleos de tarugo Al7075-T6 rapidamente comprime os prazos de fabricação de ferramentas.
- Moldagem de teste T1 automatizada—A injeção de resinas com intenção de produção gera peças de amostra funcionais para validação física em poucos dias.
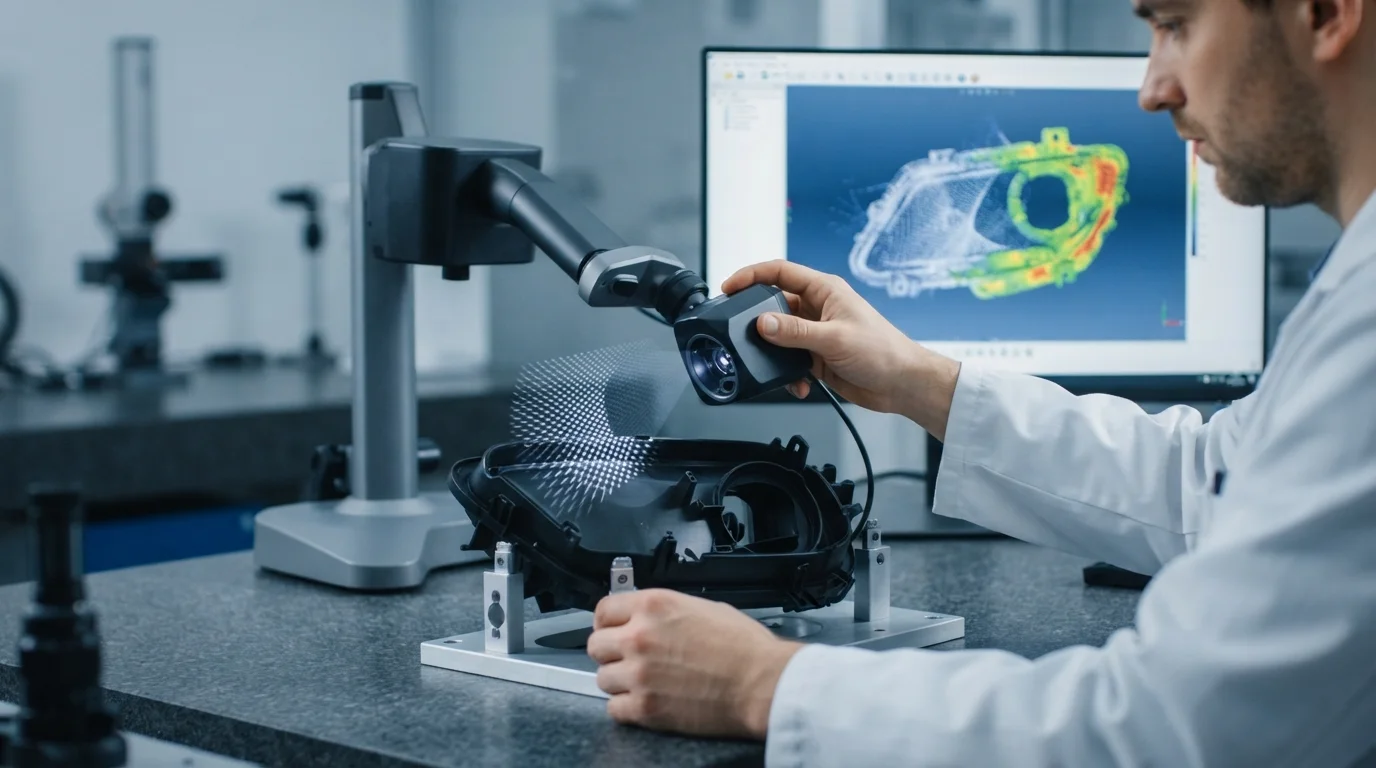
- Relatório de verificação dimensional—A medição de amostras de primeira peça verifica tolerâncias críticas antes de se comprometer com ferramentas de alta cavitação.
Plásticos de Grau de Produção (PEEK, PC, ABS, PA66) para Testes Funcionais
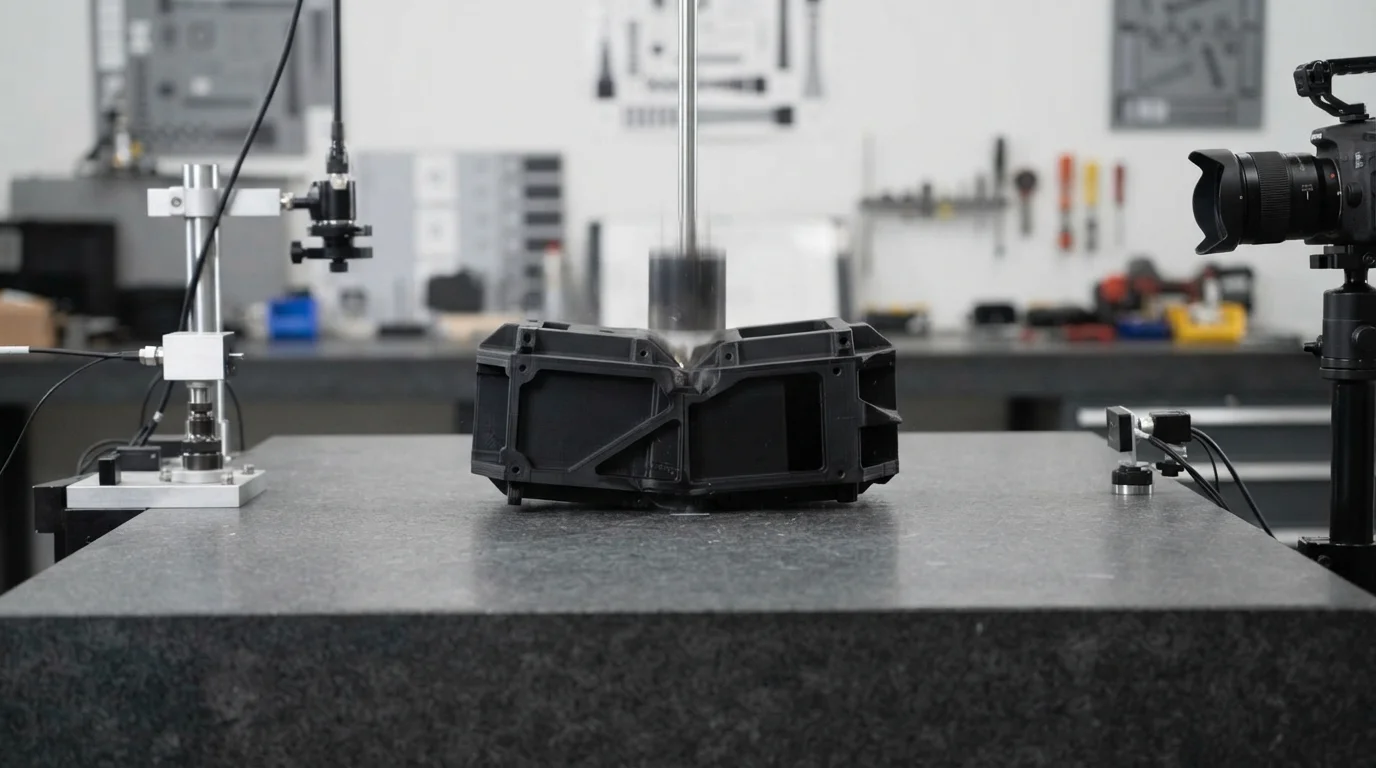
A avaliação de encaixes de pressão físicos, resistência dinâmica à vibração e deflexão térmica requer testes de componentes moldados a partir de polímeros de produção reais. A ferramentaria de protótipos processa todo o espectro de termoplásticos de engenharia, incluindo ABS, policarbonato (PC), PA66, e superpolímeros como PEEK. A injeção de resinas reforçadas com vidro ou retardantes de chama em moldes rápidos produz protótipos idênticos em densidade molecular e resistência física às peças produzidas em massa. Capacitar as equipes de design para realizar testes de queda válidos, rupturas por pressão de fluido e auditorias estéreis de biocarga evita mudanças de engenharia dispendiosas em estágio avançado.
| Resina de Injeção de Protótipo | Alternativa de Impressão 3D | Módulo de Tração (MPa) | Temperatura de Deflexão Térmica (°C) | Principal Benefício Funcional |
|---|---|---|---|---|
| PC / ABS (Bayblend FR3010) | Fotopolímero Rígido SLA | 2.400 MPa | 110°C | Testes de impacto do mundo real e validação de soldagem ultrassônica |
| PA66-GF30 (Zytel 70G33L) | Nylon 12 sinterizado por SLS | 8.500 MPa | 240°C | Testes térmicos e de vibração automotivos sob o capô |
| PEEK (Victrex 450G) | Filamento PEEK para FDM | 3.800 MPa | 160°C | Ensaios clínicos implantáveis e isolamento aeroespacial de alta tensão |
Produção-ponte de baixo volume (100 a 5.000 peças) antes de ferramentas de alta cavitação
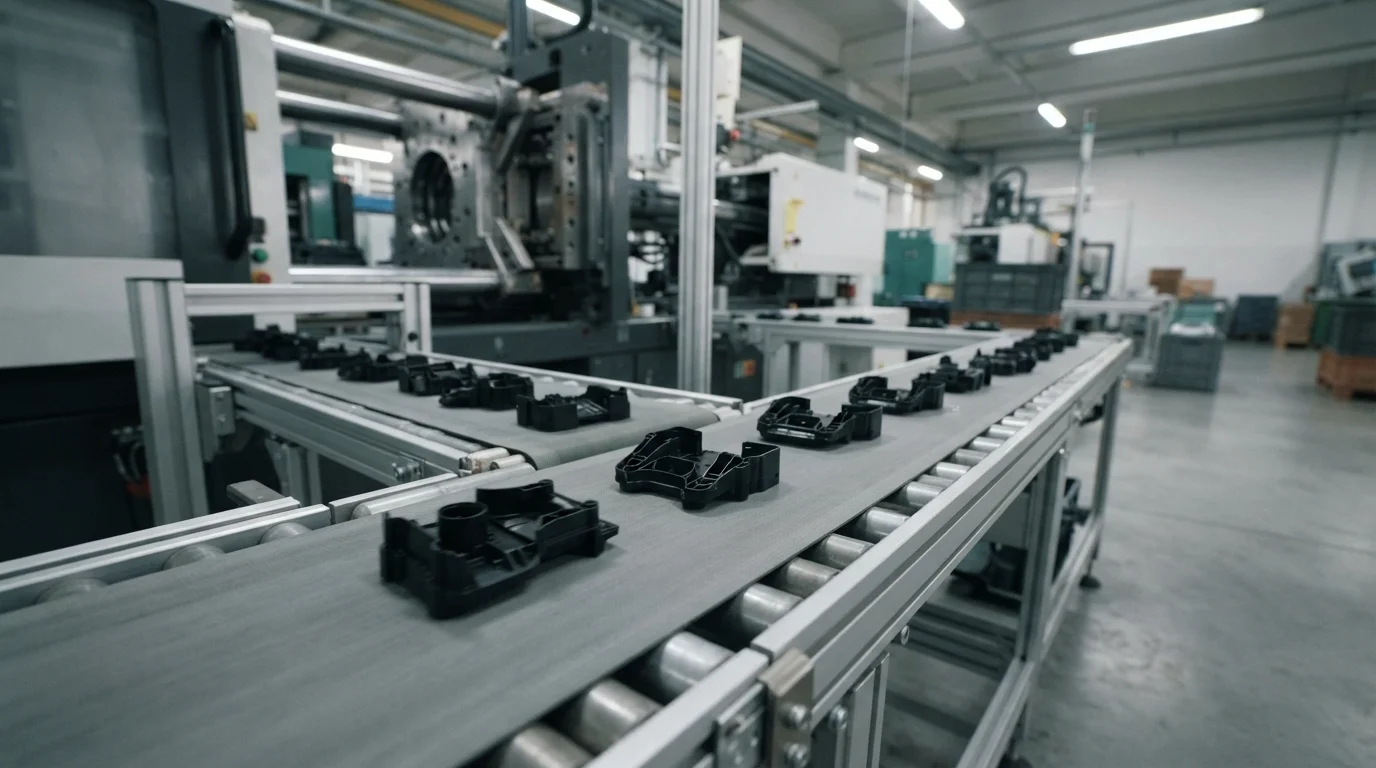
Atender à demanda inicial do mercado ou apoiar ensaios clínicos-piloto exige opções flexíveis de fabricação-ponte. Baixo volume produção ponte fornece de 100 a 5.000 peças em nível de produção, gerando receita enquanto ferramentas de aço endurecido multicavidade são fabricadas. A captura de parâmetros reais de moldagem — como a contração exata da resina, o tempo de congelamento do gate e a pressão da cavidade — orienta o projeto final do molde de produção. A eliminação de riscos de ferramental durante as corridas-ponte iniciais garante que os moldes de aço multicavidade alcancem sucesso de produção já na primeira tentativa.
Perguntas Frequentes (FAQs)
Por que a moldagem por injeção de protótipos é superior à impressão 3D para testes funcionais?
A impressão 3D utiliza fotopolímeros ou pós sinterizados que carecem da resistência mecânica isotrópica e da resistência térmica dos termoplásticos de engenharia moldados. A moldagem por injeção de protótipos injeta resinas de intenção de produção, como PEEK, PC ou Nylon com fibra de vidro, sob pressões de ciclo padrão, produzindo peças com propriedades físicas, térmicas e elétricas idênticas às de componentes produzidos em massa.
Qual é a diferença entre moldes rápidos de alumínio e moldes de aço P20?
Moldes de alumínio (Al7075-T6) oferecem velocidades de usinagem CNC mais rápidas e condutividade térmica superior, tornando-os ideais para corridas rápidas de protótipos de 100 a 2.000 peças usando resinas sem carga. Moldes de aço macio P20 pré-endurecido oferecem maior resistência ao desgaste contra polímeros abrasivos com fibra de vidro ou retardantes de chama, estendendo a vida útil da ferramenta em até 10.000 ciclos.
Como o ferramental de protótipo ajuda a otimizar o projeto de moldes de produção em alto volume?
Moldar peças em uma ferramenta de protótipo rápida coleta dados reais de processamento, incluindo taxas reais de contração do polímero, formações de linhas de solda e comportamento de resfriamento. A análise desses dados físicos de moldagem permite que os engenheiros refinem as localizações dos gates e pré-compensem as dimensões do aço do núcleo antes de cortar moldes de produção multicavidade caros.