
A integração de componentes metálicos pré-formados diretamente em estruturas plásticas moldadas proporciona resistência mecânica superior e consolidação espacial. Técnicas tradicionais de instalação pós-moldagem, como cravação a quente ou inserção ultrassônica, frequentemente resultam em resistência de extração inconsistente e concentração de tensão localizada. Especificar profissionais moldagem por inserção encapsula contatos metálicos, pinos roscados e pinos eletrônicos diretamente durante o ciclo primário de injeção. A JUCHENG opera células de fabricação automatizadas, produzindo hardware encapsulado de alta confiabilidade estritamente de acordo com os desenhos técnicos do cliente.
Índice
Encapsulamento de Insertos Rosqueados de Latão, Barras Coletoras de Cobre e Pinos Eletrônicos
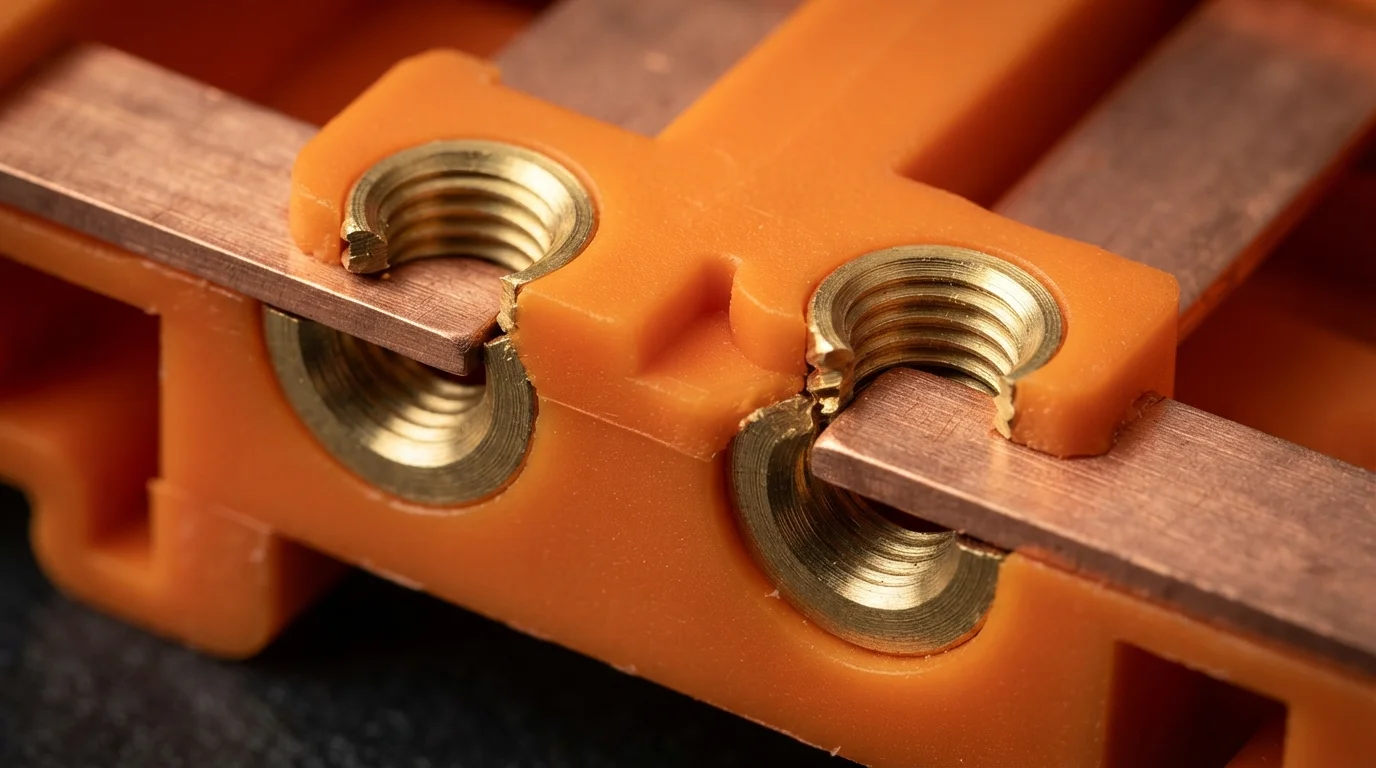
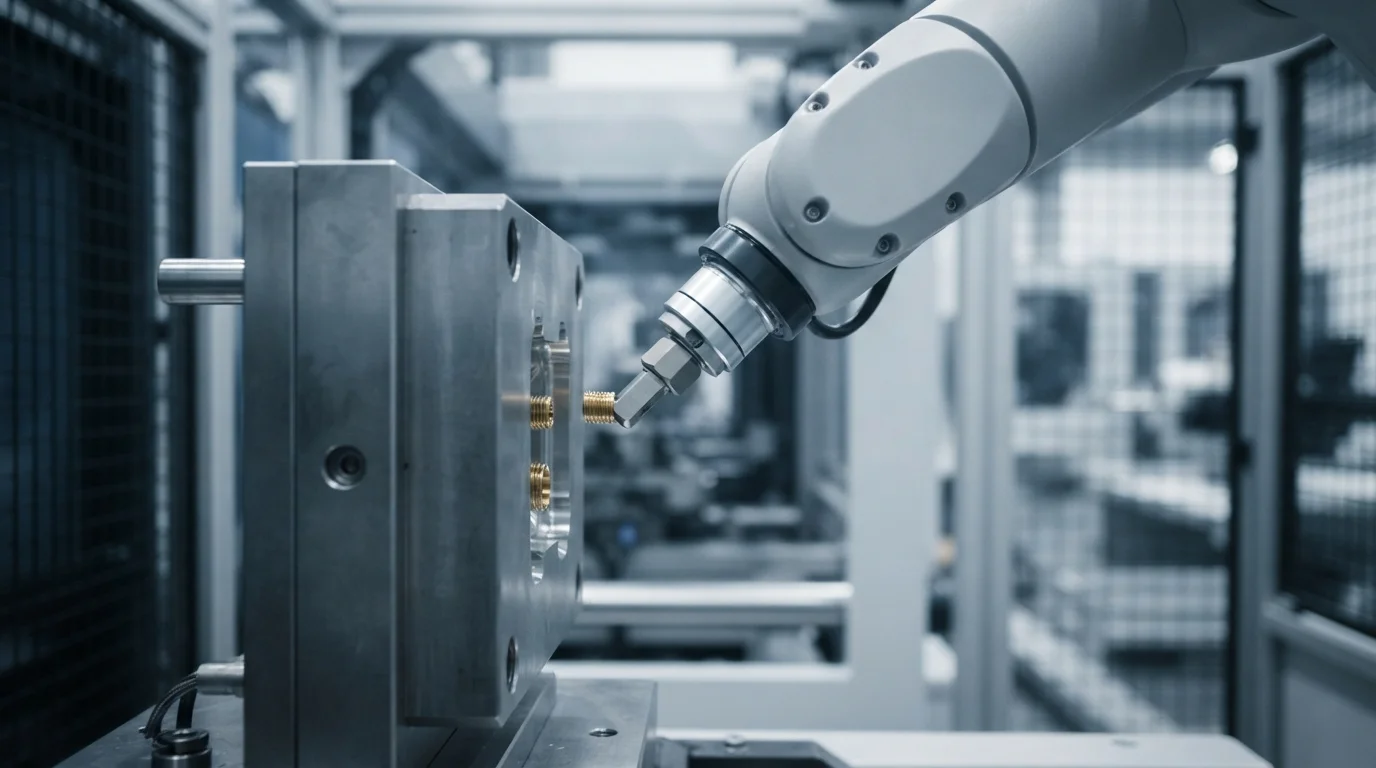
Encapsular elementos metálicos como insertos roscados de latão, barras coletoras de cobre, e terminais eletrônicos estampados diretamente dentro do plástico proporciona vantagens significativas de desempenho. A resina fundida flui completamente ao redor dos perfis metálicos serrilhados, criando um travamento mecânico permanente após o resfriamento. O encapsulamento no molde produz substancialmente maior força de extração e resistência ao torque rotacional , em comparação com a cravação a quente secundária. A eliminação de etapas manuais de instalação secundária reduz a mão de obra de montagem, garantindo o posicionamento exato do inserto. Braços robóticos automatizados de carregamento colocam insertos metálicos nas cavidades do núcleo com precisão sub-milimétrica antes de cada ciclo de injeção.
Os padrões de encapsulamento de insertos de precisão incluem:
- Posicionamento automatizado de insertos—Utilizando ferramentas robóticas de extremidade de braço garante posicionamento preciso e repetível dentro do núcleo do molde.
- Intertravamento de perfil serrilhado—O fluxo de resina fundida em serrilhados metálicos agressivos maximiza a resistência ao torque torsional.
- Pré-aquecimento de insertos metálicos—Aquecer os contatos metálicos a 100°C antes da moldagem reduz o choque térmico localizado durante a injeção do polímero.
- Selagem de fechamento sem rebarbas—Superfícies de fechamento de aço de precisão fixadas sob pressão dinâmica evitam vazamento de plástico nos terminais de contato ativos.
Controle de Incompatibilidade de CTE e Prevenção de Trincas por Tensão Térmica
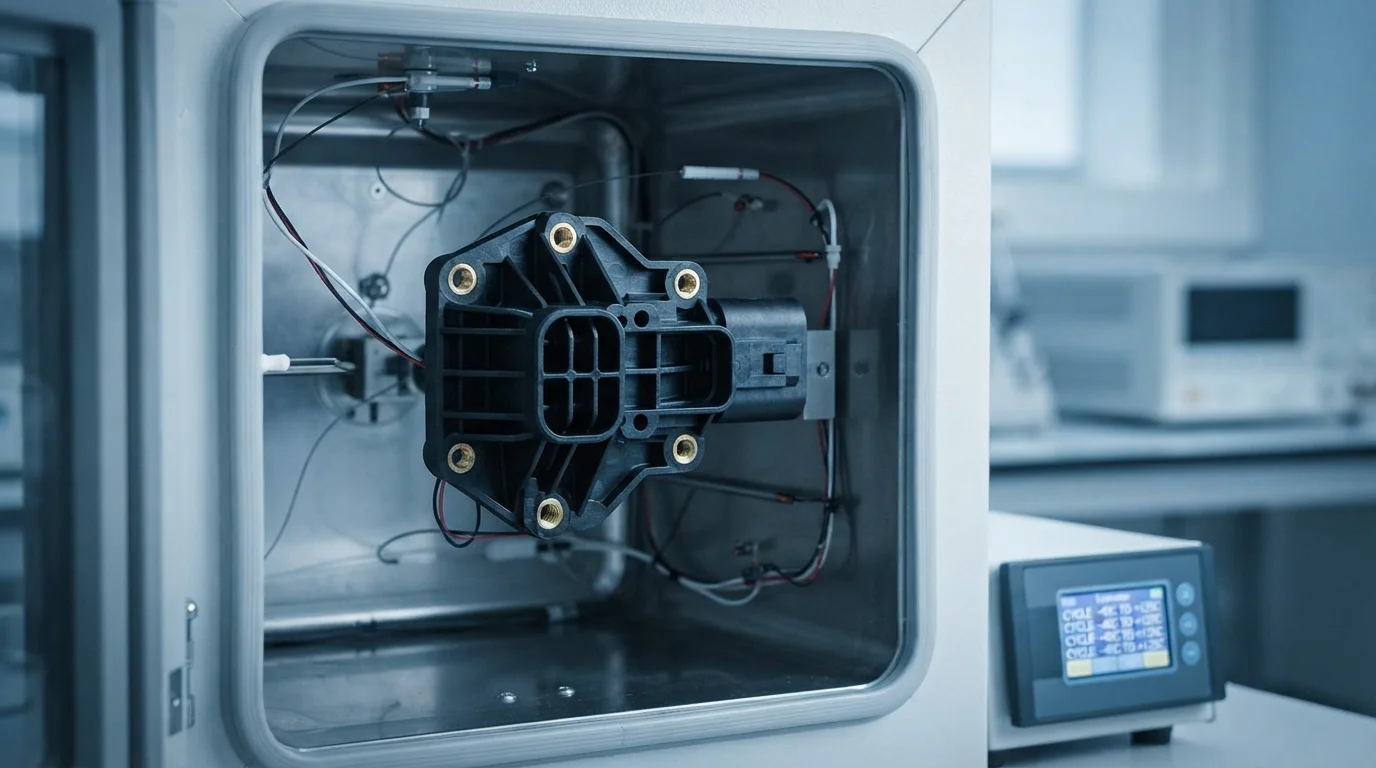
Gerenciar a incompatibilidade de CTE entre metais rígidos e polímeros circundantes representa o principal desafio de engenharia no encapsulamento de insertos. Cobre e latão expandem a 16,5 a 18,5 ppm/K, enquanto plásticos de engenharia experimentam taxas de expansão térmica significativamente maiores. Durante ciclos de choque térmico, esse diferencial de expansão induz tensões de tração localizadas dentro da parede do polímero. A seleção de resinas de alta elongação como PA66, PBT, ou PC/ABS previne a formação de micro-trincas ao redor de cantos metálicos afiados. Pré-aquecer os insertos metálicos antes da moldagem reduz os gradientes de temperatura iniciais, promovendo a solidificação do polímero sem tensões.
| Material do Insert Metálico | CTE do Metal (ppm/K) | Resina de Polímero Recomendada | CTE do Polímero (ppm/K) | Estratégia de Mitigação de Tensões |
|---|---|---|---|---|
| Latão (C36000) | 18.5 | Liga PC/ABS (Bayblend) | 60 – 75 | Pré-aquecer insertos de latão a 100°C; arredondar bordas afiadas |
| Cobre (C11000) | 16.5 | PA66-GF30 (Zytel) | 25 – 35 | O reforço de fibra de vidro alinha o CTE do polímero com o cobre |
| Aço Inoxidável (304) | 17.3 | PBT-GF30 (Valox) | 30 – 40 | Manter a temperatura do molde a 85°C para relaxamento de tensões |
Isolamento de Linha de Fuga para Alta Tensão em Cabos de VE e Aeroespaciais
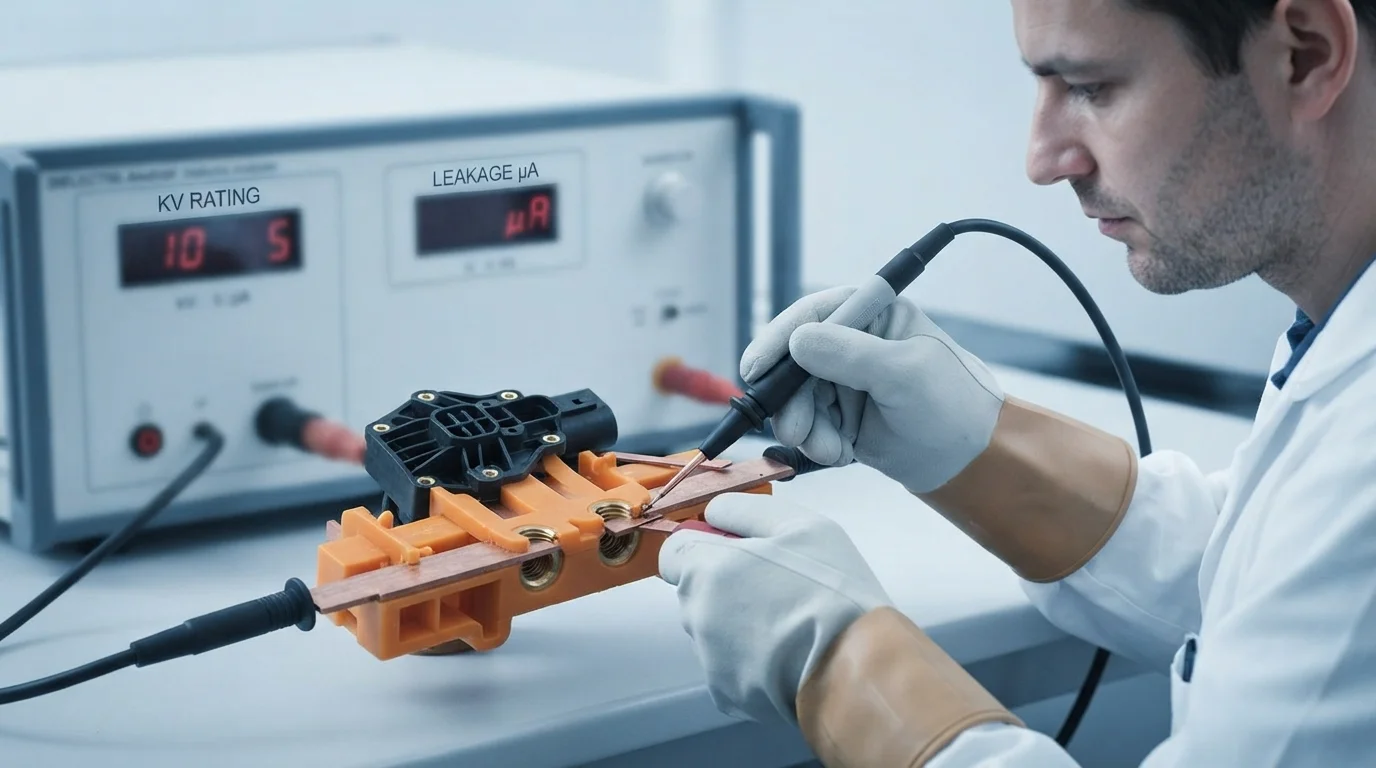
Plataformas elétricas de alta tensão em veículos elétricos e aeronaves exigem encapsulamento dielétrico confiável ao longo dos contatos metálicos. Projetar conectores de barramento isolados requer conformidade estrita com normas internacionais de isolamento, como a IEC 60664-1. Nervuras labirínticas elevadas moldadas diretamente ao longo da fronteira metal-plástico estendem as distâncias físicas de linha de fuga e afastamento. Selos de vedação herméticos previnem a entrada de umidade, névoa salina e partículas atmosféricas que possam formar trilhas condutoras. Utilizar resinas de alto CTI garante que os barramentos encapsulados mantenham isolamento elétrico completo sob cargas operacionais contínuas de 800V.
Perguntas Frequentes (FAQs)
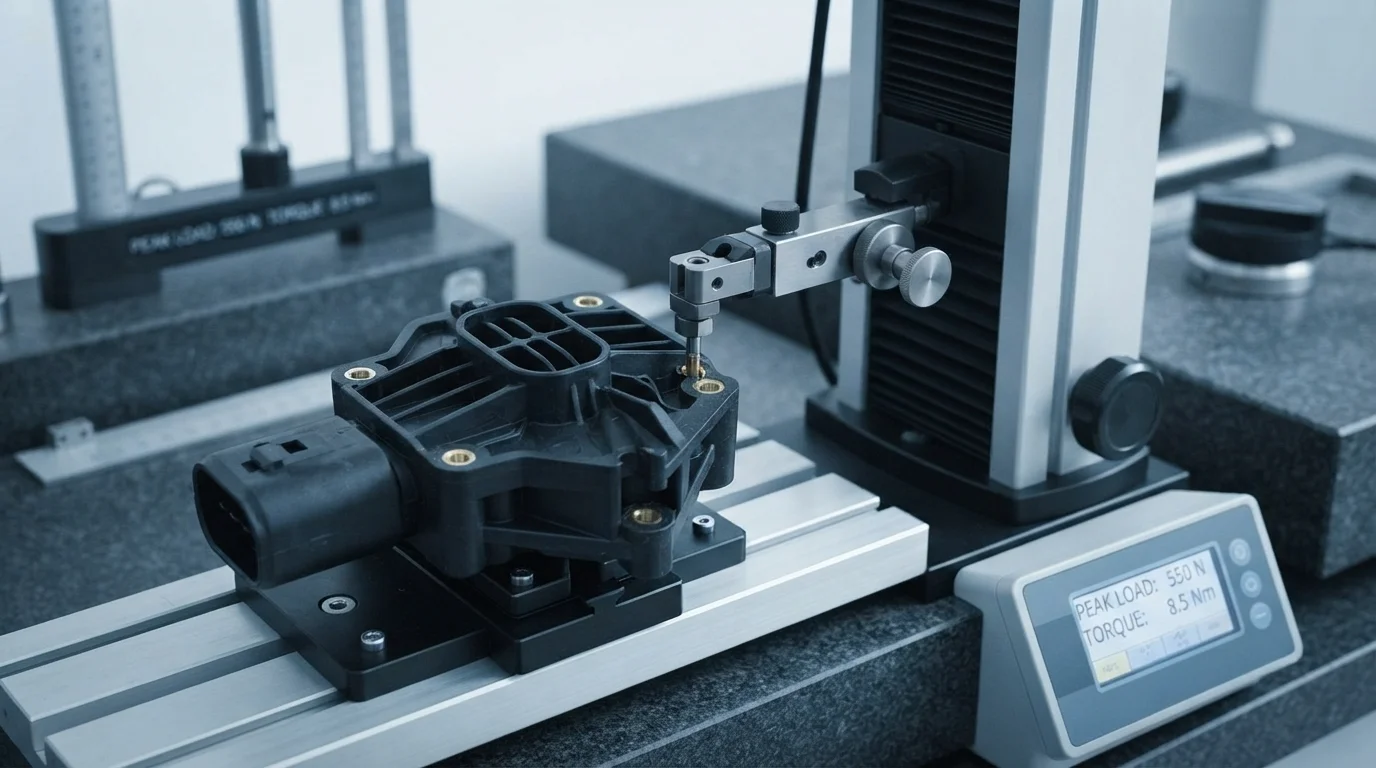
Por que a moldagem por inserção proporciona maior resistência ao torque do que a cravação térmica ultrassônica?
A moldagem por inserção força o plástico fundido a fluir profundamente em ranhuras serrilhadas e rebaixos sob alta pressão de injeção. O plástico em resfriamento encolhe diretamente ao redor da geometria metálica, criando um travamento mecânico contínuo. A cravação térmica secundária apenas derrete superfícies locais da parede, deixando micro-folgas internas que reduzem a resistência ao torque.
Como você evita micro-trincas ao redor de insertos de latão durante ciclos de temperatura?
Prevenir trincas por tensão térmica requer combinar as propriedades de alongamento da resina e pré-aquecer os insertos metálicos antes da injeção. Pré-aquecer os insertos a 100°C reduz o gradiente de temperatura durante a moldagem, permitindo que a resina resfrie uniformemente ao redor do núcleo metálico.
Quais materiais são melhores para encapsular barramentos de cobre de alta tensão?
Poliamida 66 com fibra de vidro (PA66-GF30) e Polibutileno Tereftalato (PBT) são preferidos para encapsulamento de barramentos de alta tensão. Essas resinas combinam alta rigidez mecânica, excelente deflexão térmica e índices de trilhamento comparativo (CTI) superiores a 600V.