
A fabricação de componentes plásticos de parede fina em alto volume requer altas velocidades de injeção para preencher as cavidades do molde antes que ocorra a solidificação do fundido. A maquinaria de injeção convencional não possui a resposta hidráulica instantânea necessária para preencher longos caminhos de fluxo com espessuras de parede abaixo de 0,8 mm. Especificar moldagem por injeção de alta velocidade resolve essas limitações de fluxo utilizando acumuladores hidráulicos de nitrogênio para acionar o parafuso de injeção. A JUCHENG opera células de produção de alta velocidade especializadas, produzindo embalagens de parede fina, copos para diagnóstico médico e espaçadores para baterias de veículos elétricos.
Índice
Prensas de Injeção Assistidas por Acumulador e Alta Velocidade de Injeção
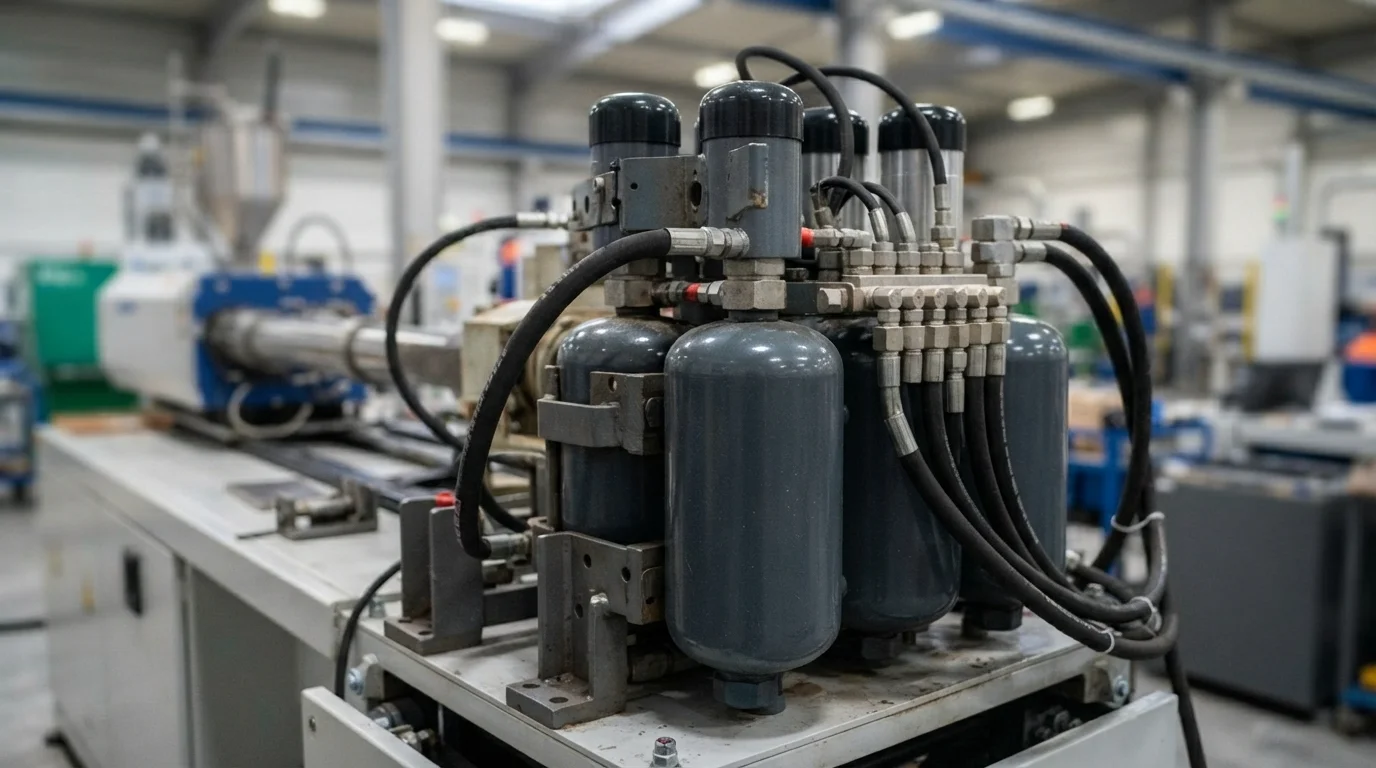
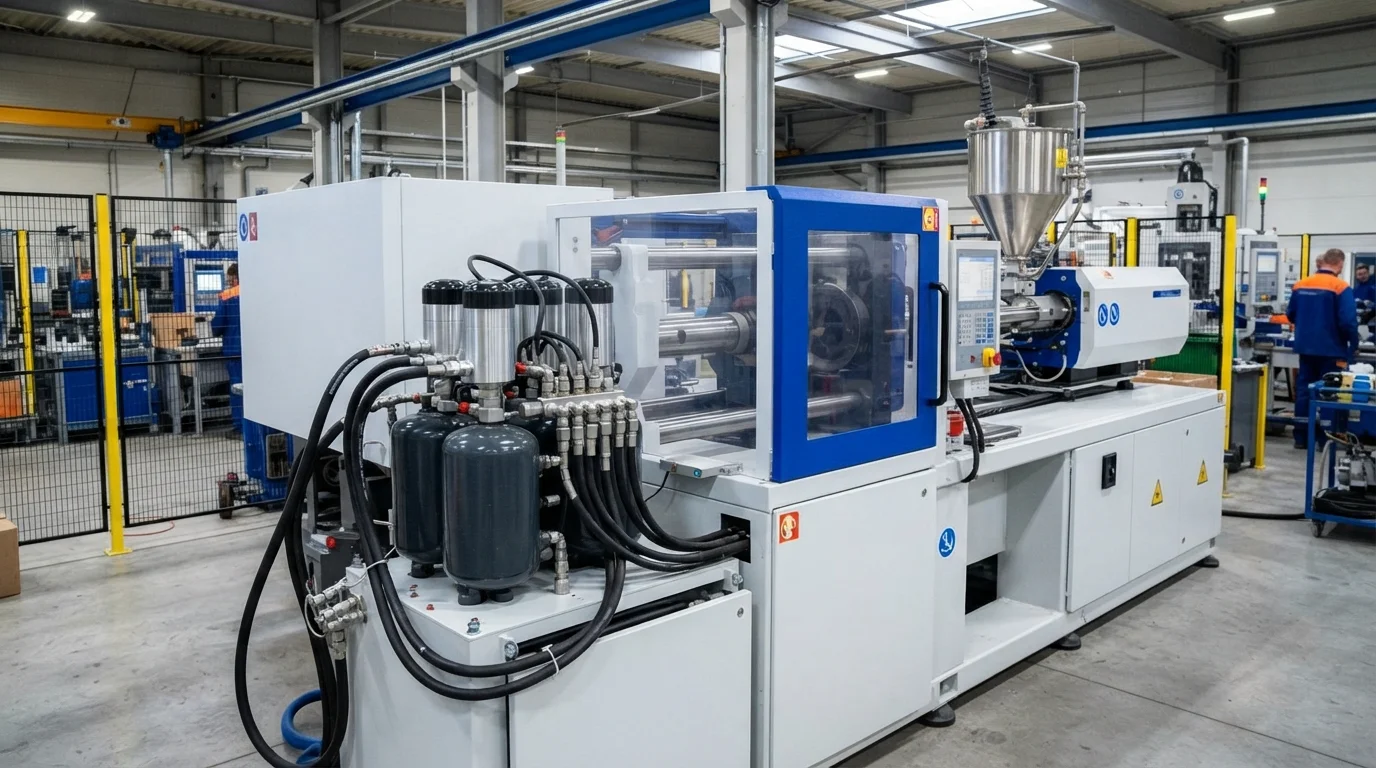
Alcançar o preenchimento completo da cavidade em geometrias de parede fina requer velocidades de injeção de até 1.000 mm/seg. Equipar a maquinaria de injeção com prensas de injeção assistidas por acumulador fornece volume instantâneo de fluido hidráulico durante a fase de preenchimento. Os acumuladores de nitrogênio descarregam a pressão armazenada em milissegundos, acelerando o parafuso de injeção à velocidade máxima instantaneamente. O preenchimento ultra-rápido evita que as frentes de fusão do polímero solidifiquem prematuramente ao longo das superfícies frias da cavidade. Transdutores de pressão em malha fechada monitoram a reologia do fundido durante cada ciclo, garantindo a comutação imediata da velocidade de preenchimento para a pressão de sustentação.
Os padrões operacionais para prensas de alta velocidade incluem:
- Descarga do acumulador de nitrogênio—A liberação do volume de óleo hidráulico armazenado aciona o parafuso de injeção com aceleração inicial extrema.
- Controle de resposta em malha fechada—O monitoramento dos transdutores de pressão da cavidade previne sobrecompactação e rebarbas ao longo das linhas de partição do molde.
- Alta estabilidade da força de fechamento—Manter as placas do núcleo do molde fechadas sob intensas pressões de injeção de pico previne rebarbas na linha de partição.
- Válvulas hidráulicas de ação rápida—Executar mudanças de válvula em sub-milissegundos otimiza a transferência de velocidade para pressão durante o preenchimento.
Componentes de parede fina para embalagens e isolamento de baterias EV (≤0,8 mm)
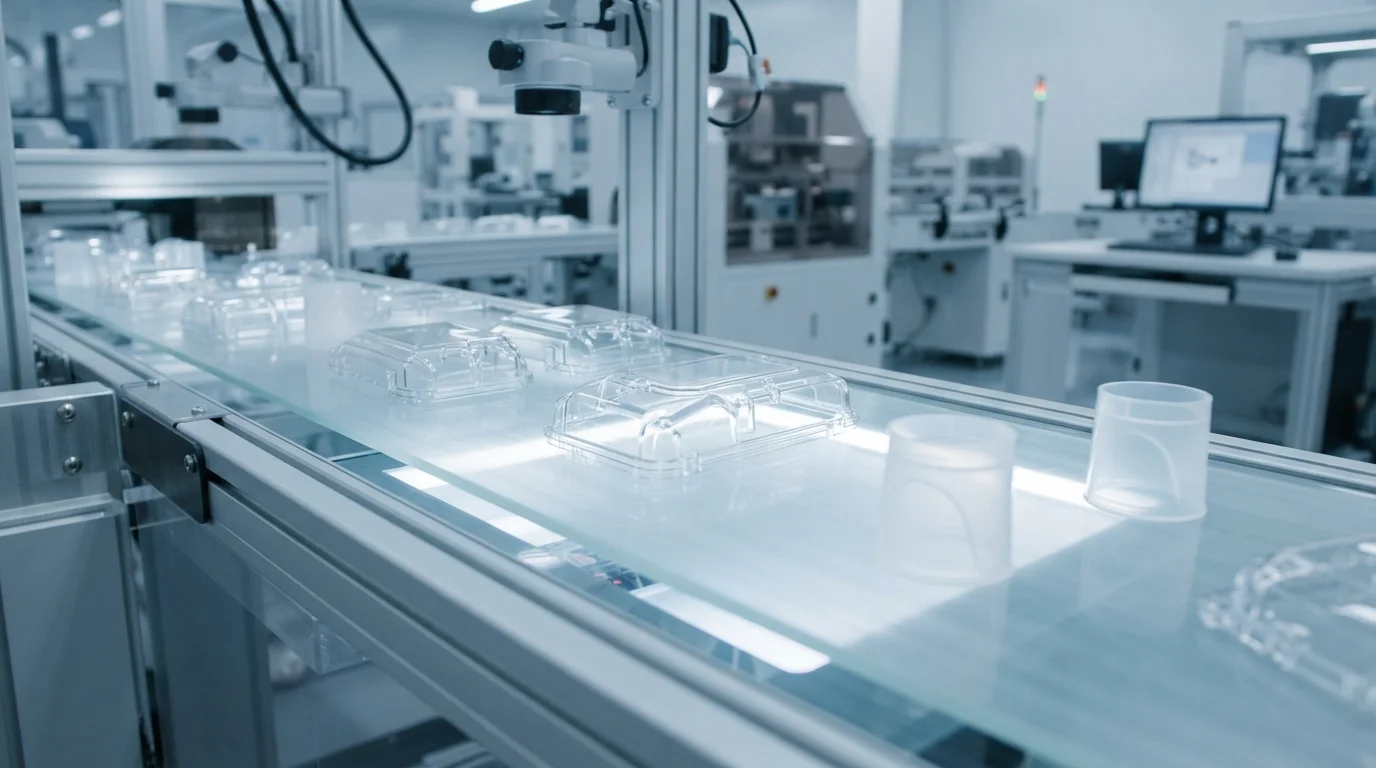
Componentes de parede fina usados em espaçadores de baterias EV e embalagens de consumo exigem resinas com alto Índice de Fluidez (MFI). O processamento de termoplásticos como policarbonato (PC), LCP, PA66, e polipropileno (PP) de alto fluxo requer controle preciso de temperatura. Altas velocidades de injeção geram calor de cisalhamento por atrito dentro de canais de alimentação estreitos, reduzindo dinamicamente a viscosidade da resina. A menor viscosidade do fundido permite que o plástico percorra altas relações de comprimento de fluxo para espessura (L/T) superiores a 200:1. Sistemas de evacuação da cavidade assistidos a vácuo retiram o ar do molde antes da injeção, prevenindo microbolhas e queimaduras por diesel.
| Grau da Resina Polimérica | Faixa de MFI (g/10min) | Espessura da Parede (mm) | Velocidade de Preenchimento (mm/seg) | Aplicação Primária de Alta Velocidade |
|---|---|---|---|---|
| PP (Borealis RF365MO) | 35 – 70 | 0,40 – 0,80 mm | 600 – 900 mm/seg | Embalagens e recipientes de parede fina |
| PC de alto fluxo (Makrolon 2407) | 25 – 55 | 0,60 – 1,00 mm | 500 – 800 mm/seg | Coberturas eletrônicas e molduras de display |
| PA66-GF30 (Zytel 70G33L) | 20 – 40 | 0,80 – 1,20 mm | 400 – 700 mm/seg | Placas de isolamento para módulos de bateria EV |
Resfriamento de molde de alta cavitação e fluxo balanceado de manifold quente
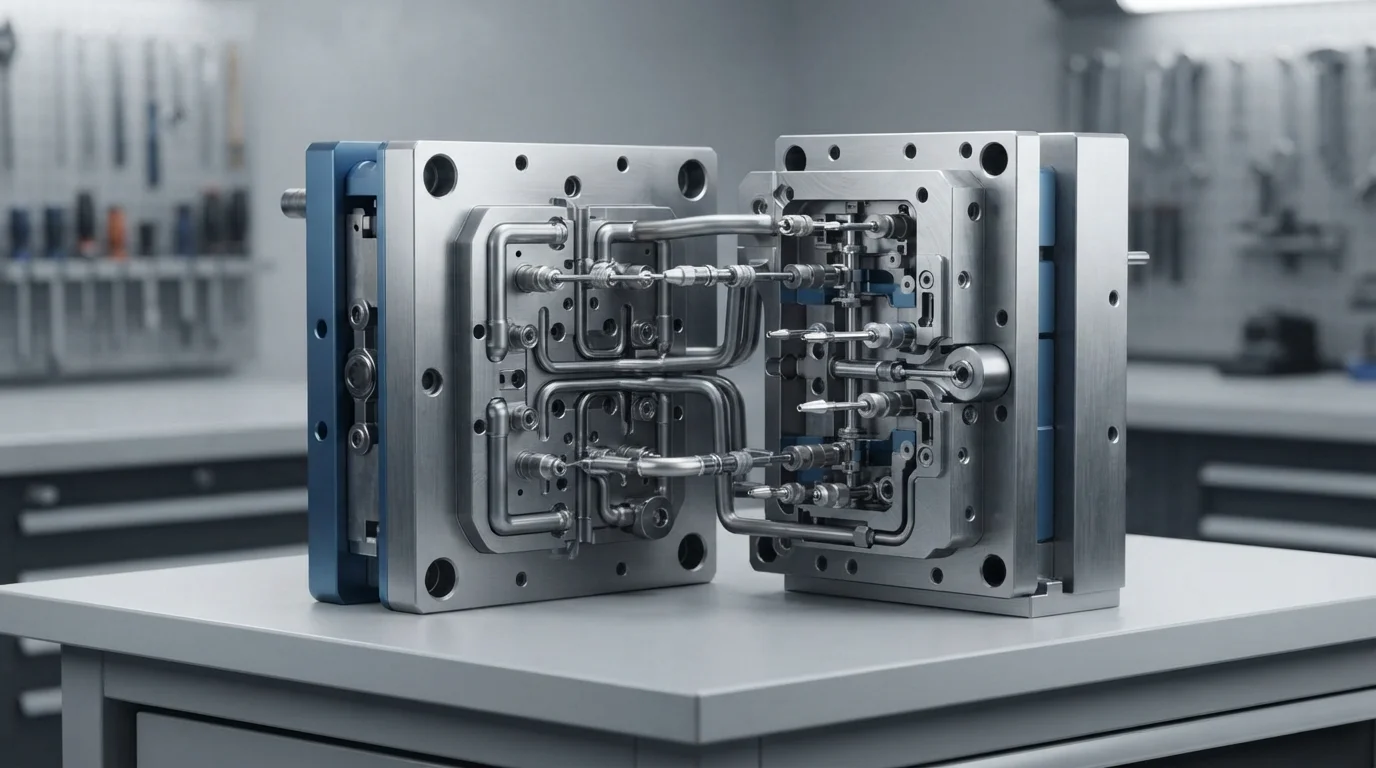
Maximizar a produção depende de ferramentas de múltiplas cavidades e gerenciamento térmico otimizado. Integrar canais quentes com fluxo balanceado garante distribuição uniforme do fundido para cada cavidade, mantendo peso consistente das peças. Moldes de alta cavitação exigem redes de resfriamento balanceadas para extrair calor rapidamente das paredes finas de polímero. Configurar canais de resfriamento conformal próximos às faces da cavidade reduz os tempos de resfriamento para menos de 3 segundos por ciclo. Executar a metodologia de moldagem científica através de Moldagem Desacoplada isola a velocidade de preenchimento da pressão de compactação, mantendo CpK > 1,67 em longas séries de produção.
Perguntas Frequentes (FAQs)
Por que um acumulador é necessário para moldagem por injeção de alta velocidade?
Acumuladores hidráulicos armazenam gás nitrogênio pressurizado para fornecer volume instantâneo de óleo hidráulico durante a injeção. Esse aumento instantâneo de pressão acelera o parafuso três vezes mais rápido que bombas hidráulicas padrão, preenchendo cavidades de paredes finas antes que o fundido congele.
Qual é o tempo de ciclo típico para moldagem de paredes finas em alta velocidade?
Os tempos de ciclo para embalagens de paredes finas e tampas eletrônicas geralmente variam de 2 a 6 segundos. Injeção de alta velocidade, circuitos rápidos de água de resfriamento e extração automatizada de peças por robô minimizam a duração do ciclo.
Como evitar marcas de queimadura por diesel durante injeção ultrarrápida?
Prevenir queimaduras por diesel requer a integração de micro-ventilações de precisão medindo 0,015 mm a 0,02 mm ao longo das linhas de partição e o uso de evacuação a vácuo da cavidade. Retirar o ar da ferramenta antes da injeção evita que o gás comprimido se inflame.