
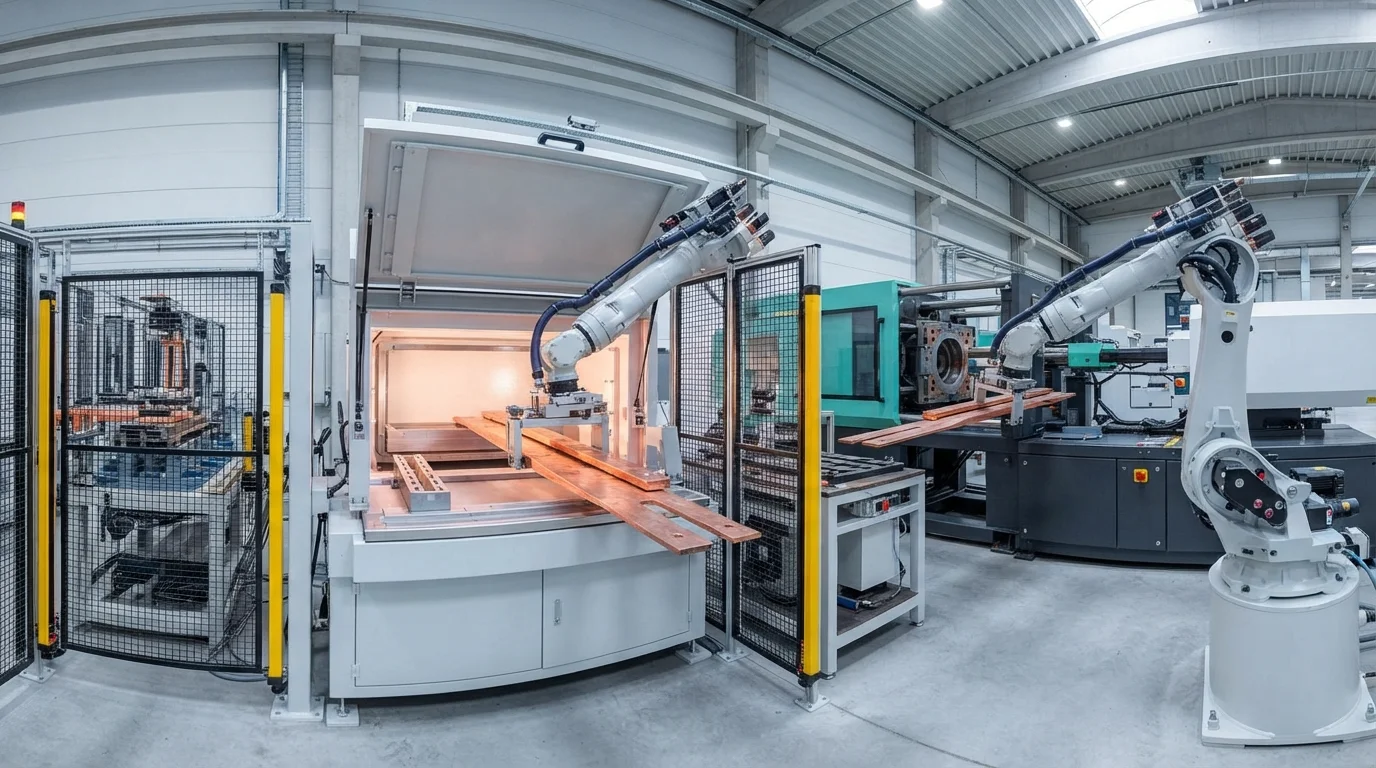
A distribuição de alta tensão em sistemas de baterias de veículos elétricos (VE) requer caminhos isolados e robustos para conectar com segurança os módulos de células empilhados. Os chicotes de fiação tradicionais são volumosos, exigem mão de obra intensiva para montagem e são propensos a erros de roteamento sob condições de alta vibração. Integrar condutores de cobre ou alumínio diretamente nos elementos estruturais de plástico resolve esses problemas, maximizando a eficiência espacial. Este guia técnico de engenharia aborda as configurações de ferramentas, os critérios de seleção de ciência dos materiais e os processos de validação de qualidade essenciais para a sobremoldagem de metal-plástico.
Índice
Resolvendo a incompatibilidade de expansão térmica na sobremoldagem de metal-plástico
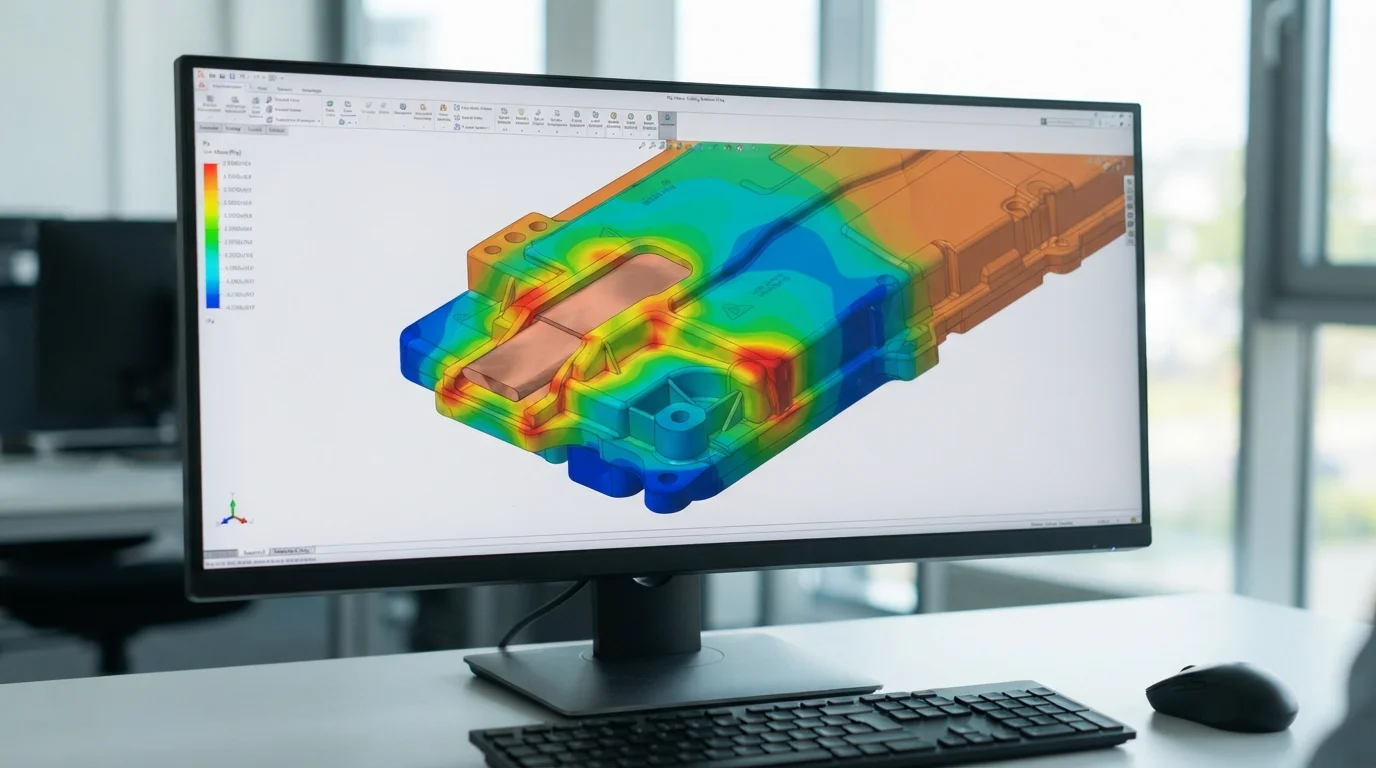
Integrar barramentos de cobre ou alumínio diretamente na estrutura plástica simplifica a montagem, e realizar moldagem por inserção de barramentos em tampas de baterias de VE fornece uma camada de isolamento robusta que evita curtos-circuitos. No entanto, fundir metal rígido e termoplástico fundido introduz severo estresse físico devido à grande diferença em seus coeficientes de expansão térmica (CET). O cobre se expande a aproximadamente 16,5 ppm/K, enquanto as resinas de engenharia típicas encolhem e se expandem a taxas significativamente maiores. Durante a fase de resfriamento do ciclo de injeção, essa incompatibilidade térmica causa tensão residual localizada dentro do polímero, potencialmente levando a microtrincas ao redor do inserto metálico.
Para neutralizar esse estresse mecânico, nossos engenheiros de ferramentaria implementam uma abordagem estruturada:
- Pré-aquecimento de insertos metálicos—Aquecer os terminais de cobre a 100°C antes de carregá-los no núcleo do molde reduz o choque térmico localizado durante a injeção do polímero.
- Otimizando a pressão de sustentação do fundido—Aplicar perfis de sustentação em múltiplos estágios evita que tensões de empacotamento se concentrem perto das fronteiras metal-plástico.
- Selecionando resinas de alta elongação—Usar poliamidas modificadas por impacto ou blends de PBT personalizados aumenta a resiliência física ao redor de cantos metálicos afiados.
- Integrando cantos de inserção arredondados—Arredondar as bordas das barras coletoras metálicas evita pontos de concentração de tensão física que podem cisalhar o plástico circundante.
Prevenir falhas de afastamento de alta tensão ao executar moldagem por inserção de barramentos em tampas de baterias de VE depende dessas etapas críticas de preparação. Nossa oficina de ferramentas retifica sob medida cada face de fechamento metálico para garantir encapsulamento hermético. A preparação adequada garante que as peças sobrevivam a extensos testes de ciclagem térmica automotiva sem degradação física.
Garantindo a Conformidade com Distâncias de Escoamento e Afastamento de Alta Tensão
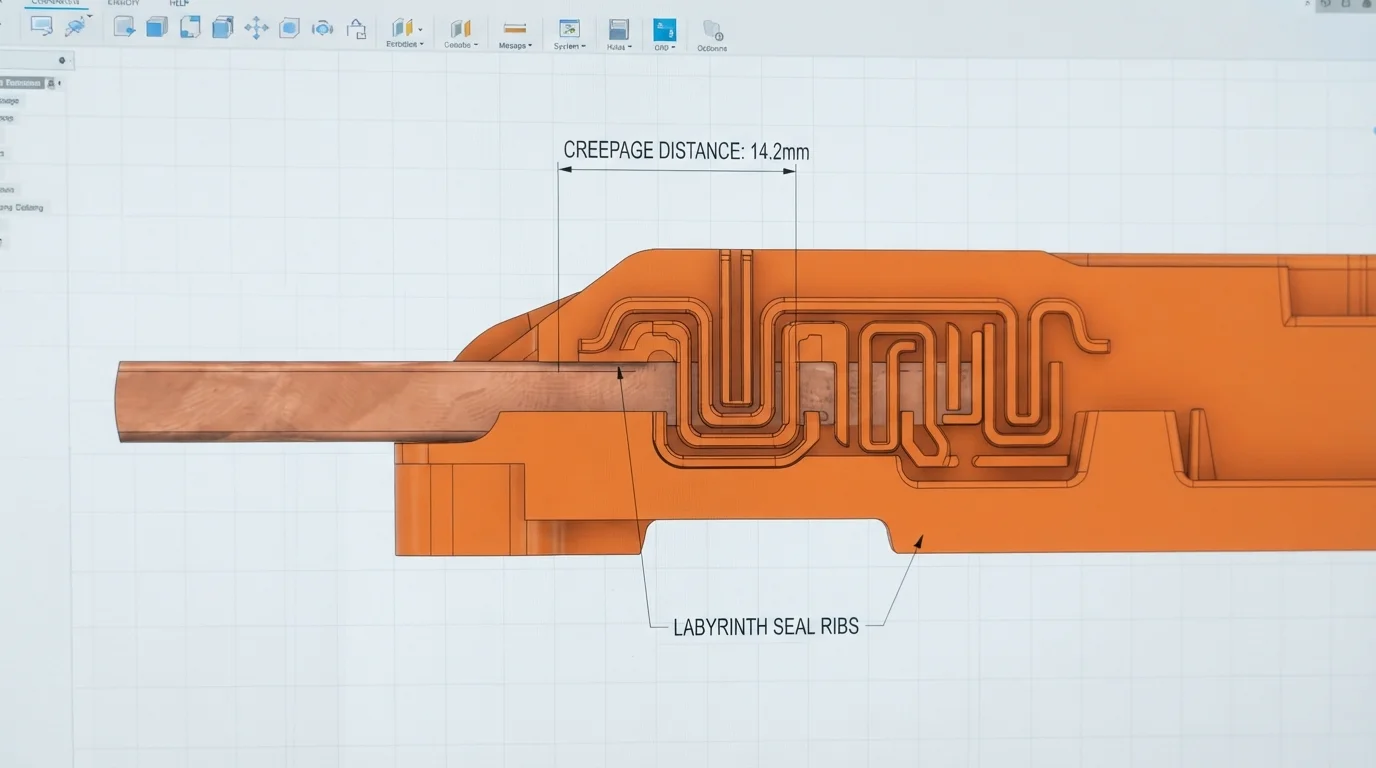
Garantir a conformidade rigorosa com a segurança de alta tensão é obrigatório à medida que as plataformas automotivas transitam de arquiteturas de 400V para 800V. Projetar interfaces diretas de plástico-metal exige adesão estrita a normas internacionais de isolamento elétrico, como a IEC 60664-1. Umidade, névoa salina e depósitos de partículas atmosféricas podem criar trilhas condutoras ao longo da fronteira onde o plástico encontra o metal. Para combater falhas de trilhamento, os projetistas de ferramentas incorporam nervuras labirínticas elevadas ao longo do perímetro dos contatos metálicos expostos.
Essas barreiras de polímero elevadas estendem artificialmente a distância de escoamento físico sem aumentar a pegada geral da tampa do pacote de baterias. Controlar a contração diferencial da matriz de polímero durante moldagem por inserção de barramentos em tampas de baterias de VE previne a formação de micro-fendas ao longo dessas fronteiras labirínticas. Mesmo uma fenda de 0,05mm pode acumular umidade, facilitando vazamento de alta tensão ou ruptura dielétrica catastrófica. Utilizamos pontos de injeção multiponto para equilibrar o preenchimento da cavidade, garantindo uma vedação física firme ao longo de cada milímetro quadrado do substrato metálico.
Em última análise, nossa capacidade comprovada para moldagem por inserção de barramentos em tampas de baterias de VE é uma capacidade chave para fabricar carcaças de bateria de plástico personalizadas para veículos elétricos. avançados. Essa consolidação estrutural reduz peso enquanto simplifica as linhas de montagem final automatizadas do pacote. Incorporar barras coletoras isoladas diretamente em seus componentes de invólucro elimina fios soltos, melhorando a confiabilidade da montagem para plataformas de serviço pesado exigentes.
Perguntas Frequentes (FAQ)
Como você evita a formação de rebarbas de plástico nas almofadas de contato ativas das barras coletoras?
Prevenir rebarbas de plástico requer manter tolerâncias de fechamento da ferramenta abaixo de 0,015mm. Nossos projetistas de ferramentas utilizam insertos flutuantes com mola dentro do núcleo do molde para compensar variações na espessura da chapa de cobre. Esse clampeamento de pressão dinâmica garante uma vedação firme contra os terminais de conexão ativos durante a injeção de alta pressão.
Quais resinas isolantes são melhores para encapsulamento de barras coletoras de 800V?
Poliamida 66 com 30% de fibra de vidro (PA66-GF30) ou polibutileno tereftalato (PBT) são as principais escolhas de engenharia. Esses polímeros oferecem classificações excepcionais de índice de trilhamento comparativo (CTI) acima de 600V, enquanto fornecem a rigidez mecânica necessária para resistir a cargas de vibração dinâmicas.
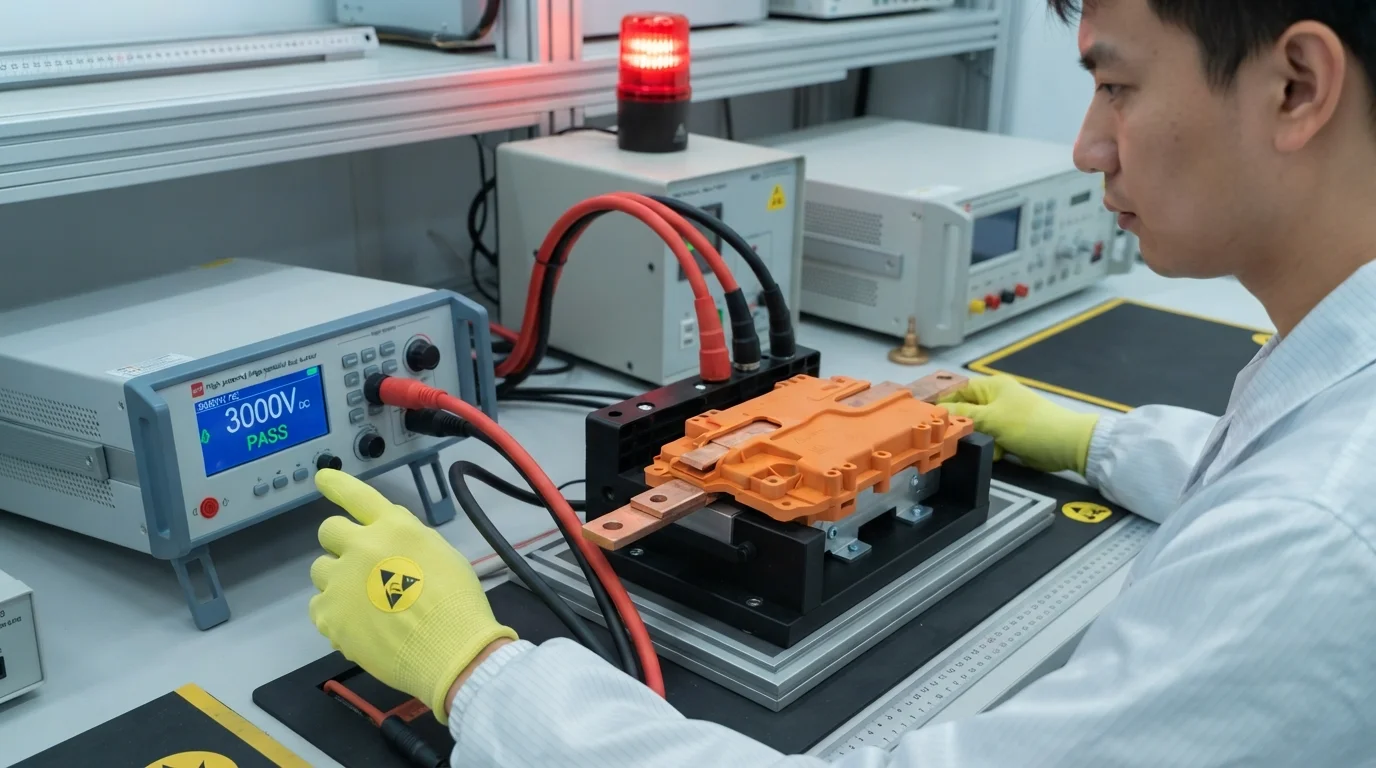
Como você testa a integridade da vedação de barras coletoras supermoldadas?
Quality verification utilizes high-pressure bubble leak testing and high-potential (Hi-Pot) electrical isolation testing. Applying 3,000V DC across the encapsulated copper confirms zero dielectric insulation leakage under simulation conditions.