
PEEK-Victrex PEEK 150G
Alcançar alta integridade mecânica e resistência química em geometrias complexas de paredes finas que exigem longos comprimentos de fluxo demanda um super-polímero de ultra-fluxo, que o PEEK 150G da Victrex entrega através de sua matriz de poliéterétercetona não reforçada e de baixa viscosidade. Com uma viscosidade de fusão de 130 Pa·s a 400°C e um ponto de fusão de 343°C, este grau de fácil fluxo é projetado para preencher perfis sub-milimétricos sem sacrificar a alta resistência à tração (105 MPa) do PEEK puro. A Jucheng Precision, sob as estruturas médica e automotiva ISO 13485 e IATF 16949, é especializada na moldagem do Victrex 150G. Usando moldes de aço inoxidável S136, controlamos suas variáveis de alta cristalização para entregar microengrenagens sem rebarbas e conectores de parede fina verificados por CMM Zeiss.
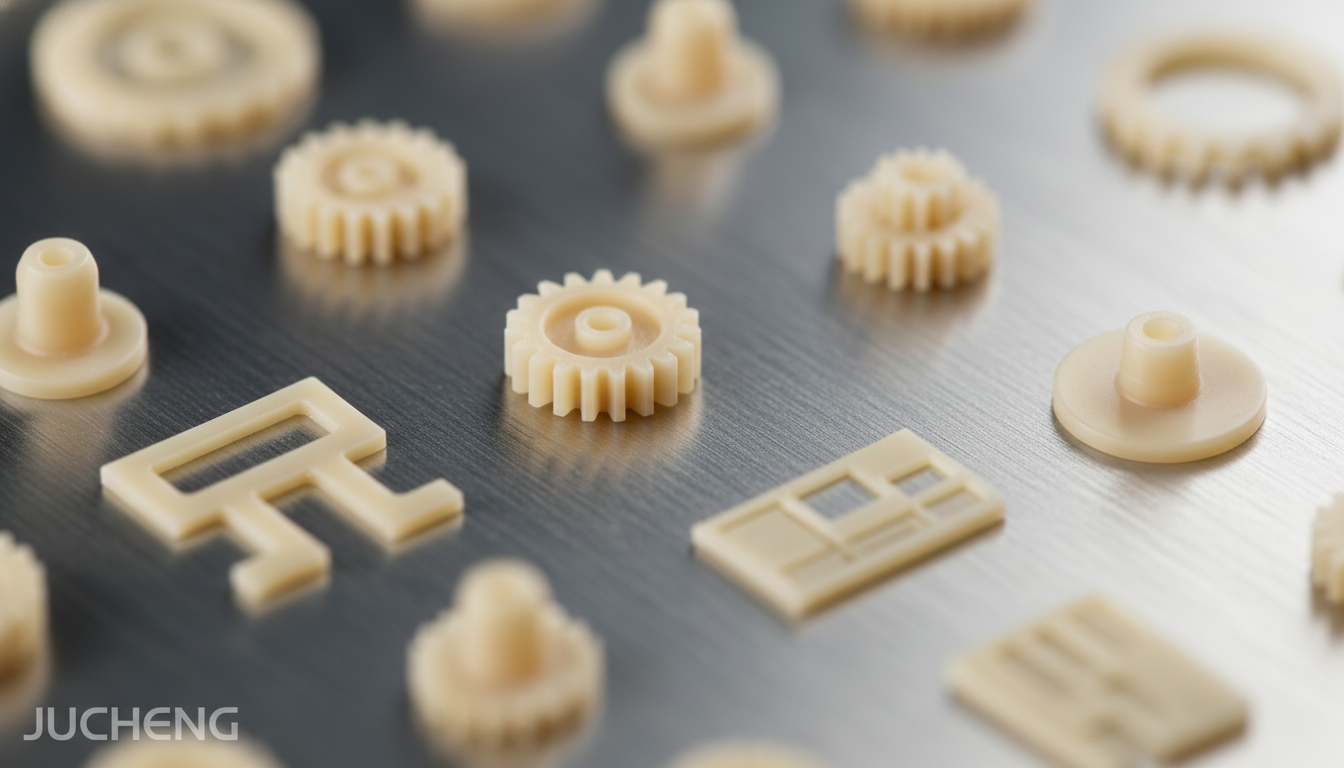
Perfil de Fluxo e Estrutural de Parede Fina do Victrex PEEK 150G
Victrex™ PEEK 150G é uma resina de poliéterétercetona semicristalina, não reforçada e de alto fluxo, certificada para entregar excelentes propriedades de fluxo de fusão e rigidez mecânica robusta sob as normas ASTM/ISO:
| Parâmetro Físico e de Resistência | Métrica Padrão do Lexan 150G | Vantagem da Moldagem de Precisão |
|---|---|---|
| Viscosidade de Fusão | Ultrabaixa 130 Pa·s (a 400°C) | Permite o preenchimento suave e de baixa pressão da cavidade de conectores médicos complexos de paredes finas e microengrenagens sem defeitos de injeção curta. |
| Resistência ao Escoamento | Tensão de Tração no Escoamento 105 MPa | Mantém rigidez estrutural excepcional e capacidade de carga mecânica semelhante a metal, mesmo em configurações não reforçadas. |
| Ductilidade Estrutural | Alongamento na Ruptura 25 – 30% | Fornece alongamento estrutural excepcional e tenacidade ao impacto dinâmico em comparação com graus padrão reforçados com vidro, prevenindo falha frágil. |
Adaptabilidade de Processo de Micro-Precisão para PEEK 150G de Fluxo Fácil
Com baixa viscosidade de fusão e cinética de alto fluxo integrada, o PEEK 150G processa de forma previsível dentro de cavidades de molde extremamente apertadas:
| Classe de Processo de Moldagem | Compatibilidade de Processo e Detalhes Operacionais |
|---|---|
| Invólucros Estruturais de Parede Fina | Excelente. O processo principal para PEEK 150G. Perfeito para pinos de conectores médicos sub-milimétricos, guias de conduíte aeroespacial e cubetas de diagnóstico. |
| Micro-Engrenagens e Componentes de Precisão | Excelente. Altamente otimizado para fabricar micro-engrenagens helicoidais sub-milimétricas, rotores de diagnóstico médico e pinos-alvo ortopédicos. |
| Execuções Rápidas Automatizadas de Múltiplas Cavidades | Excelente. As características de fluxo fácil suportam moldagem por injeção rápida e de alta pressão com replicação dimensional e de peso altamente uniforme. |
Matriz de Processamento de Moldagem Dinâmica PEEK-Victrex PEEK 150G
Moldar um super-polímero semicristalino de ultra-alta fluidez como o PEEK 150G requer limites térmicos elevados e linhas de partição em nível de mícron para evitar rebarbas:
Controle de Rebarbas em Nível de Mícron (Precisão de Ferramentas)
Como o PEEK 150G tem capacidades de fluxo excepcionais (viscosidade de fusão 130 Pa·s), a resina fundida pode penetrar facilmente em pequenas folgas do molde, causando rebarbas indesejadas. A divisão de ferramentas da Jucheng usa máquinas CNC de 5 eixos para alcançar micro-tolerâncias, mantendo as folgas de partição do molde estritamente dentro de 0,005 mm em blocos de cavidade de molde de aço inoxidável S136 premium tratados termicamente a 52 HRC.
Aquecimento de Molde por Óleo Pressurizado (Controle de Cristalização)
Para garantir a fase semicristalina adequada (dando ao PEEK sua cor bege opaca característica e rigidez), as temperaturas do molde devem ser mantidas continuamente a 160°C–200°C (320°F a 392°F) usando controladores de aquecimento por óleo pressurizado. Moldes frios fazem o fundido congelar amorfo, tornando as peças translúcidas marrons e mecanicamente fracas.
Protocolo de Pré-Secagem com Dessecante
Embora o PEEK absorva água mínima, a umidade causa abertura hidrolítica e degradação da linha de solda. Secamos a resina PEEK 150G com dessecante a 150°C (302°F) por 3–4 horas, mantendo a umidade interna abaixo de 0,02% para garantir ligações moleculares ideais.
Otimização de Fusão e Gate
As temperaturas de fusão são rigorosamente mantidas entre 360°C e 400°C (680°F a 752°F) usando bandas de aquecedores cerâmicos. Para prevenir aquecimento por alta taxa de cisalhamento e splay cosmético próximo a gates sub-milimétricos, nossa equipe de engenharia otimiza as geometrias de gate de hot-runner durante a fase de DFM.
Principais Campos de Aplicação para PEEK-Victrex PEEK 150G
- Dispositivos Médicos e Odontológicos (Certificado ISO 13485): Cápsulas de cicatrização dentária de parede fina, componentes cirúrgicos espinhais, conectores de administração de medicamentos, válvulas de diagnóstico microfluídico e peças de ferramentas cirúrgicas.
- Infraestrutura Aeroespacial e de Semicondutores: Conectores aeroespaciais multipino, guias de cabos dinâmicos, anéis de corrosão química, conexões de câmara de vácuo e engrenagens de microatuadores.
- Powertrains e Dinâmica Automotiva (IATF 16949): Anéis de vedação de óleo de sub-gate especializados, arruelas de encosto dinâmicas, engrenagens de coluna de direção micro e carcaças de sensores especializadas.
Propriedades
| Densidade | 1,3 g/cm³ |
| Viscosidade do Fundido (400°C) | 130 Pa·s |
| Módulo de Tração (23°C) | 4.100 MPa |
| Tensão de Tração no Escoamento (23°C) | 105 MPa |
| Deformação de Tração na Ruptura (23°C) | 25 - 30 % |
| Resistência à Flexão (escoamento, 23°C) | 178 MPa |
| Módulo de Flexão (23°C) | 3.900 MPa |
| Resistência ao Impacto Charpy com Entalhe (23°C) | 4,2 kJ/m² |
| Resistência ao Impacto Izod com Entalhe (23°C) | 4,0 - 5,0 kJ/m² |
| Temperatura de Fusão | 343 °C |
| Temperatura de Transição Vítrea (Início) | 143 °C |
| Temperatura de deflexão térmica (HDT @ 1,80 MPa, não recozido) | 156 °C |
| Temperatura de deflexão térmica (HDT @ 1,80 MPa, recozido) | 167 °C |
| Contração Linear no Molde (Direção do Fluxo) | 1 % |
| Contração Linear no Molde (Direção Transversal) | 1.3 % |
| Tamanho Máximo da Peça | 600 x 400 mm |
| Tamanho Mínimo da Peça (Limite de Micro Moldagem) | 0,1 x 0,1 mm |