
Una compuerta puede distorsionar todo un recorrido óptico sin dejar un defecto superficial evidente. El diseño de la compuerta para el moldeo por inyección óptico controla cómo se llena la cavidad, dónde se desarrolla la orientación, cuánto tiempo la presión de compactación llega a la pieza y dónde queda la marca de la compuerta. Una compuerta que produce una pieza completa y brillante aún puede crear birrefringencia, desplazamiento focal o transmisión no uniforme.
Regla de decisión: elija la compuerta según el fallo óptico que debe evitar y luego confirme que la misma ubicación puede llenar, compactar, ventilar y retirarse sin dañar la superficie funcional.
En este artículo:
- Trace primero el recorrido óptico
- Prediga la orientación y las líneas de soldadura
- Dimensione para la transmisión de presión
- Compare conceptos de compuerta
- Compruebe la elección en la prueba
- Preguntas frecuentes
Trace el recorrido óptico antes de trazar el canal de alimentación
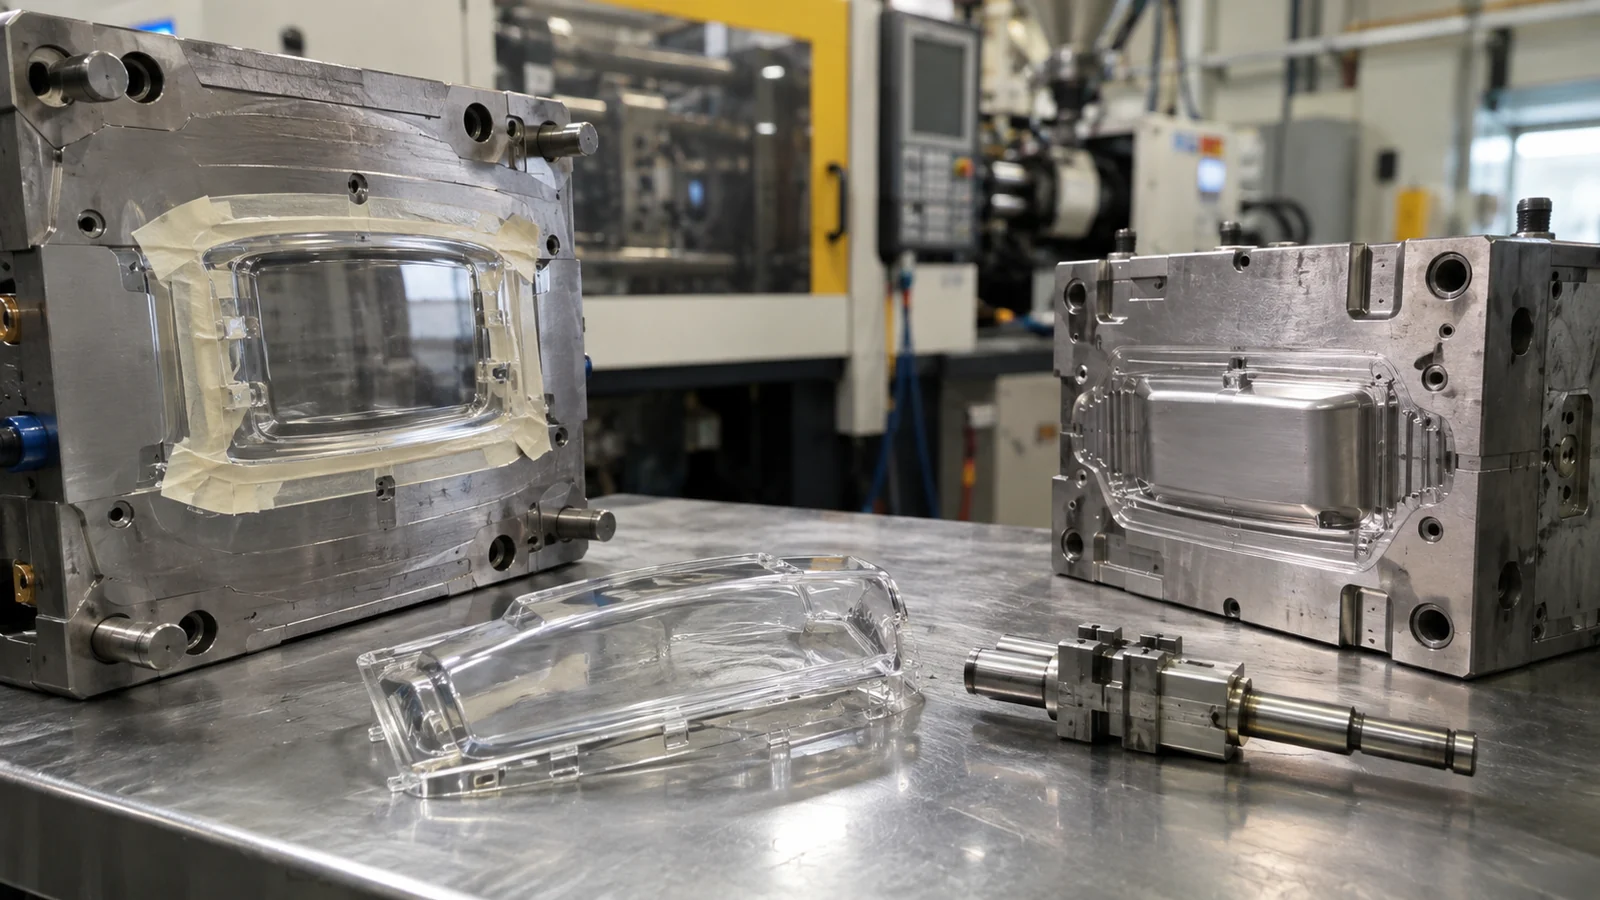
Marque la abertura libre, la cara de visión, las regiones de entrada y salida de luz, las superficies reflectantes y las referencias mecánicas. Una compuerta oculta detrás de un bisel aún puede dirigir el flujo orientado a través de una lente. Una compuerta fuera del área de visión puede ser ideal estéticamente pero incapaz de compactar la característica óptica más gruesa.
El mapa también debe identificar el acceso de recorte aceptable y la altura de la marca. Si una compuerta debe cortarse cerca de un borde pulido, el método de recorte puede astillar o tensionar la pieza. Los equipos de molde, manejo de piezas e inspección necesitan la misma definición de la zona óptica protegida.
La dirección del flujo se convierte en una variable óptica
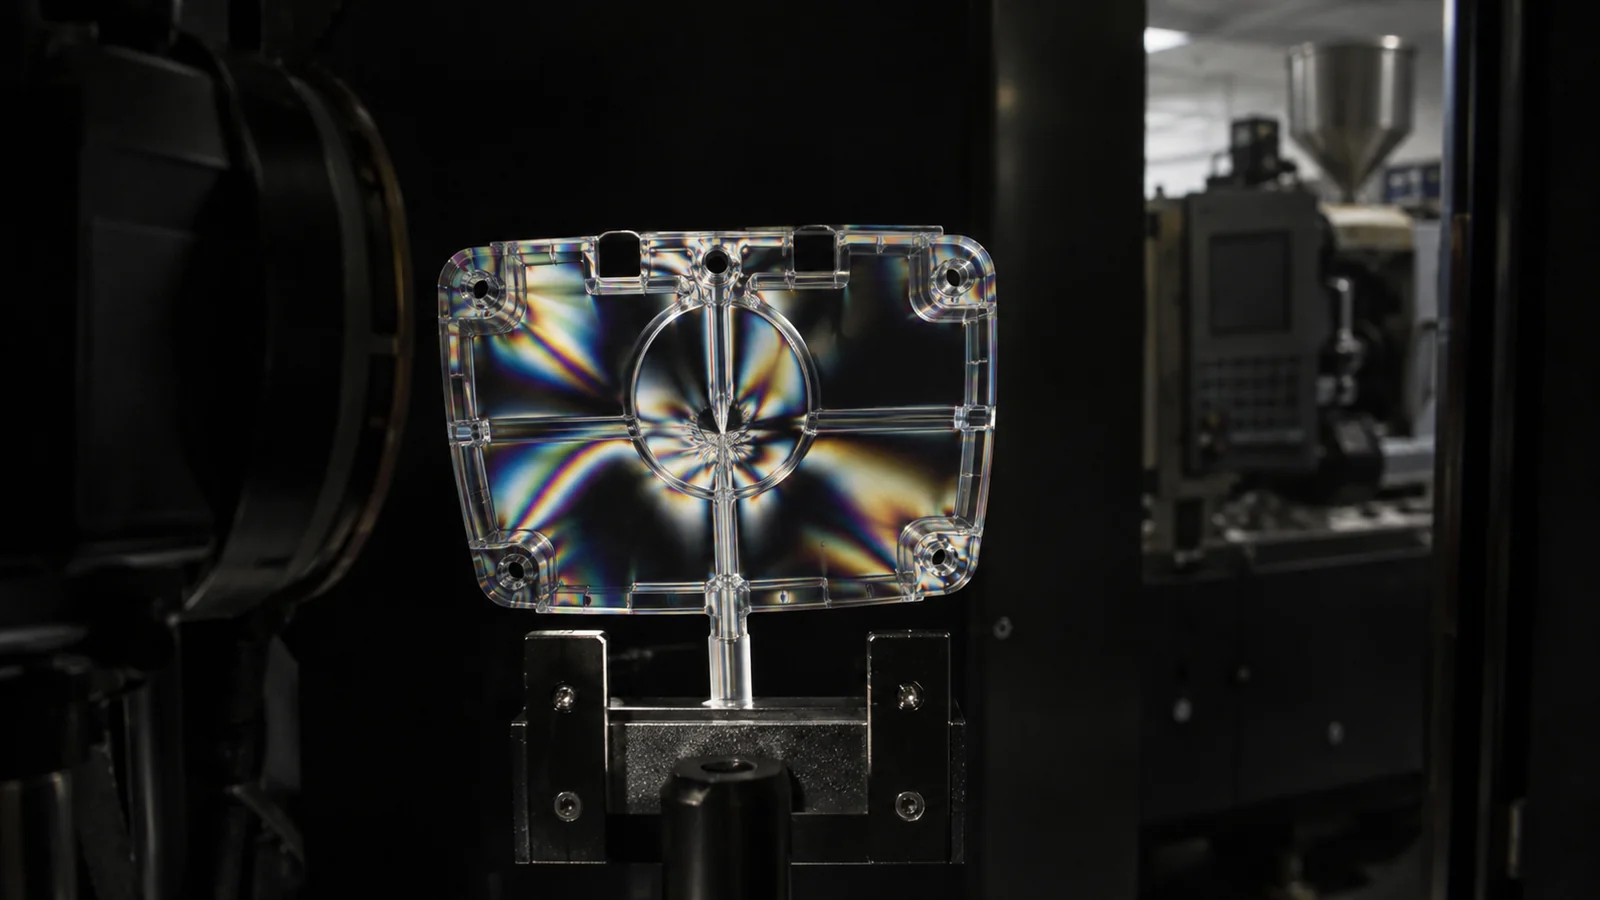
Las cadenas de polímero se orientan a medida que el fundido acelera a través de una compuerta restrictiva y se extiende por la cavidad. La orientación congelada y el enfriamiento desigual pueden producir un comportamiento refractivo dependiente de la dirección. La pieza puede parecer transparente con luz normal, pero mostrar patrones de tensión entre polarizadores cruzados o cambiar el estado de polarización de la luz transmitida.
Múltiples frentes crean líneas de soldadura cuando se encuentran alrededor de agujeros, núcleos o compuertas opuestas. En una carcasa opaca, una línea de soldadura estructuralmente aceptable puede ser inofensiva. En una trayectoria óptica, la misma línea puede dispersar la luz o interrumpir una imagen. Siempre que sea posible, coloque las líneas de encuentro previstas fuera de la abertura funcional.
Una compuerta pequeña no es automáticamente una compuerta limpia
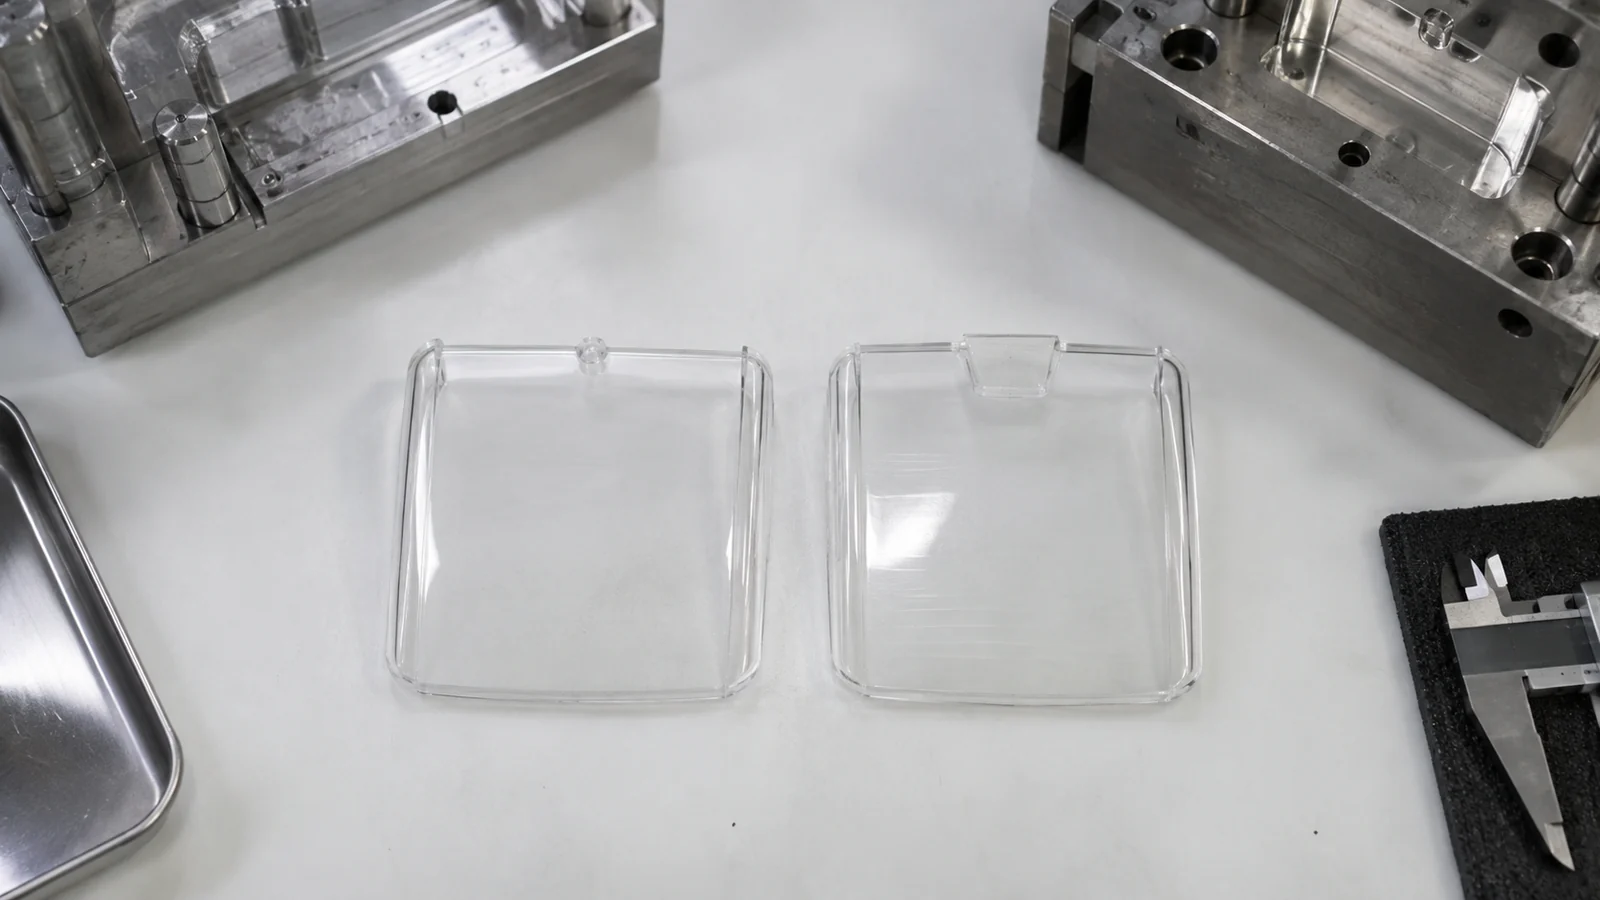
Una compuerta pequeña deja menos material para eliminar, pero aumenta el cizallamiento y puede congelarse antes de que se compacte una región gruesa. Una compuerta más grande puede reducir la restricción y extender la compactación, pero deja un vestigio más grande y puede alargar el tiempo antes de la extracción segura. El tamaño correcto proviene de la resina, el espesor local, la longitud de flujo, el requisito de presión y la consecuencia óptica.
Utilice evidencia de presión de cavidad o peso de la pieza para determinar cuándo la compuerta deja de transmitir presión. Si el tiempo de mantenimiento adicional ya no cambia el peso, extender el mantenimiento no mejora la compensación. Esta distinción es central para Moldeo por inyección óptico y transparente, porque el sobreempaquetado puede intercambiar rechupes por tensión.
Compare conceptos de compuerta por consecuencia, no por costumbre
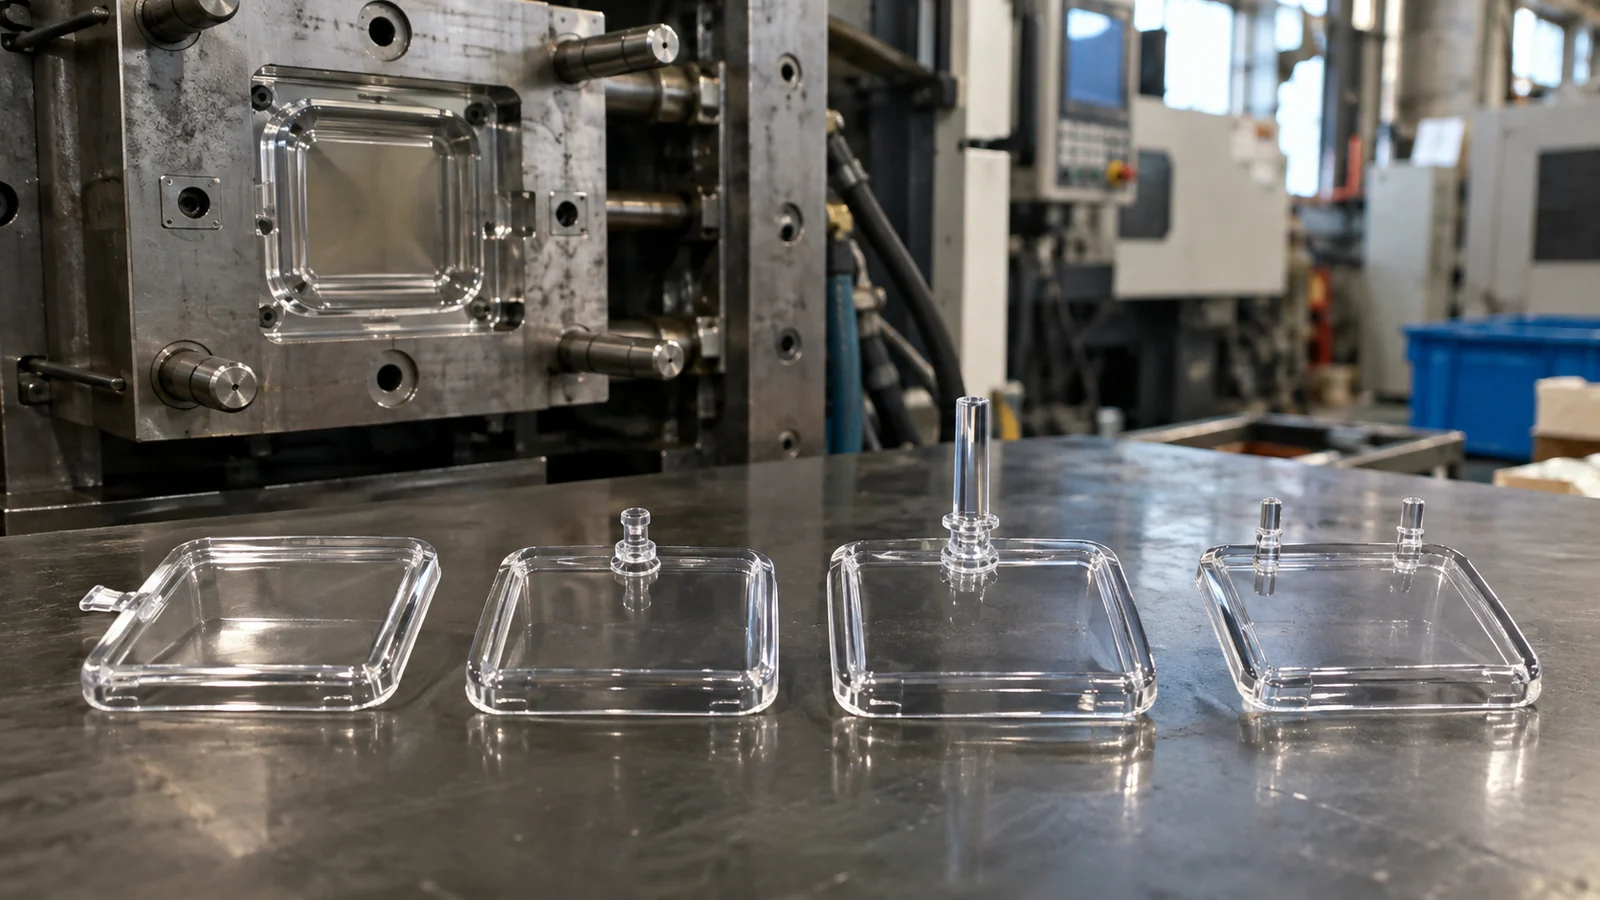
| Concepto | Ventaja potencial | Preocupación óptica |
|---|---|---|
| Compuerta de borde o abanico | Entrada amplia y frente de flujo controlado | Recorte y tensión en el borde |
| Compuerta puntual | Pequeña marca y separación automática | Alta cizalladura local y congelación temprana |
| Bebedero directo | Trayectoria de compactación fuerte para secciones gruesas | Marca central grande y extracción |
| Múltiples entradas | Distancia de flujo más corta | Líneas de soldadura y sensibilidad al equilibrio |
Esta tabla es una herramienta de cribado, no una clasificación universal. El mismo tipo de entrada se comporta de manera diferente con otra resina, espesor o disposición de canales. El análisis de flujo de moldeo es útil para comparar frentes, presión y temperatura, pero la tensión óptica aún requiere verificación física.
Utilice una matriz de ensayos que pueda refutar la elección
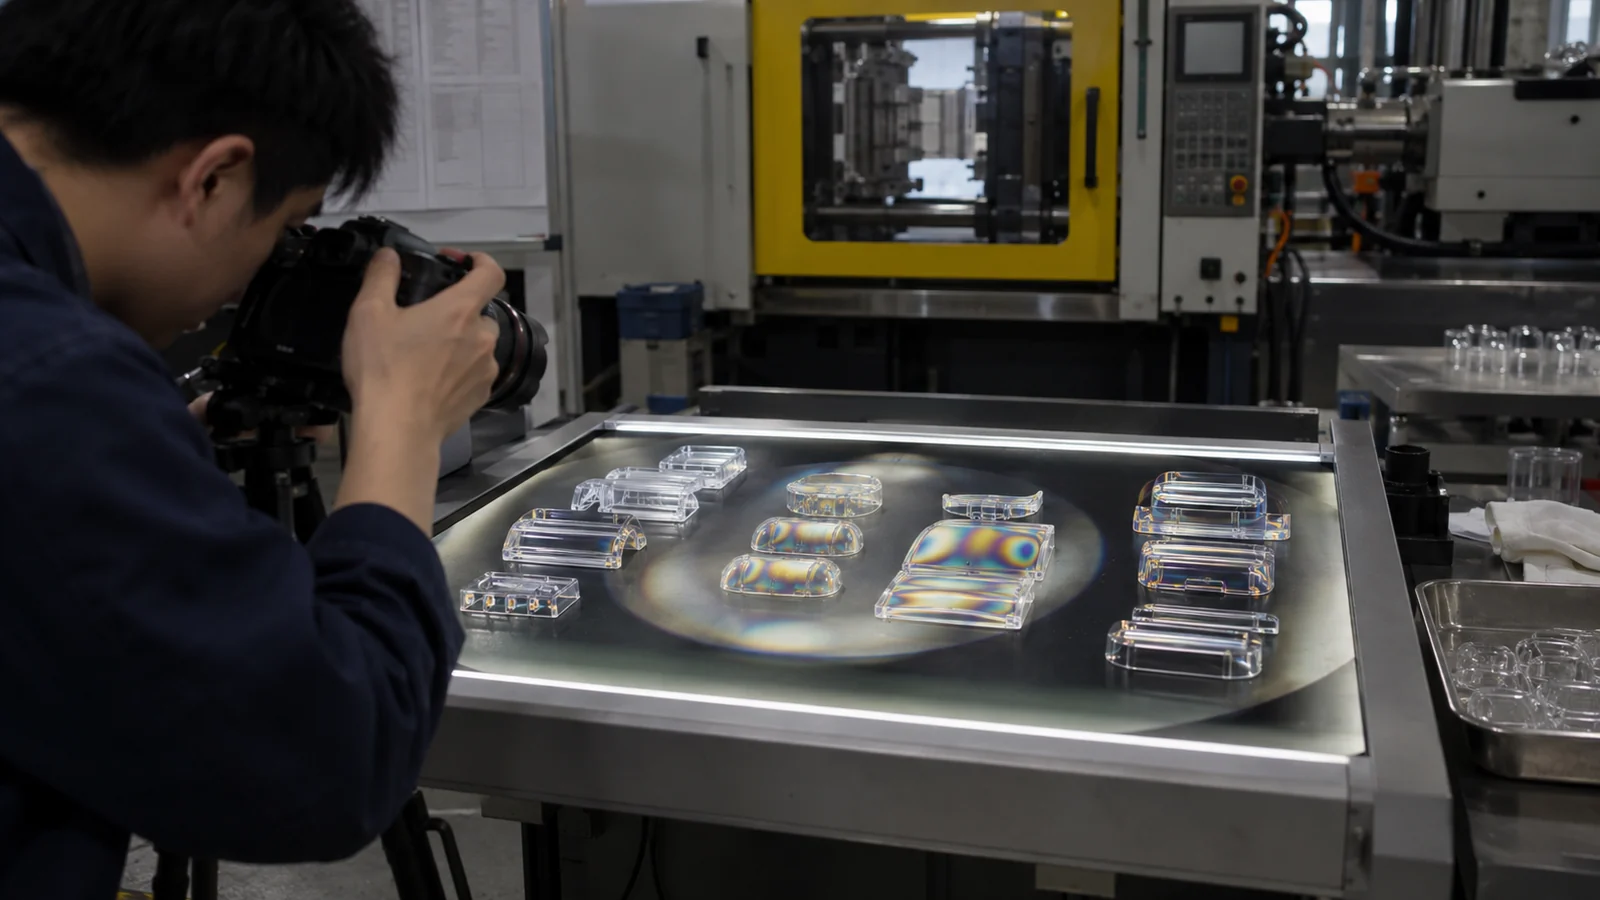
No apruebe la entrada porque un ajuste produzca una pieza aceptable. Ejecute una ventana de proceso acotada en condiciones realistas de temperatura de masa fundida, temperatura del molde, velocidad de llenado, transferencia y compactación. Mantenga las cavidades separadas e inspeccione el resultado óptico tras un acondicionamiento consistente.
Registre la marca de la entrada, el peso de la pieza, el patrón de llenado, la ubicación de las líneas de soldadura, el patrón de luz polarizada y el rendimiento funcional del producto. Una entrada robusta mantiene los criterios de aceptación sin una combinación de ajustes estrecha y frágil.
Incluya el recorte y la manipulación en el ensayo de la entrada
Un concepto de entrada está incompleto hasta que la pieza pueda separarse de forma repetible. El corte manual puede hacer que las muestras de desarrollo parezcan aceptables, pero oculta la mano de obra, el blanqueamiento de bordes y el riesgo de grietas en el volumen de producción. Pruebe el dispositivo de desbarbado, robot o rotura automática previstos e inspeccione el borde tras una manipulación realista.
Para una revisión con el proveedor, proporcione el área óptica protegida, la marca permitida, las condiciones de visualización estética, las superficies donde se prohíbe la entrada, el grado de resina y la prueba óptica funcional. Si varias ubicaciones de entrada son aceptables en el CAD, mantenga esa flexibilidad hasta que la evidencia de llenado y tensión identifique la opción más sólida.
Vigile la compuerta después de la primera corrida aprobada
Los bordes de la compuerta y las puntas del canal caliente cambian por desgaste, depósitos y mantenimiento. Monitoree la tendencia del tamaño del vestigio, el equilibrio de llenado, la presión de cavidad o el peso de la pieza para detectar un cambio gradual antes de que el desempeño óptico salga del límite. Mantenga las piezas de arranque separadas hasta que la temperatura del fundido y el sistema de canales estén estables.
Para moldes de múltiples cavidades, compare la misma métrica óptica por cavidad. Un canal equilibrado en una condición puede no permanecer equilibrado en toda la ventana calificada. La evidencia específica por cavidad también muestra si una falla pertenece al proceso común o a una compuerta y un inserto.
Preguntas frecuentes
¿Puede un canal caliente eliminar las marcas ópticas de la compuerta?
Puede reducir el desperdicio del canal frío y cambiar el vestigio, pero el fundido aún entra a través de una compuerta y puede crear cizallamiento, calor y esfuerzo locales. La condición de la punta y el equilibrio de temperatura se convierten en controles adicionales.
¿La compuerta siempre se coloca en la sección más gruesa?
Ese es un principio útil de empaque, no una regla absoluta. Las superficies ópticas, las líneas de soldadura, el recorte y la orientación del flujo pueden justificar otra ubicación.
¿Qué se debe revisar antes del acero?
El mapa de zona óptica, las alternativas de compuerta, el comportamiento de llenado y empaque, las ubicaciones de venteo, el acceso para recorte, la eyección, el método de inspección y la ventana de proceso aceptable.