
Đúc thành dày trở thành vấn đề quang học khi tiết diện không còn nguội, nén và co rút đồng đều. Một chi tiết trong suốt có thể rời khuôn mà không có khuyết tật thiếu rót rõ ràng nhưng lại phát triển vết lõm, lỗ rỗng, vết mờ, chu kỳ dài, ứng suất hoặc sai lệch kích thước. Phản ứng đúng không tự động là tăng áp suất giữ. Hình học, thời điểm đông đặc của cổng rót, cân bằng nhiệt, tình trạng nhựa và vùng quang học thực tế phải được xem xét như một hệ thống.
Chuỗi thất bại: tiết diện dày giữ nhiệt; lớp vỏ đông đặc trước; lõi tiếp tục co rút; khả năng bù trừ trở nên hạn chế sau khi cổng rót đông đặc; sự thay đổi thể tích còn lại xuất hiện dưới dạng vết lõm, lỗ rỗng, sai hình dạng hoặc ứng suất dư.
Trong bài viết này:
- Xác định thế nào là lỗi quang học
- Theo dõi lịch sử nhiệt
- Khớp cổng rót với thể tích
- Giảm khối lượng ẩn
- Chạy thử nghiệm để tách biệt nguyên nhân
- Câu hỏi thường gặp
Trước tiên hãy quyết định lỗi quang học nào là không thể chấp nhận
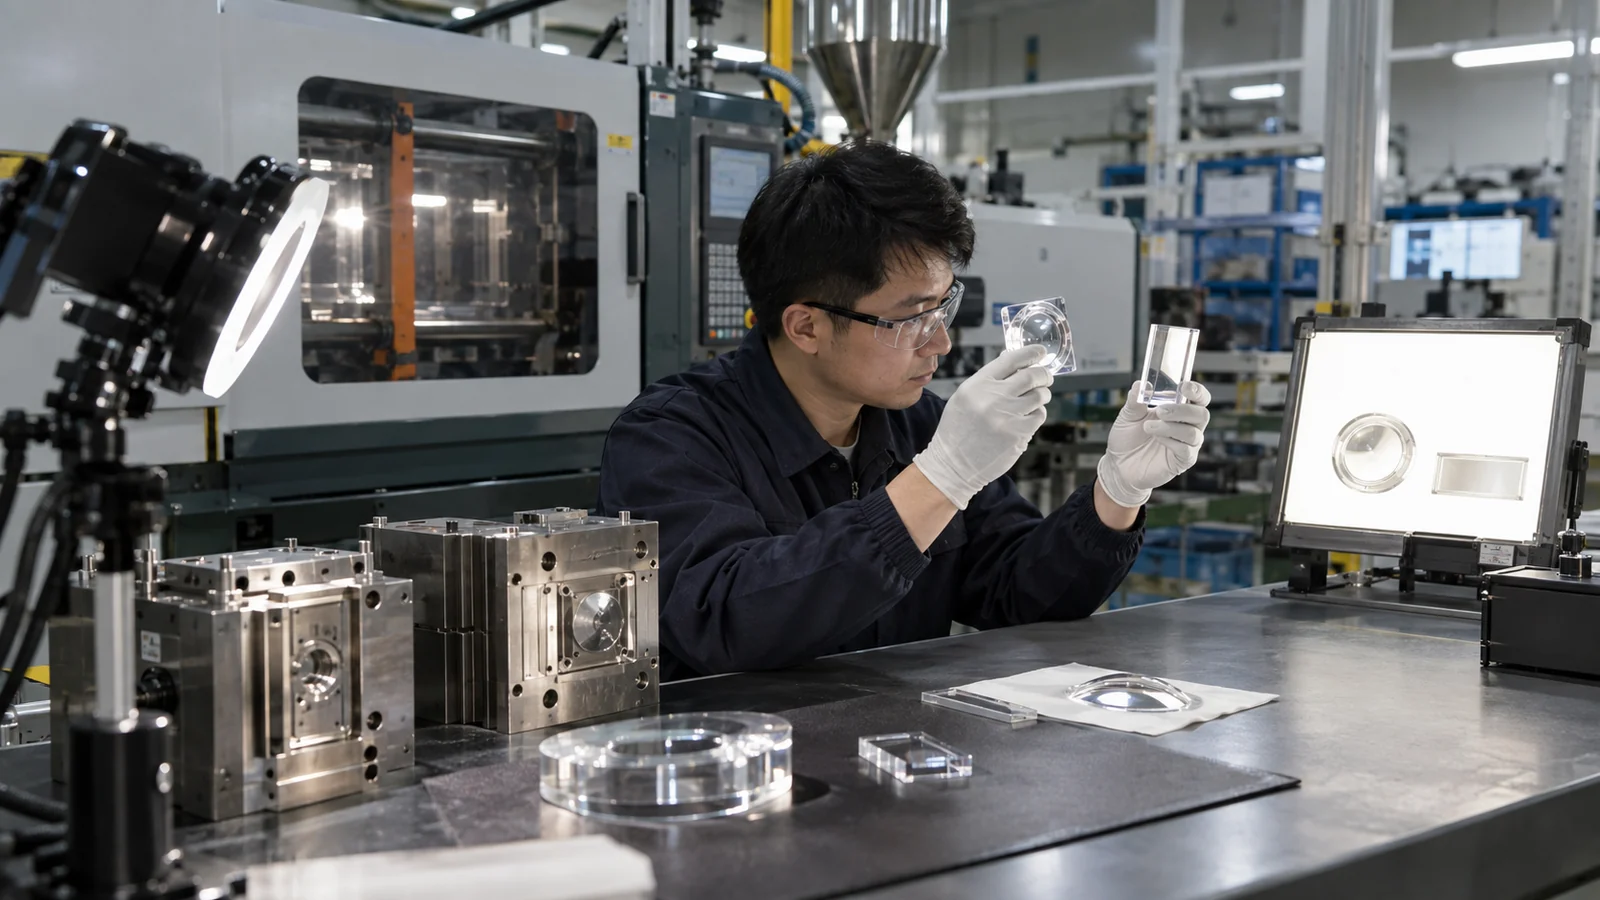
Vỏ trong suốt, ống dẫn sáng, cửa sổ quan sát và thấu kính không cần cùng một kết quả. Một chi tiết có thể cho phép lỗ rỗng bên trong nằm ngoài vùng quan sát; chi tiết khác có thể loại bỏ một nhiễu xạ nhỏ không thể nhìn thấy dưới ánh sáng phòng. Xác định khẩu độ rõ, hướng quan sát, chiếu sáng, nền và kiểm tra quang học chức năng trước khi kết luận rằng thành “quá dày”.”
Từ khóa chính xác đúc thành dày mô tả một thách thức hình học, không phải một công thức xử lý đơn lẻ. Hai chi tiết có cùng tiết diện tối đa có thể hành xử khác nhau vì chiều dài dòng chảy, tỷ lệ diện tích bề mặt trên thể tích, kết nối cổng rót và làm nguội khuôn của chúng khác nhau. Sử dụng bản đồ tiết diện và vùng quang học thay vì một con số thành dày tối đa.
Đọc khuyết tật như một lịch sử nhiệt
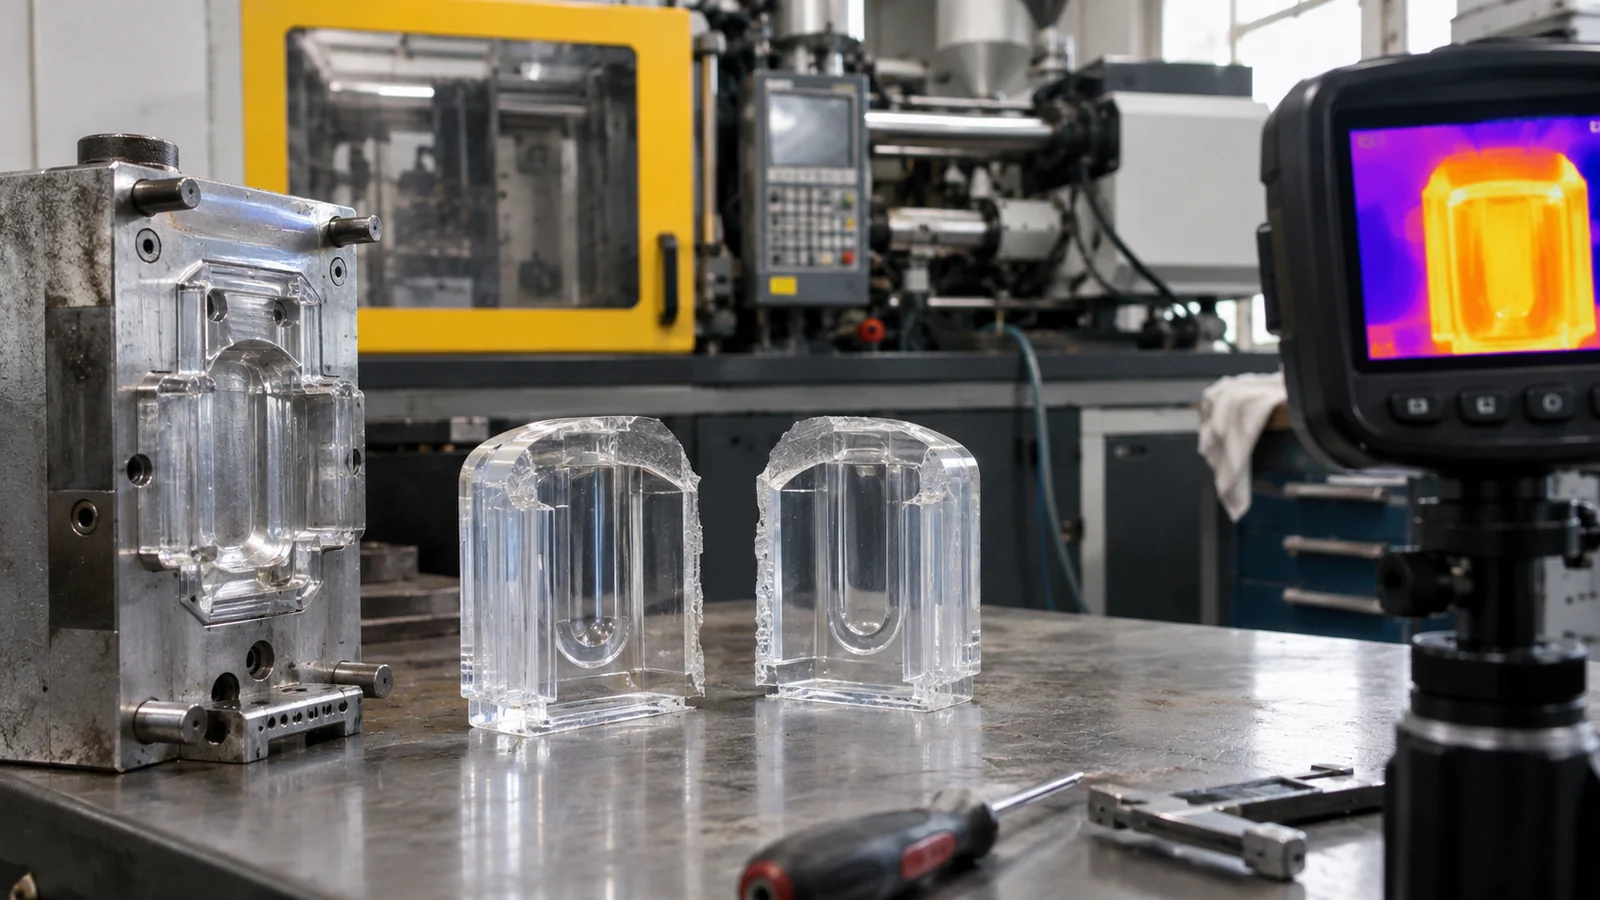
Bên ngoài của một tiết diện trong suốt dày tiếp xúc với thép nguội hơn và đông đặc trước phần trung tâm. Nếu lõi vẫn nóng chảy sau khi cổng rót ngừng truyền áp suất, sự co rút tiếp tục có thể kéo bề mặt vào trong hoặc mở ra một lỗ rỗng bên trong. Tăng áp suất nén có thể giảm một triệu chứng nhưng lại tăng ứng suất định hướng hoặc ba via ở chỗ khác.
Mất cân bằng làm nguội cũng có thể làm cong bề mặt quang học. Một kênh nước gần một bên và xa bên kia tạo ra lịch sử đông đặc khác nhau. Kiểm tra nhiệt độ nước, lưu lượng và nhiệt độ thép gần khối lượng thực tế—không chỉ điểm đặt của máy. Nhiệt độ khuôn ổn định đặc biệt quan trọng trong Ép phun quang học & trong suốt, nơi những thay đổi hình dạng nhỏ làm thay đổi hành vi ánh sáng.
| Triệu chứng | Cơ chế có khả năng cần kiểm tra | Bằng chứng hữu ích |
|---|---|---|
| Vết lõm bề mặt | Co rút lõi không được bù trừ | Trọng lượng chi tiết so với thời gian giữ áp |
| Lỗ rỗng dạng bọt khí bên trong | Chân không được tạo ra trong quá trình co rút lõi | Mẫu cắt hoặc quét |
| Hoa văn ứng suất có màu | Định hướng hoặc làm nguội không đều | So sánh dưới ánh sáng phân cực |
Cổng rót phải duy trì hiệu quả đủ lâu
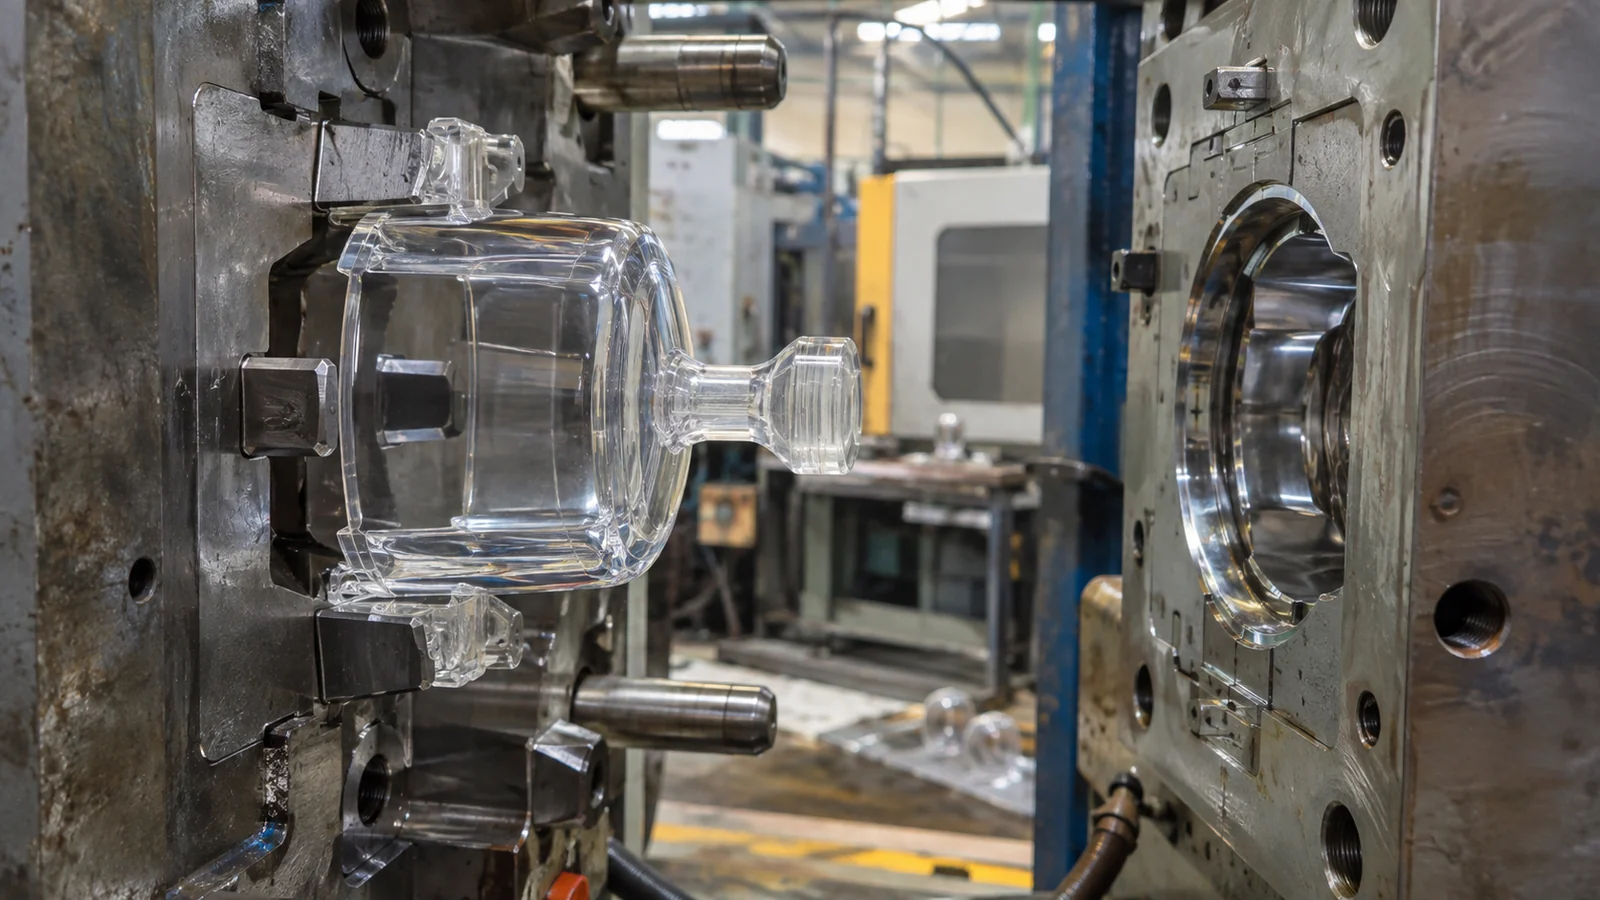
Cổng rót đông đặc sớm sẽ cô lập vùng dày khỏi áp suất nén. Cổng rót lớn hơn có thể kéo dài truyền áp suất, nhưng có thể để lại vết tích lớn hơn và kéo dài thời gian làm nguội. Vị trí cổng rót cũng kiểm soát hướng dòng chảy và ứng suất. Việc đánh giá phải cân bằng giữa bảo vệ bề mặt quang học, chiều dài dòng chảy, truyền áp suất và tháo cổng rót.
Sử dụng nghiên cứu trọng lượng chi tiết để xác định khi nào thời gian giữ áp tăng thêm không còn làm tăng trọng lượng. Sau đó kiểm tra vết lõm, cấu trúc bên trong và hiệu suất quang học ở các cài đặt ổn định. Điều này ngăn việc tăng thời gian chu kỳ sau khi cổng rót đã đông đặc.
Loại bỏ khối lượng trước khi cố gắng xử lý xung quanh nó
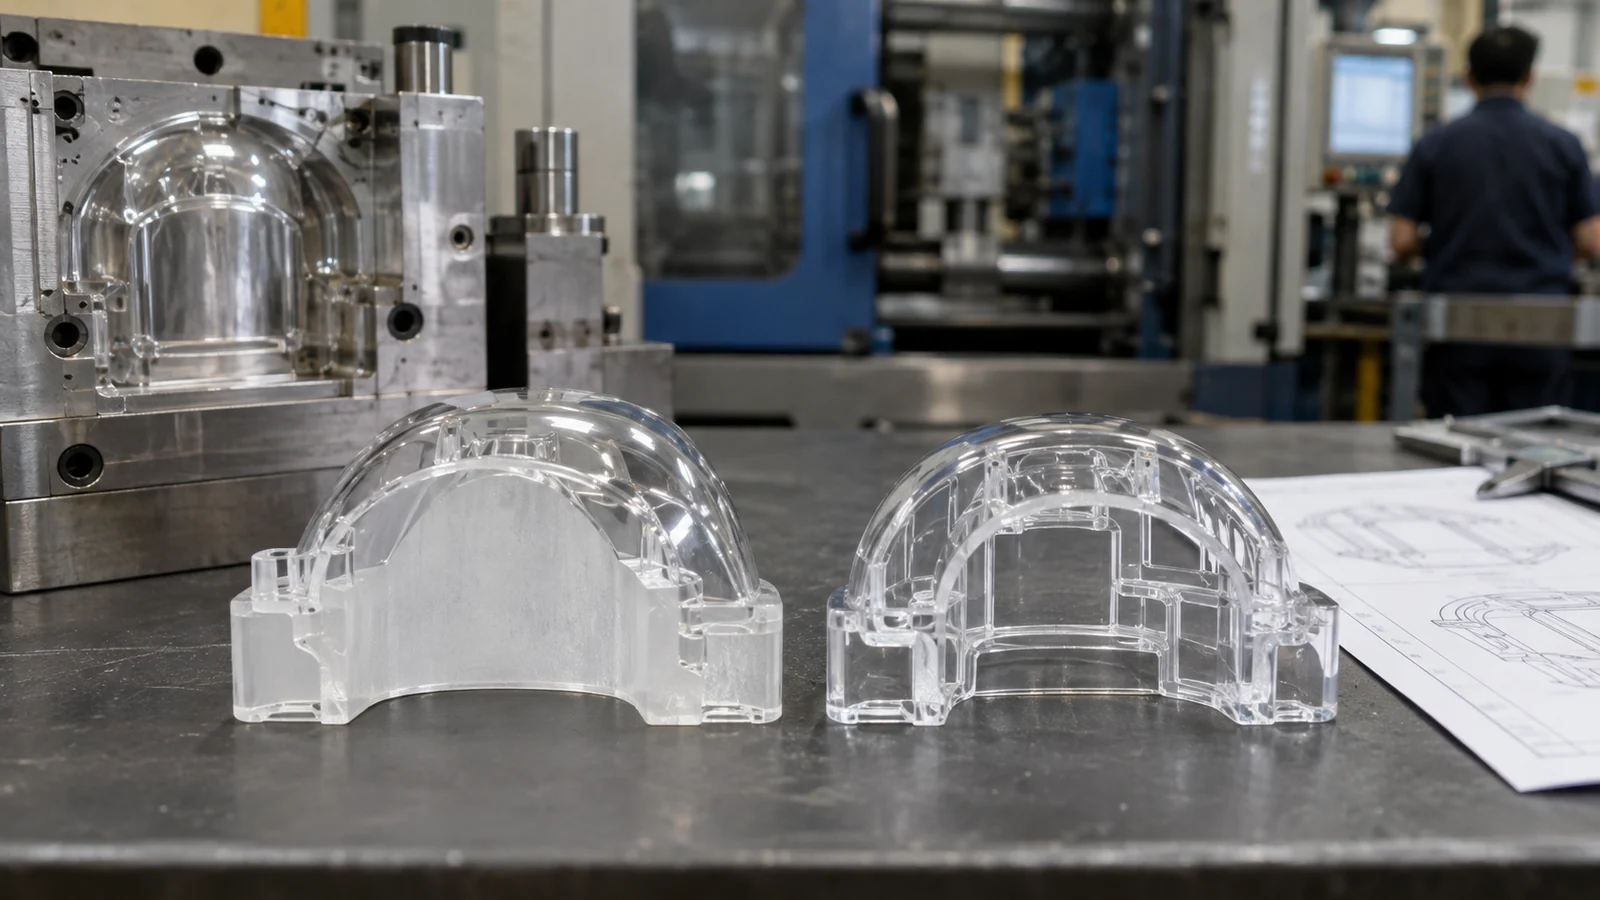
Nếu chức năng quang học cho phép, hãy khoét rỗng khối lượng ẩn, tách mặt quang học khỏi vỏ kết cấu hoặc sử dụng các gân hỗ trợ mà không tạo thêm mối nối nặng. Chuyển tiếp dần dần dễ điền đầy và làm nguội hơn so với thay đổi đột ngột. Một gờ dày gắn vào mặt trong suốt có thể in xuyên qua ngay cả khi bản thân mặt đó về danh nghĩa là đồng đều.
Không phải mọi vùng dày đều có thể loại bỏ. Một thấu kính hoặc kính lúp có thể yêu cầu thể tích của nó. Trong trường hợp đó, hãy định vị cổng phun và làm nguội xung quanh chức năng quang học và chấp nhận rằng thời gian chu kỳ phải bảo vệ phần trung tâm, không chỉ tạo ra một lớp vỏ cứng.
Thay đổi từng cơ chế một trong các lần thử nghiệm
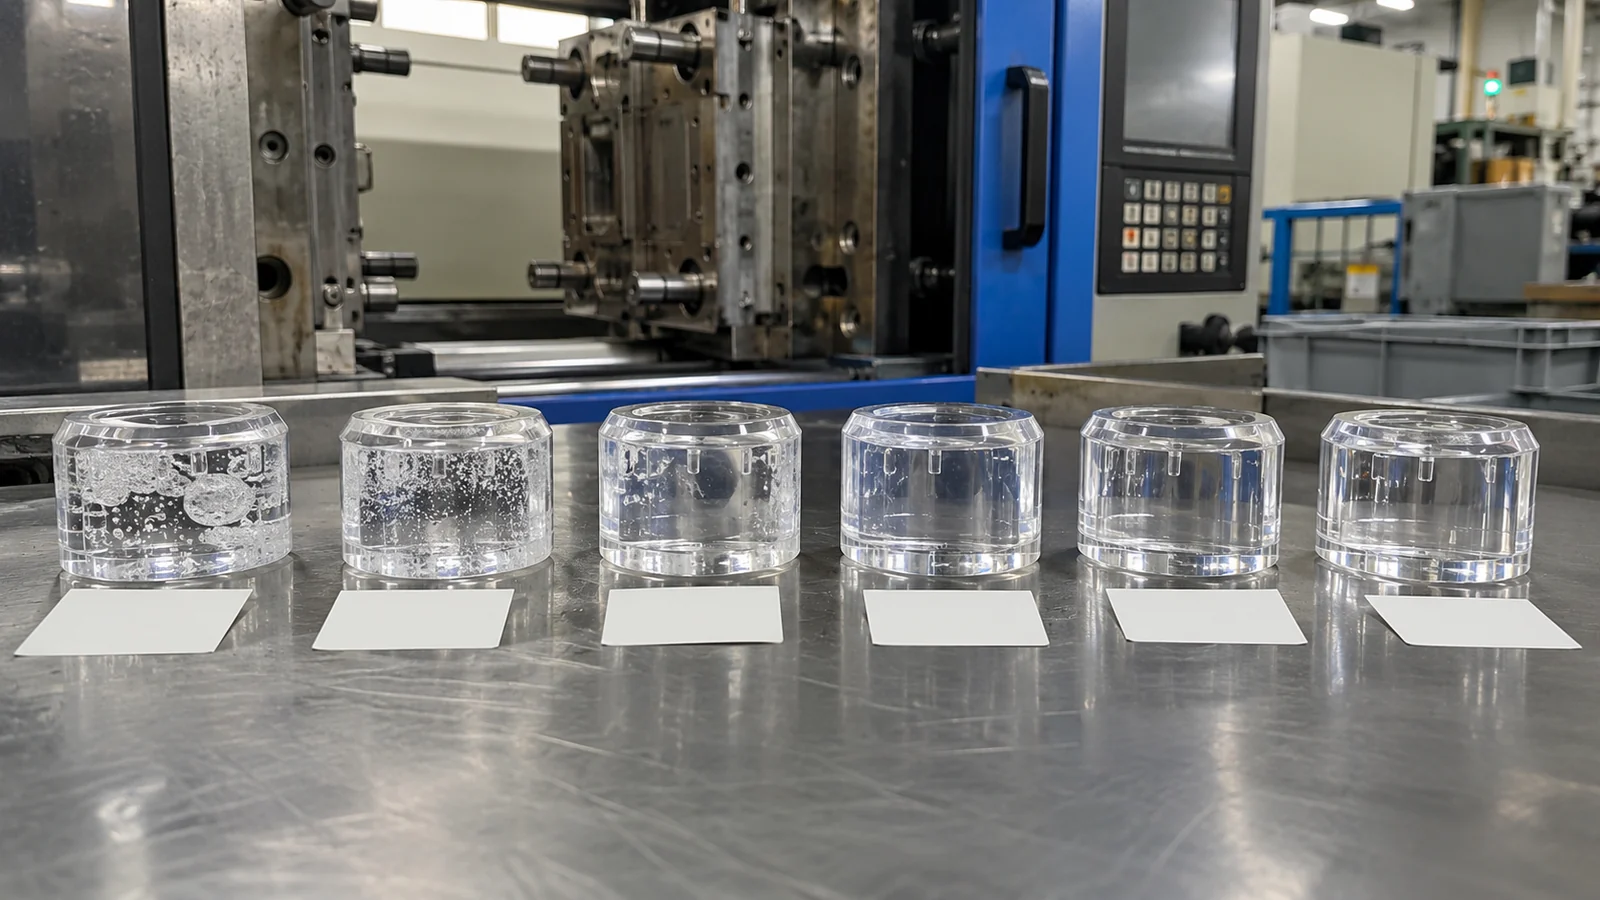
Tách biệt các hiệu ứng điền đầy, nén và làm nguội. Trước tiên xác nhận điền đầy cân bằng và thoát khí. Tiếp theo thiết lập hành vi đông đặc cổng phun bằng dữ liệu trọng lượng. Sau đó đánh giá thời gian làm nguội và cân bằng nhiệt độ khuôn. Ghi lại lô nhựa, sấy khô, nhiệt độ nóng chảy, đệm, vị trí chuyển tiếp và điều kiện nước thực tế để có thể tái tạo cải thiện về mặt thị giác.
Kiểm tra chi tiết sau một khoảng thời gian ổn định xác định. Một chi tiết dày còn ấm có thể tiếp tục thay đổi sau khi đẩy ra. Hồ sơ kích thước, thị giác và quang học tách biệt theo khoang khuôn giúp phân biệt sự thay đổi quy trình với vấn đề dụng cụ cục bộ.
Đo phần trung tâm sau khi nó đã ngừng thay đổi
Một chi tiết dày có thể có lớp vỏ ngoài cứng trong khi phần trung tâm vẫn còn ấm. Đo ngay lập tức có thể đánh giá thấp hiện tượng lún, cong vênh hoặc thay đổi tiêu cự sau này. Đặt khoảng thời gian ổn định dựa trên khối lượng tiết diện và loại nhựa, sau đó sử dụng cùng khoảng thời gian đó cho các lần thử nghiệm và phê duyệt sản xuất. Khi sản phẩm hoạt động ở nhiệt độ cao hoặc được lắp ráp dưới tải trọng, hãy lặp lại kiểm tra quang học quan trọng ở trạng thái đó.
Dữ liệu báo giá nên bao gồm mô hình 3D có mặt cắt, cấp nhựa, vùng quang học, điều kiện quan sát, các đặc điểm bên trong được phép, sản lượng hàng năm và ràng buộc thời gian chu kỳ tối đa. Điều này cho phép đội ngũ dụng cụ so sánh các phương án khoét rỗng, cổng phun và làm nguội trước khi hình học chi tiết được cố định.
Trước khi cam kết chế tạo dụng cụ, hãy hỏi liệu chức năng quang học có thể đạt được bằng vỏ mỏng hơn, thấu kính riêng biệt hoặc hai thành phần lắp ráp. Những phương án thay thế này phát sinh chi phí lắp ráp và giao diện, nhưng chúng có thể rút ngắn thời gian làm nguội, giảm nguy cơ rỗng và cải thiện độ ổn định quang học. So sánh tổng rủi ro sản xuất thay vì chỉ so sánh giá dụng cụ.
Các câu hỏi thường gặp
Áp suất giữ cao hơn có luôn loại bỏ hiện tượng lún không?
Không. Nó chỉ giúp ích khi áp suất tiếp cận được vùng đang co ngót. Áp suất quá cao có thể tăng ứng suất, tạo ba via hoặc gây khó đẩy ra.
Rỗng có phải do khí bị giữ lại không?
Không phải lúc nào cũng vậy. Trong tiết diện dày, nó có thể là rỗng do co ngót. Vị trí, hình dạng và mối quan hệ với độ dày tiết diện giúp phân biệt nguyên nhân.
Nên chấp nhận theo thị giác hay kích thước?
Use both when the part has an optical function, and add a functional optical test where appearance cannot predict performance.