
Ép nhựa dưới milimét chỉ khả thi sau khi “nhỏ” được chuyển thành một hình học cụ thể và một chức năng đo lường được. Một chi tiết có thể rộng vài milimét nhưng chứa thành vách 0,15 mm, một rãnh hẹp sâu, hoặc một cạnh làm kín điều khiển dự án. Ngược lại, một chi tiết dưới milimét với tỷ lệ đơn giản có thể dễ hơn một bộ phận lớn hơn chứa đầy các vi đặc điểm khó.
Câu hỏi đúng không phải là kích thước tối thiểu phổ quát. Mà là liệu đặc điểm khó nhất có thể được gia công khuôn, điền đầy, thoát khí, tháo khuôn, xử lý và đo lường với cửa sổ quy trình chấp nhận được hay không.
Các cổng khả thi
Xác Định Thế Nào Thực Sự Là Dưới Milimét
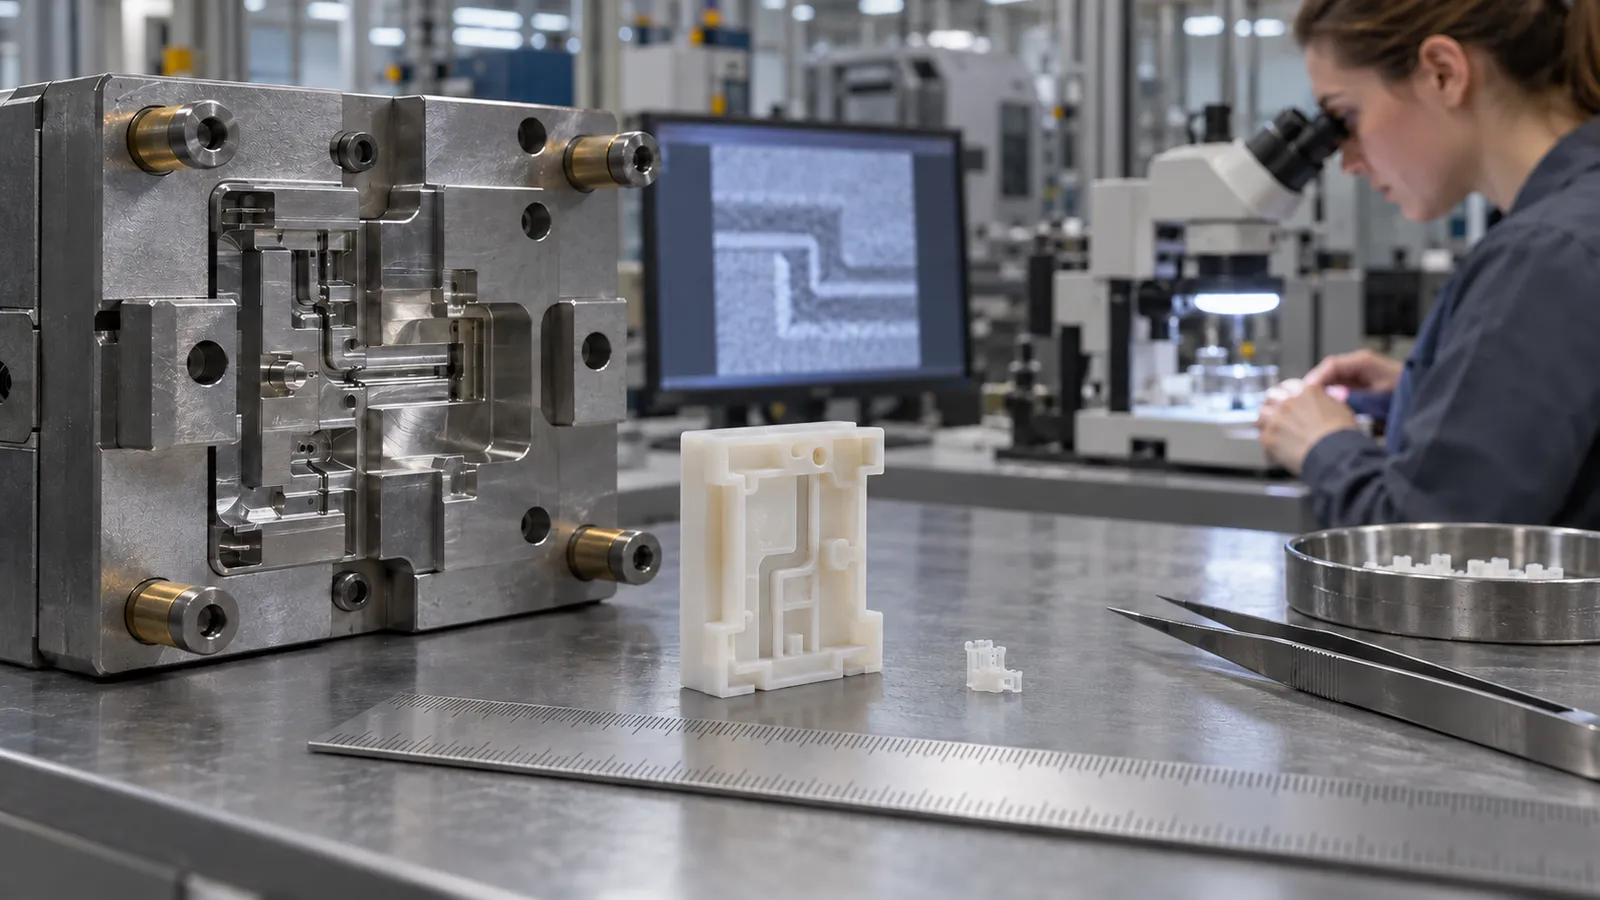
Liệt kê khối lượng tổng thể và bao hình, sau đó xác định thành vách, gân, lỗ, chốt, rãnh, cổng phun, lỗ thoát khí, bề mặt chặn và mức ba via cho phép nhỏ nhất. Thêm khoảng cách dòng chảy dài nhất đến tiết diện nhỏ nhất. Những chi tiết này cho thấy nơi quy mô thay đổi bài toán sản xuất.
Bối cảnh chức năng là bước tiếp theo. Một rãnh hẹp chỉ để tạo khe hở có rủi ro khác với một kênh định lượng chất lỏng. Một gờ nhỏ dùng để căn chỉnh quang học cần một chuẩn và chiến lược kiểm tra khác với một kết cấu trang trí. Đánh dấu từng vi đặc điểm là chức năng, lắp ráp, làm kín, quang học, hay không quan trọng.
Cuối cùng, xác định tình trạng chấp nhận được. “Không ba via” không thể đo lường được. Nêu rõ nơi cấm ba via, vùng dấu cho phép, và độ phóng đại kiểm tra. Điều tương tự cũng áp dụng cho burr, vết cổng phun, và vết chốt đẩy.
Sử dụng tỷ lệ đặc trưng, không dùng một con số tối thiểu duy nhất
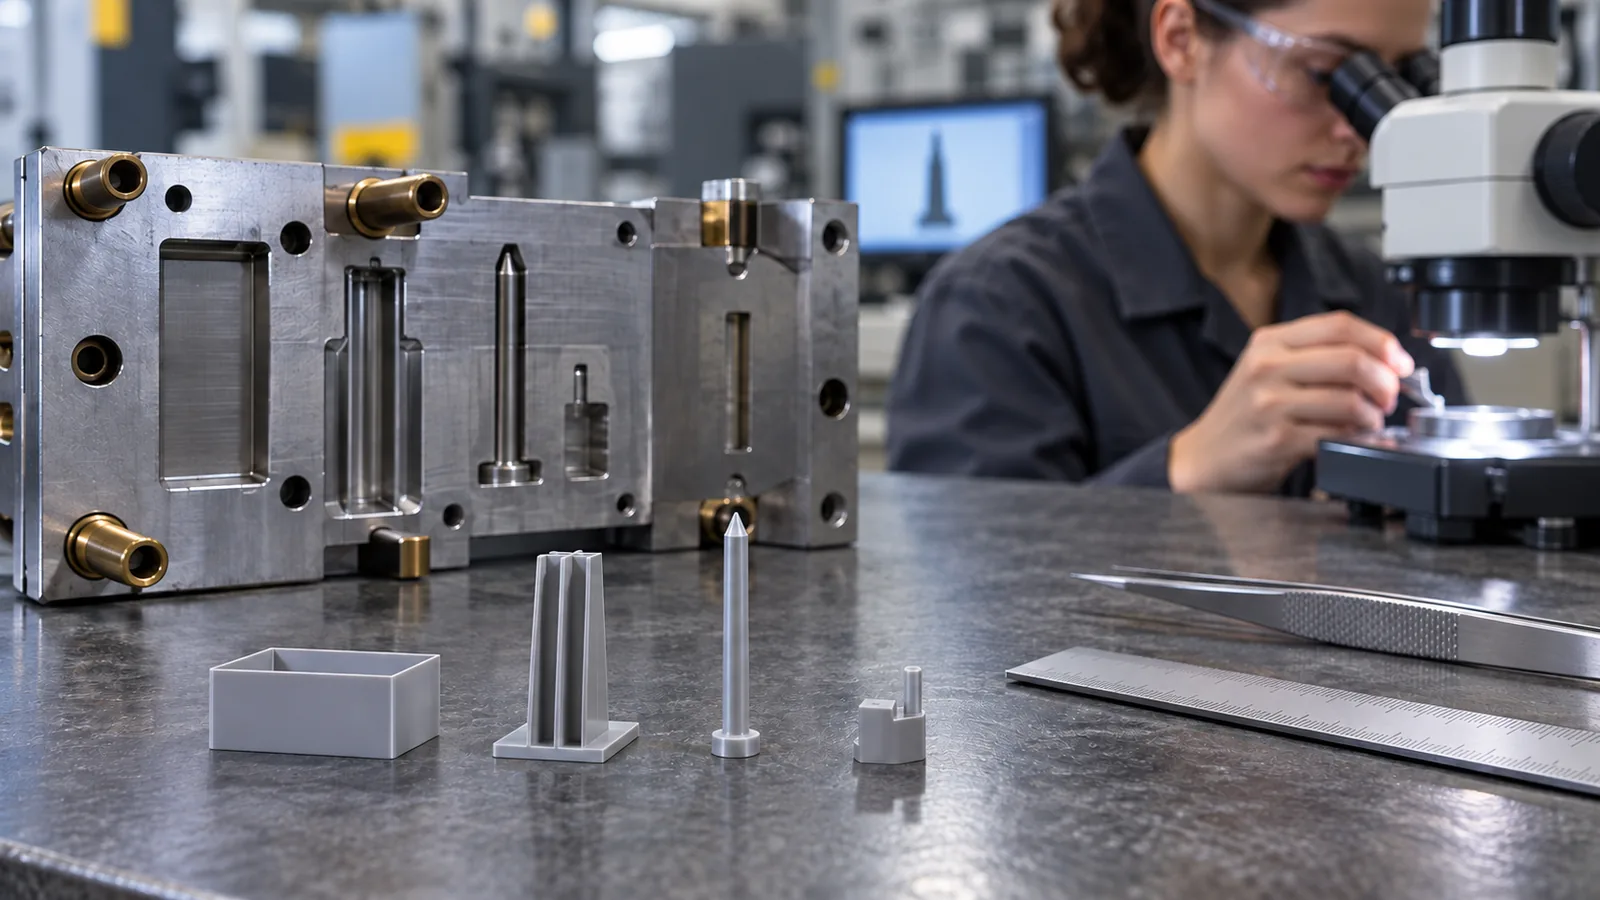
Khả năng chế tạo phụ thuộc vào các mối quan hệ như chiều dài dòng chảy trên chiều dày, chiều cao gân trên chiều rộng, đường kính chốt trên chiều dài, và độ dốc trên chiều sâu tiếp xúc. Các đặc trưng thép dài và mảnh có thể bị uốn cong hoặc gãy. Thành nhựa sâu có thể bám vào lõi trong quá trình làm nguội. Một kích thước danh nghĩa không có tỷ lệ khung hình của nó sẽ che giấu những ảnh hưởng này.
| Đặc trưng | Mối quan hệ hữu ích | Hướng hỏng hóc điển hình |
|---|---|---|
| Thành mỏng | Chiều dài dòng chảy so với chiều dày thành | Đông đặc sớm, do dự, định hướng |
| Gân hoặc rãnh sâu | Chiều sâu so với chiều rộng và độ dốc | Điền không đầy, khí bị giữ |
| Chốt lõi mảnh | Chiều dài không được đỡ so với đường kính | Uốn cong, lệch tâm, gãy |
| Ngắt tinh | Diện tích tiếp xúc, góc, áp suất và độ mài mòn | Ba via, sai lệch, sai lệch do bảo trì |
Kiểm tra đường dòng chảy khó nhất trước tiên
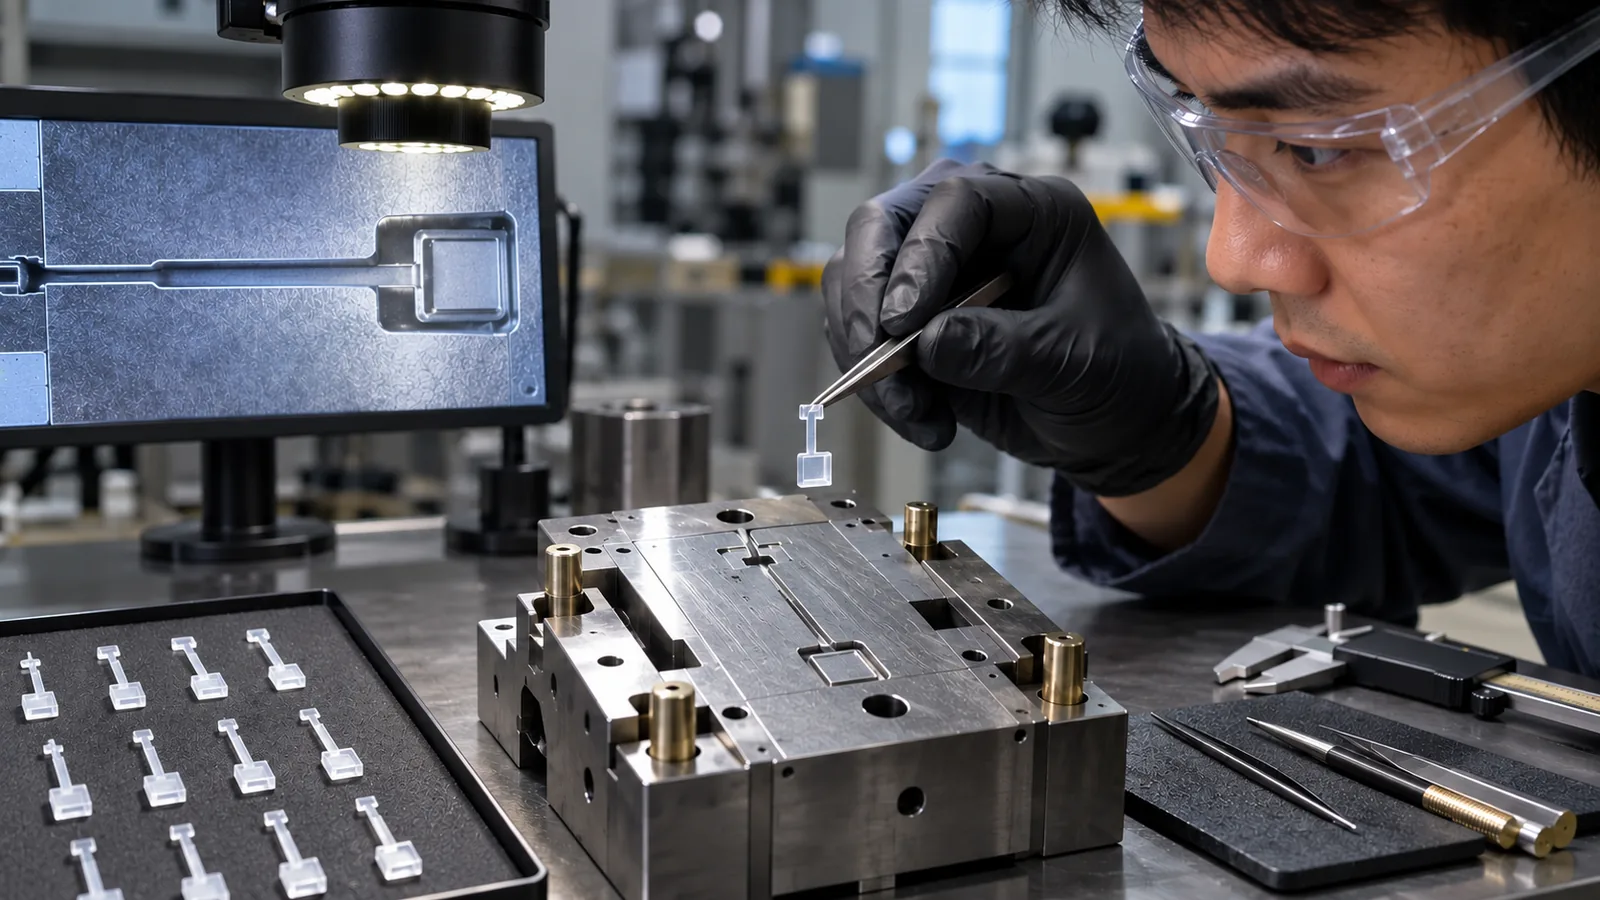
Đánh giá tính khả thi nên cô lập đặc điểm có khả năng mất nhiệt, giữ khí hoặc tạo yêu cầu áp suất không cân bằng cao nhất. Vị trí cổng và thể tích rãnh dẫn ảnh hưởng đến việc một phát bắn nhỏ, ổn định có đến được đặc điểm đó hay không. Một phân tích dòng chảy khuôn có thể so sánh thứ tự điền đầy và bẫy khí có khả năng xảy ra, nhưng thử nghiệm thực tế vẫn cần xác nhận khả năng tái lặp và biên độ ba via.
Sử dụng bằng chứng phát bắn ngắn, áp suất khoang nếu thực tế, và kính hiển vi ở cấp độ đặc điểm. Nếu vi đặc điểm điền đầy cuối cùng chỉ cải thiện khi một vùng khác bị ba via, thiết kế có cửa sổ hẹp. Hướng khắc phục có thể liên quan đến chuyển tiếp thành, cổng, lỗ thoát khí, nhiệt độ dụng cụ, vật liệu hoặc bố trí khoang thay vì chỉ tăng áp suất.
Hệ thống cấp liệu cũng quan trọng. Một chi tiết nhỏ có thể nằm sau một rãnh dẫn tương đối lớn, điều này ảnh hưởng đến việc sử dụng vật liệu và lịch sử nhiệt. Chiến lược rãnh dẫn nên được đánh giá cùng với khả năng tái lặp phát bắn và bảo trì, không chỉ dựa trên phế liệu lý thuyết.
Thiết kế chiến lược đo lường trước dung sai
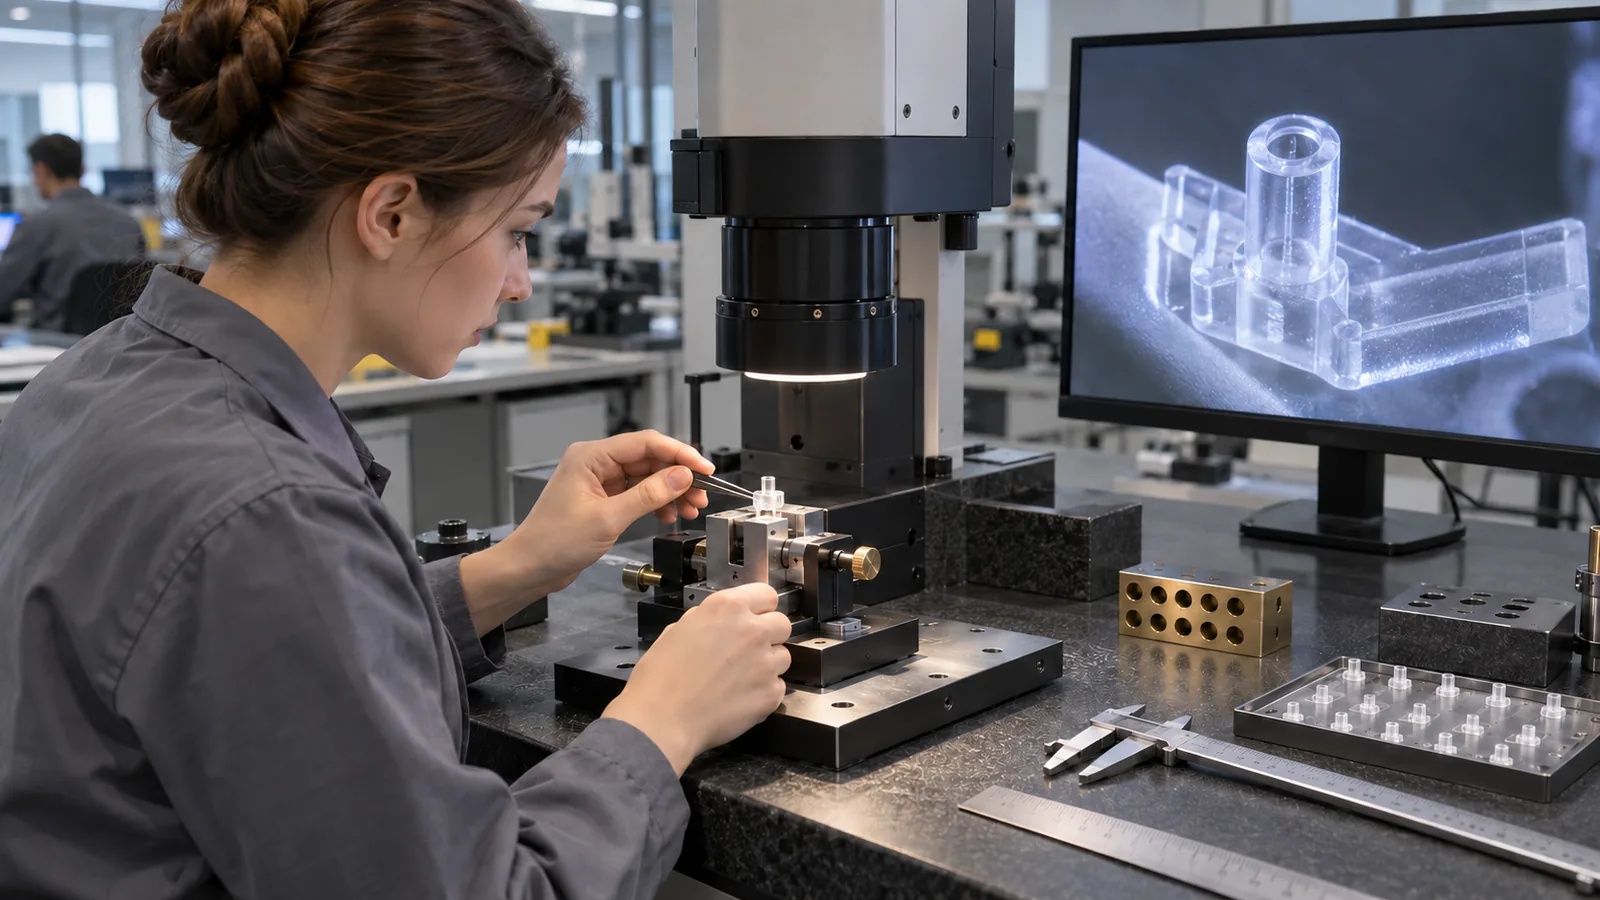
Một dung sai có ít giá trị nếu đặc điểm không thể được định vị và đo lường một cách tái lặp. Phương pháp quang học có thể bị ảnh hưởng bởi tiêu cự, ngưỡng cạnh, độ trong suốt và hướng chi tiết. Phương pháp tiếp xúc có thể làm biến dạng đặc điểm mỏng. CT hoặc các phương pháp tiên tiến khác có thể giúp với hình học không thể tiếp cận nhưng vẫn yêu cầu độ phân giải và quy tắc datum.
- Xác định datum chức năng và điều kiện ràng buộc.
- Chọn phương pháp phân giải dung sai với độ không đảm bảo phù hợp.
- Xác định quy tắc cạnh, biên dạng và lọc.
- Nghiên cứu khả năng tái lặp trên bề mặt đúc đại diện.
- Đo theo khoang và sau thời gian điều hòa quy định.
- Tương quan kích thước với lắp ráp hoặc thử nghiệm chức năng.
Không siết chặt một kích thước để bù đắp cho một cụm lắp chưa được xác định. Hãy xây dựng chuỗi dung sai trước, sau đó phân bổ các giới hạn cho những đặc trưng thực sự kiểm soát chức năng.
Quyết định xem Đúc tiêu chuẩn hay Đúc vi mô phù hợp
Một số đặc trưng dưới một milimét có thể chạy trong một khuôn chính xác thông thường được thiết kế tốt. Những đặc trưng khác cần định lượng lượng bắn nhỏ chuyên dụng, dụng cụ chuyên biệt, xử lý được kiểm soát, hoặc đo lường tiên tiến. Quyết định phụ thuộc vào tỷ lệ bắn-tới-rãnh dẫn, quy mô đặc trưng, vật liệu, dung sai, sản lượng hàng năm, và nhu cầu tự động hóa.
Dụng cụ nguyên mẫu có thể trả lời một câu hỏi khả thi tập trung, nhưng nó nên tái tạo các điều kiện cổng, lỗ thoát khí, bề mặt, và đặc trưng quan trọng. Một dụng cụ đơn giản hóa loại bỏ hình học khó nhất có thể tạo ra các mẫu hấp dẫn mà không giảm thiểu rủi ro sản xuất.
Trang Ép Phun Vi Mô lộ trình trở nên hấp dẫn hơn khi kiểm soát lượng bắn nhỏ, đặc trưng vi mô, tháo gỡ nhẹ nhàng, truy xuất nguồn gốc theo từng khoang khuôn, và xử lý chi tiết tự động chiếm ưu thế trong dự án.
Xây dựng Gói Khả thi cho Dụng cụ
Một RFQ hữu ích chứa dữ liệu 3D gốc, bản vẽ có ghi kích thước, cấp vật liệu hoặc yêu cầu hiệu suất, sản lượng hàng năm và theo lô, datum chức năng, chi tiết lắp ghép, vùng chứng kiến chấp nhận được, độ sạch, đóng gói, và kỳ vọng kiểm tra. Hãy làm nổi bật đặc trưng khó nhất thay vì mong đợi người đánh giá tự suy luận ra nó.
Yêu cầu một phản hồi xác định các giả định và rủi ro. Khái niệm cổng, đường phân khuôn, bề mặt chặn, vùng đẩy, kích thước an toàn thép, phương pháp đo lường dự kiến, và kế hoạch thử nghiệm nên được thể hiện rõ trước khi cam kết chế tạo dụng cụ. Nếu một kích thước không thể được đảm bảo như bản vẽ, tốt hơn là giải quyết cơ chế sớm hơn là thương lượng xung quanh các mẫu thất bại.
Đối với việc học ở khối lượng thấp, đúc phun nguyên mẫu lộ trình có thể rút ngắn chu kỳ bằng chứng khi thiết kế dụng cụ của nó vẫn đại diện cho các đặc trưng chức năng.
Bao gồm cả khái niệm đóng gói dự kiến. Một chi tiết vượt qua kiểm tra khoang khuôn nhưng không thể được tách ra, định hướng, đếm, hoặc vận chuyển mà không bị hư hại thì chưa vượt qua tính khả thi sản xuất.
Các câu hỏi thường gặp
Đặc trưng nhựa có thể đúc được tối thiểu là gì?
Không có con số phổ quát. Hình học, vật liệu, khoảng cách dòng chảy, kết cấu dụng cụ, lỗ thoát khí, tháo gỡ, dung sai, và kiểm tra cùng nhau xác định tính khả thi.
Có phải một chi tiết nhỏ hơn luôn có chi phí thấp hơn không?
Độ chính xác của dụng cụ, khả năng xử lý, kiểm tra, chiến lược runner và mức sử dụng shot thấp có thể chi phối chi phí ngay cả khi mức tiêu thụ nhựa nhỏ.
In 3D có thể thay thế thử nghiệm đúc không?
Nó có thể kiểm tra độ khớp hoặc đường dẫn chất lỏng, nhưng có thể không tái tạo được hướng định hướng khi đúc, độ co ngót, hiệu ứng cổng phun, sao chép bề mặt hoặc hành vi vật liệu sản xuất.
Tại sao các rãnh siêu nhỏ sâu lại khó gia công?
Chúng kết hợp làm nguội nhanh, nguy cơ bẫy khí, thép dụng cụ dễ vỡ và tiếp xúc tháo khuôn mạnh. Chỉ riêng chiều rộng không mô tả được thách thức.
Những gì nên được thiết kế an toàn cho thép?
Các kích thước có khả năng cần điều chỉnh có kiểm soát sau các lần thử đầu tiên nên được xem xét theo chiến lược an toàn cho thép, miễn là hướng thay đổi và mối quan hệ datum cho phép.