
Plastik Parça Doğrulamanın Zorluğunu Anlamak
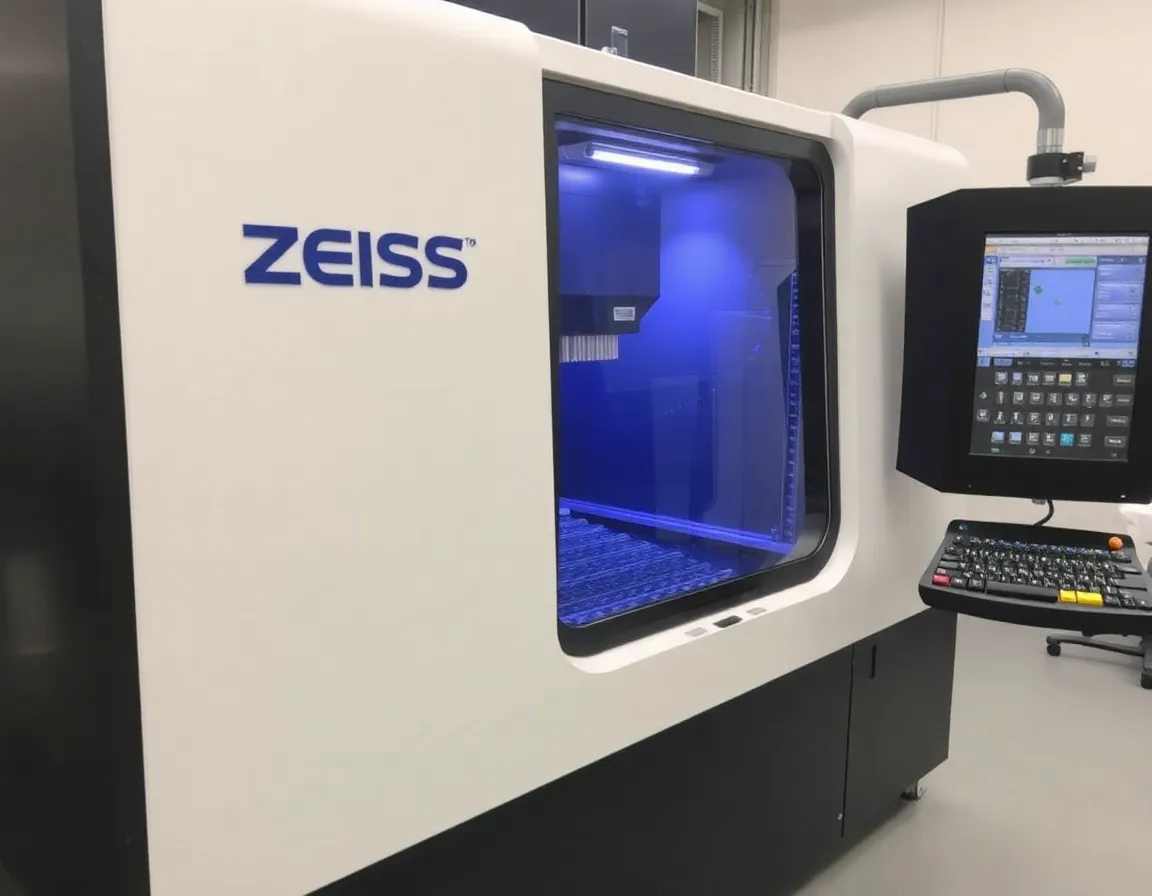
Modern üretim dünyasında plastik bileşenler her yerde karşımıza çıkar. Karmaşık tıbbi cihaz muhafazalarından hafif otomotiv iç döşeme parçalarına kadar plastik parçalar, çok yönlülükleri, düşük maliyetleri ve üretim kolaylıkları nedeniyle değer görür. Ancak bu parçaların geometrisini ve boyutlarını doğrulamak benzersiz bir zorluktur. Metallerde farklı olarak plastikler eğrilmeye, büzülmeye ve termal genleşmeye eğilimlidir. İşte bu noktada Zeiss Koordinat Ölçüm Makineleri (CMM'ler) kalite güvencesi için altın standart olarak devreye girer. Plastik parça doğrulama için bir Zeiss CMM'in kullanımında uzmanlaşmak, hem metroloji ilkeleri hem de malzeme bilimi konusunda incelikli bir anlayış gerektirir.
Bu kılavuz, Zeiss CMM teknolojisiyle plastik bileşenleri incelerken güvenilir sonuçlar elde etmek için gerekli metodolojileri, en iyi uygulamaları ve teknik hususları ele almaktadır.
Zeiss CMM'ler Plastik Bileşenler İçin Neden İdealdir
Zeiss, metroloji sektöründe hassasiyetle eş anlamlıdır. Köprü tipi Contura'dan yüksek hızlı ScanMax'a kadar uzanan CMM'leri, plastikler gibi rijit olmayan malzemeler için özellikle uygun yetenekler sunar. Başlıca avantaj sensör teknolojisinde yatmaktadır. Geleneksel dokunmalı tetiklemeli problar etkili olsa da, Zeiss tarama teknolojisi (VAST) sürekli veri toplamaya olanak tanır. Bu, plastikler için çok önemlidir çünkü yalnızca ayrık noktaları değil, bir yüzeyin gerçek formunu da yakalar.
Ayrıca, Zeiss CMM'ler kontrollü sıcaklık ortamlarında çalışır. Plastikler yüksek bir termal genleşme katsayısına (CTE) sahip olduğundan, sadece birkaç derecelik bir sıcaklık dalgalanması parçanın boyutlarını önemli ölçüde değiştirebilir. Zeiss makineleri, güçlü CALYPSO yazılımlarıyla birlikte, operatörlerin ölçülen plastik malzemenin spesifik CTE'sini girmesine olanak tanır, sıcaklık değişimlerini otomatik olarak telafi eder ve doğru sonuçlar sağlar.
Plastikler İçin Zeiss CMM Kullanmanın Temel Avantajları
- Temassız ve Temaslı Seçenekler: Zeiss, hem dokunsal tarama hem de optik sensörler (O-INSPECT veya METROTOM gibi) sunar. Optik sistemler, minimum prob basıncı altında bile deforme olabilecek yumuşak plastikler için mükemmeldir.
- Yüksek Nokta Yoğunluğu: Tarama, saniyede binlerce veri noktası sağlar; bu, enjeksiyonla kalıplanmış parçalarda sıklıkla görülen karmaşık serbest formlu yüzeylerin analiz edilmesi için gereklidir.
- Yazılım Entegrasyonu: Zeiss CALYPSO yazılımı, otomatik ölçüm planlarının oluşturulmasına olanak tanıyarak üretim partileri arasında tekrarlanabilirliği sağlar.
Plastik Parça Doğrulaması İçin Adım Adım Kılavuz
Bir plastik parçayı Zeiss CMM üzerinde doğrulamak, onu tezgaha koyup "başlat" tuşuna basmaktan ibaret değildir. Malzemenin benzersiz davranışını hesaba katmak için yapılandırılmış bir yaklaşım gerektirir.
1. Parça Hazırlığı ve Bağlama
Plastik parça doğrulamasında en yaygın hata kaynağı uygun olmayan bağlamadır. Plastik parçalar esnek olduğundan, aşırı sıkı bağlanmaları şekillerini bozarak hatalı ölçümlere yol açar. Amaç, parçayı gerilim oluşturmadan hareketsiz hale getirmektir. Zeiss, vakum aynaları ve manyetik tabanlar dahil olmak üzere bir dizi modüler bağlama sistemi sunar. Karmaşık parçalar için 3D baskılı malzemelerden yapılmış özel fikstürler veya yumuşak uçlu kelepçeler önerilir. Parça, son montajındaki konumunu taklit edecek şekilde referans noktalarından desteklenmelidir.
2. Termal Stabilizasyon
Plastik parçaların ölçüm odasının sıcaklığına alışması için zamana ihtiyacı vardır. Bir enjeksiyon kalıplama makinesinden veya soğuk bir kamyondan yeni çıkarılmış bir parça, 20°C (68°F) sıcaklıktaki bir parçadan farklı boyutlara sahip olacaktır. En iyi uygulama, parçanın metroloji laboratuvarında kalınlığıyla orantılı bir süre boyunca bekletilmesini öngörür—tipik olarak her 25 mm et kalınlığı için 1 saat. Bu, yalnızca yüzeyin değil, tüm parçanın termal dengeye ulaştığını garanti eder.
3. Prob Seçimi ve Tarama Stratejisi
Bir Zeiss CMM kullanırken prob ucunun seçimi kritik önem taşır. Plastikler için, temas kuvvetini daha geniş bir alana dağıtmak ve çentik oluşma riskini azaltmak amacıyla genellikle daha büyük bir yakut veya silisyum nitrür bilye tercih edilir. Ancak kaburgalar veya çıkıntılar gibi küçük özellikler için daha küçük bir iğne gerekli olabilir. Tarama yaparken düşük tarama hızı ve düşük ölçüm kuvveti kullanın. Zeiss VAST sensörleri bazı durumlarda "uçarak tarama"ya olanak tanır, ancak plastikler için daha yavaş ve daha kontrollü bir tarama yumuşak yüzeylerde daha iyi veri sağlar.
4. Hizalama ve Referans Belirleme
Hizalamanın (koordinat sisteminin) oluşturulması ölçümün temelidir. Plastik parçalarda kenarlar ve delikler gibi özellikler, kalıplama işlemi nedeniyle hafifçe yuvarlatılmış veya konik olabilir. Bir orijin belirlemek için "daire" özelliği kullanmak, "silindir" veya bir düzlem kullanmaktan daha az doğru olabilir. Zeiss CALYPSO yazılımı, en iyi uyum hizalamaları, bunlar net geometrik referanslara sahip olmayabilecek serbest formlu plastik parçalar için idealdir.
Doğru Sonuçlar için En İyi Uygulamalar
Zeiss CMM plastik parça doğrulamasında gerçekten ustalaşmak için, operatör kılavuzunun ötesine geçen bir dizi en iyi uygulamaya uyulmalıdır.
Malzeme Telafisi
CALYPSO'ya her zaman doğru malzeme verilerini girin. Cam elyaf takviyeli bir naylon ölçüyorsanız, termal genleşme katsayısı ABS'den farklıdır. Bunu hesaba katmamak, parçaların yanlış şekilde reddedilmesine veya daha kötüsü, hatalı parçaların kabul edilmesine yol açabilir.
Filtreleme ve Aykırı Değer Kaldırma
Plastik yüzeylerde genellikle çekme izleri, akış çizgileri veya giriş izleri gibi küçük kusurlar bulunur. Tarama sırasında bunlar verilerde "gürültü" oluşturabilir. Zeiss CALYPSO, parçanın gerçek geometrisini kaybetmeden yüksek frekanslı gürültüyü yumuşatmak için alçak geçiren filtreler uygulamanıza olanak tanır. Ayrıca, aykırı değer kaldırma araçları toz veya yüzey kusurlarından kaynaklanan veri noktalarını elemeye yardımcı olur.
Tekrarlanabilirlik Testi
Tam bir üretim partisini çalıştırmadan önce bir tekrarlanabilirlik testi yapın. Aynı parçayı beş kez ölçün ve her ölçüm arasında parçayı söküp yeniden bağlayın. Bu, ölçüm sürecinin kendisinden mi yoksa üretim sürecinden mi kaynaklandığını ortaya koyacaktır. Varyasyon yüksekse, bağlama düzeneğiniz veya prob stratejiniz ayarlanmalıdır.
Sektördeki Uygulamalar
Zeiss CMM'lerin plastik doğrulamadaki uygulaması birden fazla sektöre yayılır:
- Otomotiv: Gösterge paneli bileşenlerinin, aydınlatma lenslerinin ve iç döşemelerin doğrulanması. Burada odak genellikle uyum ve bitiş üzerindedir ve eşleşen yüzeylerin yüksek yoğunluklu taranmasını gerektirir.
- Medikal: Şırıngalar, inhalerler ve cerrahi cihaz muhafazalarının denetimi. Bu parçalar aşırı hassasiyet gerektirir ve kontaminasyonu önlemek için genellikle Zeiss optik CMM'leri kullanır.
- Tüketici Elektroniği: Telefon kılıfları ve konektör muhafazalarının ölçümü. Buradaki zorluk, küçük boyut ve dar toleranslardır ve genellikle Zeiss O-INSPECT çok sensörlü makinelerin kullanılmasını gerektirir.
Sonuç
Zeiss CMM plastik parça doğrulamada ustalaşmak, sanat ve bilimin bir karışımıdır. Plastiklerin malzeme özelliklerine derin bir saygı ve metrolojiye disiplinli bir yaklaşım gerektirir. Uygun sabitleme, termal stabilizasyon ve Zeiss'in tarama ve yazılım yeteneklerinin akıllıca kullanımına odaklanarak üreticiler, plastik bileşenlerinin en yüksek kalite standartlarını karşılamasını sağlayabilir. Plastikler kritik uygulamalarda metali ikame etmeye devam ettikçe, hassas CMM doğrulamasının rolü daha da önem kazanacaktır. Zeiss teknolojisine yapılan yatırım, uygun eğitim ve metodolojiyle birleştiğinde, sıfır hatalı üretim arayışında kesin bir rekabet avantajı sağlar.