
Mikroakışkan kanal enjeksiyon kalıplama kalıbın net bir plastik dış hat üretip üretmediğine göre değil, bitmiş cihazın sıvıyı nasıl hareket ettirdiğine göre değerlendirilmelidir. Kanal derinliği, genişliği, köşe şekli, pürüzlülüğü, tavan düzlüğü, partikül durumu ve yapıştırma deformasyonu hidrolik direnci değiştirebilir veya akışı bozabilir. Doğru kalıplanmış bir yarım, sızdırmaz hale getirildikten sonra yine de kötü bir cihaza dönüşebilir.
Pratik geliştirme hedefi, kalıplama, kalıptan çıkarma, yapıştırma ve fonksiyonel test boyunca tekrarlanabilir bir kanal profilidir. Aşağıdaki inceleme bu aşamaları birbirine bağlı tutar.
Cihaz yolu
Kanal Kopyalaması Profil Olarak Değerlendirilmelidir
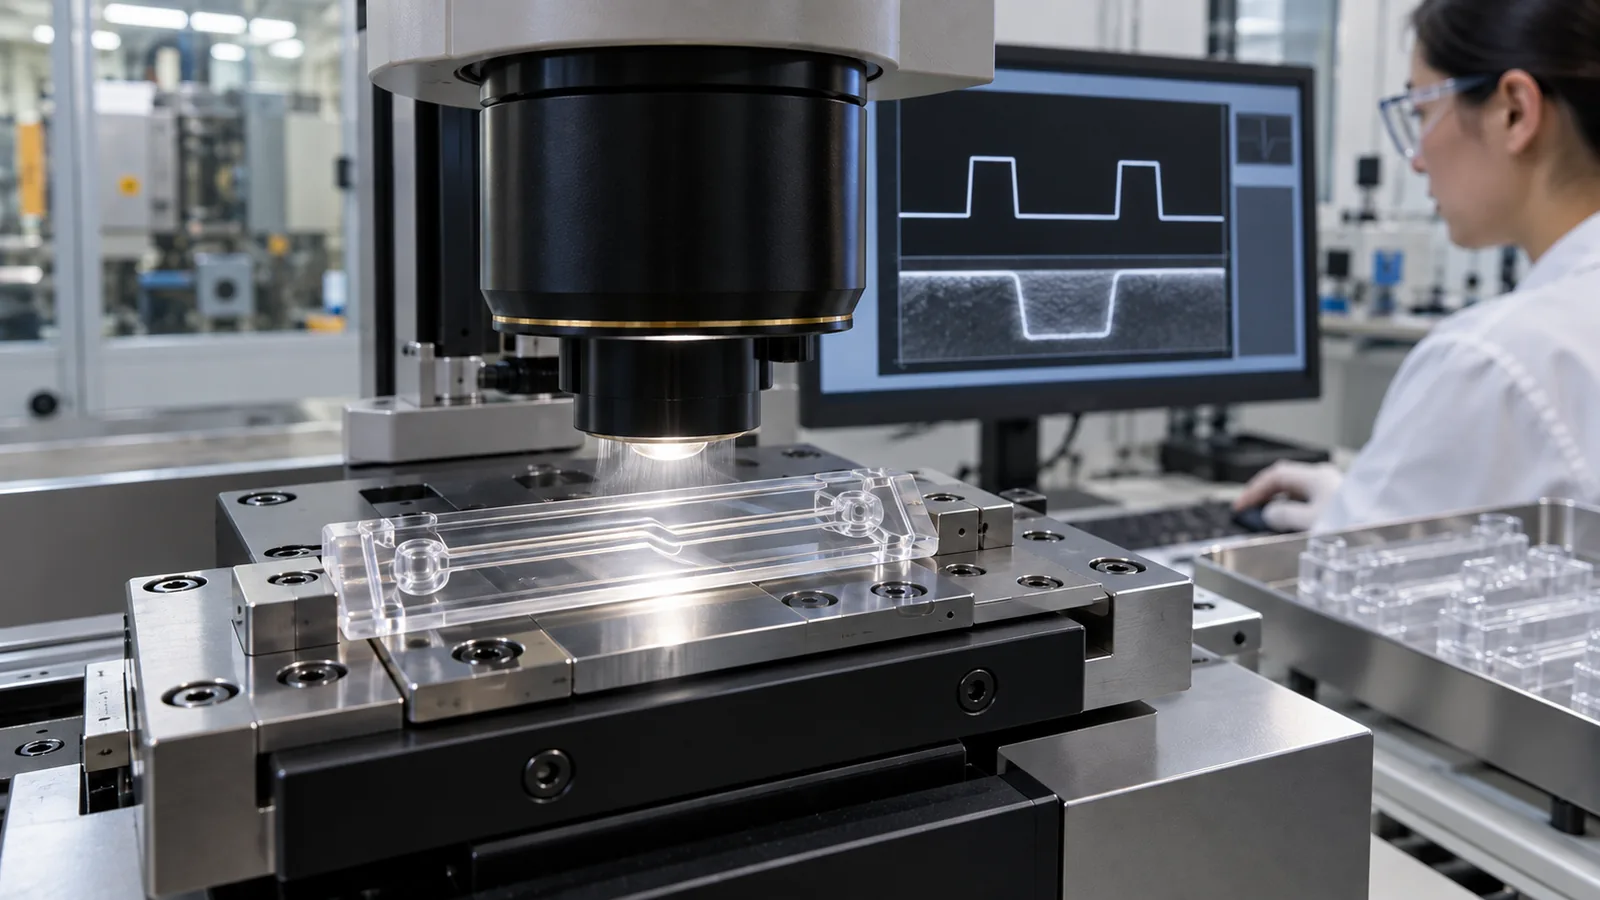
Yalnızca nominal genişlik ve derinlikle tanımlanan bir kanal eksiktir. Yan duvar açısı, taban yarıçapı, kenar yuvarlanması, yerel çökme, yüzey dokusu ve tavan distorsiyonu akışı veya yapıştırmayı değiştirebilir. Tek bir çekici mikroskop görüntüsünü kabul etmek yerine kesiti tanımlı konumlarda ölçün.
Kopyalama kanal boyunca değişebilir. Yolluğa yakın bir özellik, son dolum bölgesine yakın olandan farklı bir termal ve basınç geçmişi alabilir. Kavşaklar, dönüşler, rezervuarlar ve geçişler de gaz tutabilir veya farklı şekilde soğuyabilir. Muayene planı, sıvı direncini ve karıştırmayı etkileme olasılığı en yüksek konumlardan örnek almalıdır.
Fonksiyonel toleranslar cihazı yansıtmalıdır. Çıktı akış direnci ise, izin verilen bir genişlik değişikliği eşlik eden derinlik değişikliğine bağlı olabilir. Bağımsız artı/eksi sınırlar, hidrolik gereksinimi karşılamayan bir kanal kombinasyonuna izin verebilir.
Kapı Mesafesi Kanalın Aldığı Şeyi Değiştirir
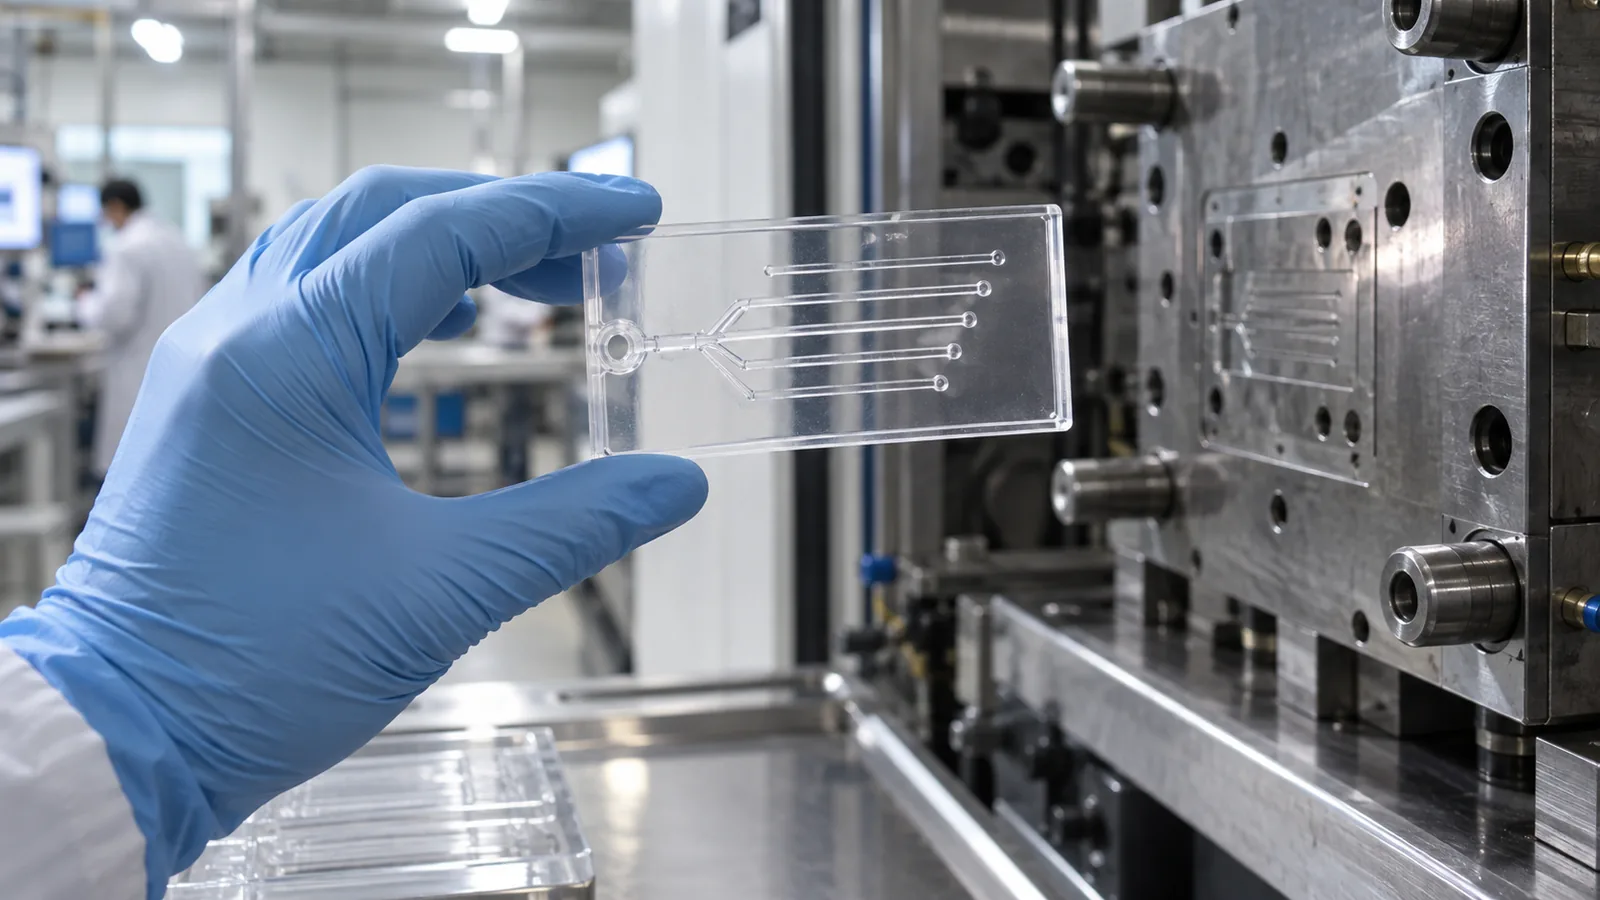
Polimer kapıdan ilerlerken, akış yönelimi gelişirken ısı ve basınç kaybeder. Kapıdan uzaktaki ince kanallar, özellikle ince bir taban duvarı onları beslediğinde, daha az tam kopyalanabilir. Kapının taşınması bir bölgeyi iyileştirirken başka bir bölgede kapı izi, kaynak çizgisi veya gerilme oluşturabilir.
Faydalı bir deneme, özellik profillerini kapıdan uzaklık ve yönelime göre karşılaştırır. Kısa atış numuneleri dolum sırasını ortaya koyar; kavite basıncı verileri özellik bölgesine ne zaman ulaşıldığını gösterebilir; optik veya profil ölçümleri neyin kopyalandığını doğrular. Süreç genişletilmeden önce bu kanıt parçaları birbiriyle uyumlu olmalıdır.
Parçanın toplam ağırlığını kanal ölçümü olarak kullanmayın. Bir plaka kararlı bir ağırlığa ulaşabilirken yerel kanal kenarları eksik kalabilir.
Malzeme Seçimi Optik ve Bağlanmayı İçerir
COC, COP, PC, PMMA ve diğer polimerler optik gereksinimler, kimyasal temas, sıcaklık, sterilizasyon, maliyet ve bağlama yöntemine bağlı olarak bir mikroakışkan kısa listesine girebilir. COC TOPAS 5013 malzeme sayfası faydalı bir kalite referansıdır, ancak en iyi seçim uygulamaya özgü kalır. Tek başına şeffaflık, düşük otofloresansı, kimyasal direnci veya bir yüzey işlemiyle uyumluluğu kanıtlamaz.
| Cihaz ihtiyacı | Malzeme sorusu | Yeterlilik kanıtı |
|---|---|---|
| Optik algılama | Geçirgenlik, bulanıklık, floresans, gerilme | Bağlamadan sonra çalışma dalga boyunda test edin |
| Kimyasal temas | Şişme, çatlama, ekstraksiyon, emilim | Gerçek sıvı ve süre kullanılarak maruz bırakma |
| Termal veya solvent bağlama | Yumuşama ve kanal çökmesi | Kesit alınmış sızdırmaz cihaz profili |
| Sterilizasyon | Renk, gevreklik, boyutlar, yüzey kimyası | Döngü sonrası fonksiyonel doğrulama |
Kalıptan Çıkarma, Doğru Doldurulmuş Bir Kanalı Değiştirebilir
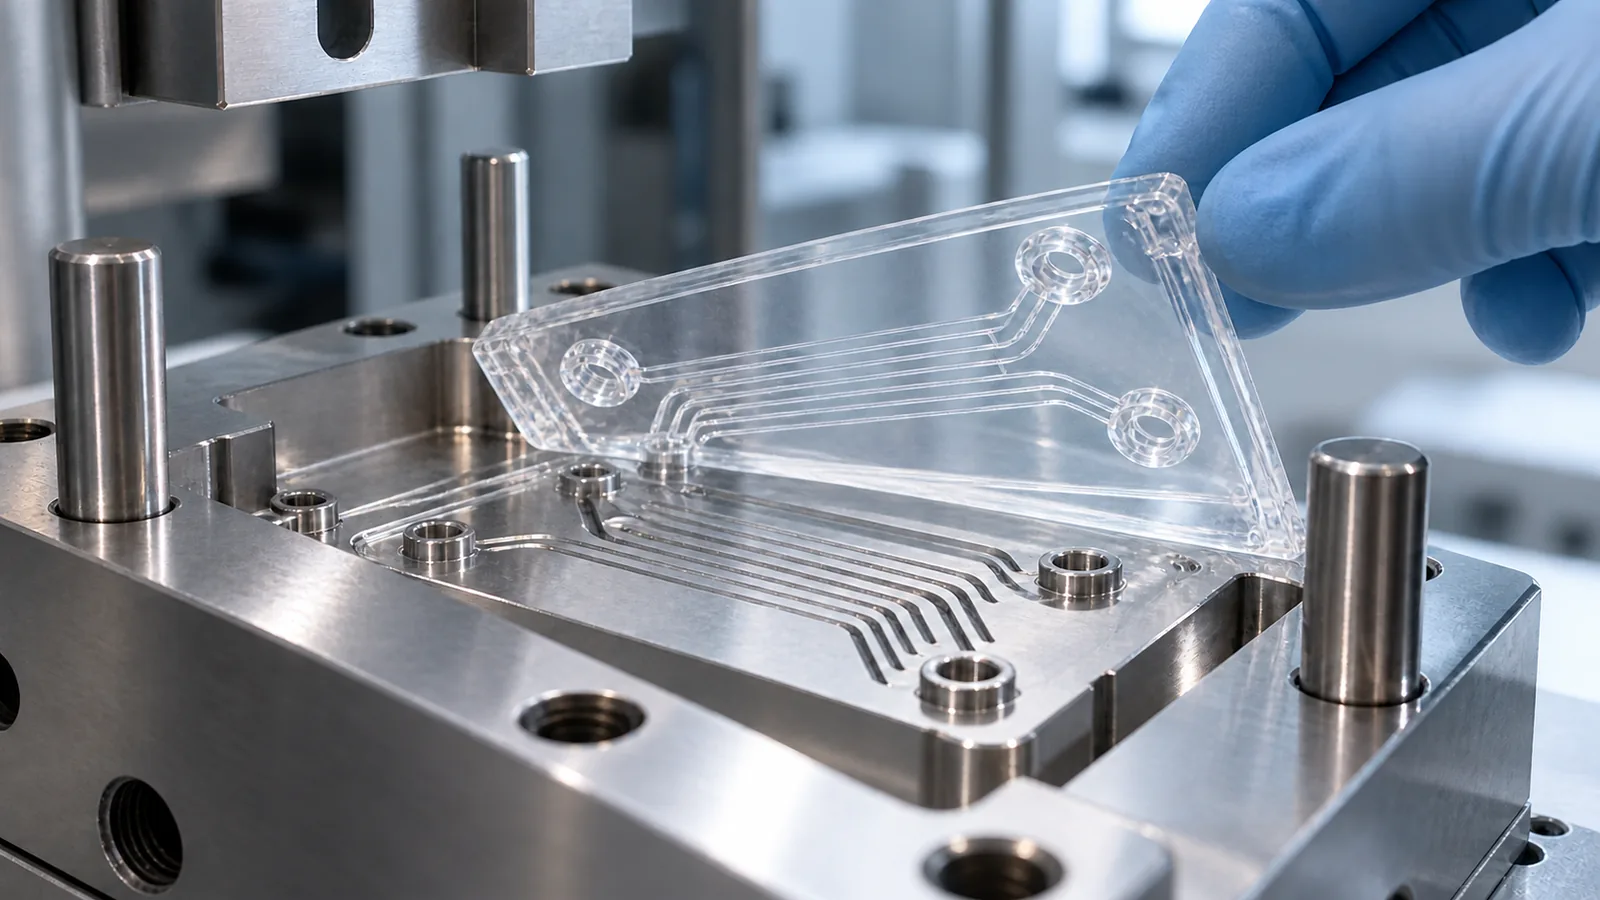
Kalıptaki yüksek en-boy oranlı kaburgalar, parçada dar kanallar oluşturur. Serbest bırakma sırasında sürtünme, yetersiz çekme açısı, pürüzlülük, vakum veya erken çıkarma, kanal duvarlarını ve kenarlarını çekebilir. Hasar; konikleşme, beyazlama, sürüklenme çizgileri veya yerel bir profil değişikliği olarak ortaya çıkabilir.
Takım yüzeyi hem replikasyonu hem de serbest bırakmayı desteklemelidir. Optik uygulamalar için yüksek cilalı yüzeyler gerekebilir ve bir optik ve şeffaf kalıplama incelemesi, yüzey kalitesini, giriş yerleşimini, gerilim kontrolünü ve muayeneyi uyumlu hale getirebilir. Doku yönü ve temas uzunluğu hâlâ sürtünmeyi etkiler. Çıkarma, desteklenen işlevsel olmayan alanlara yük uygulamalı ve parça güvenli şekilde aktarılana kadar düz tutulmalıdır.
Kalıp içi beklentileri çıkarma sonrası ölçümlerle karşılaştırın. Profil serbest bırakma veya koşullandırmadan sonra değişiyorsa, düzeltme otomatik olarak dolguya değil; soğutmaya, çekme açısına, yüzeye, çıkarmaya veya elleçlemeye aittir.
Parçacıkları Akış Kısıtlaması Haline Gelmeden Önce Kontrol Edin
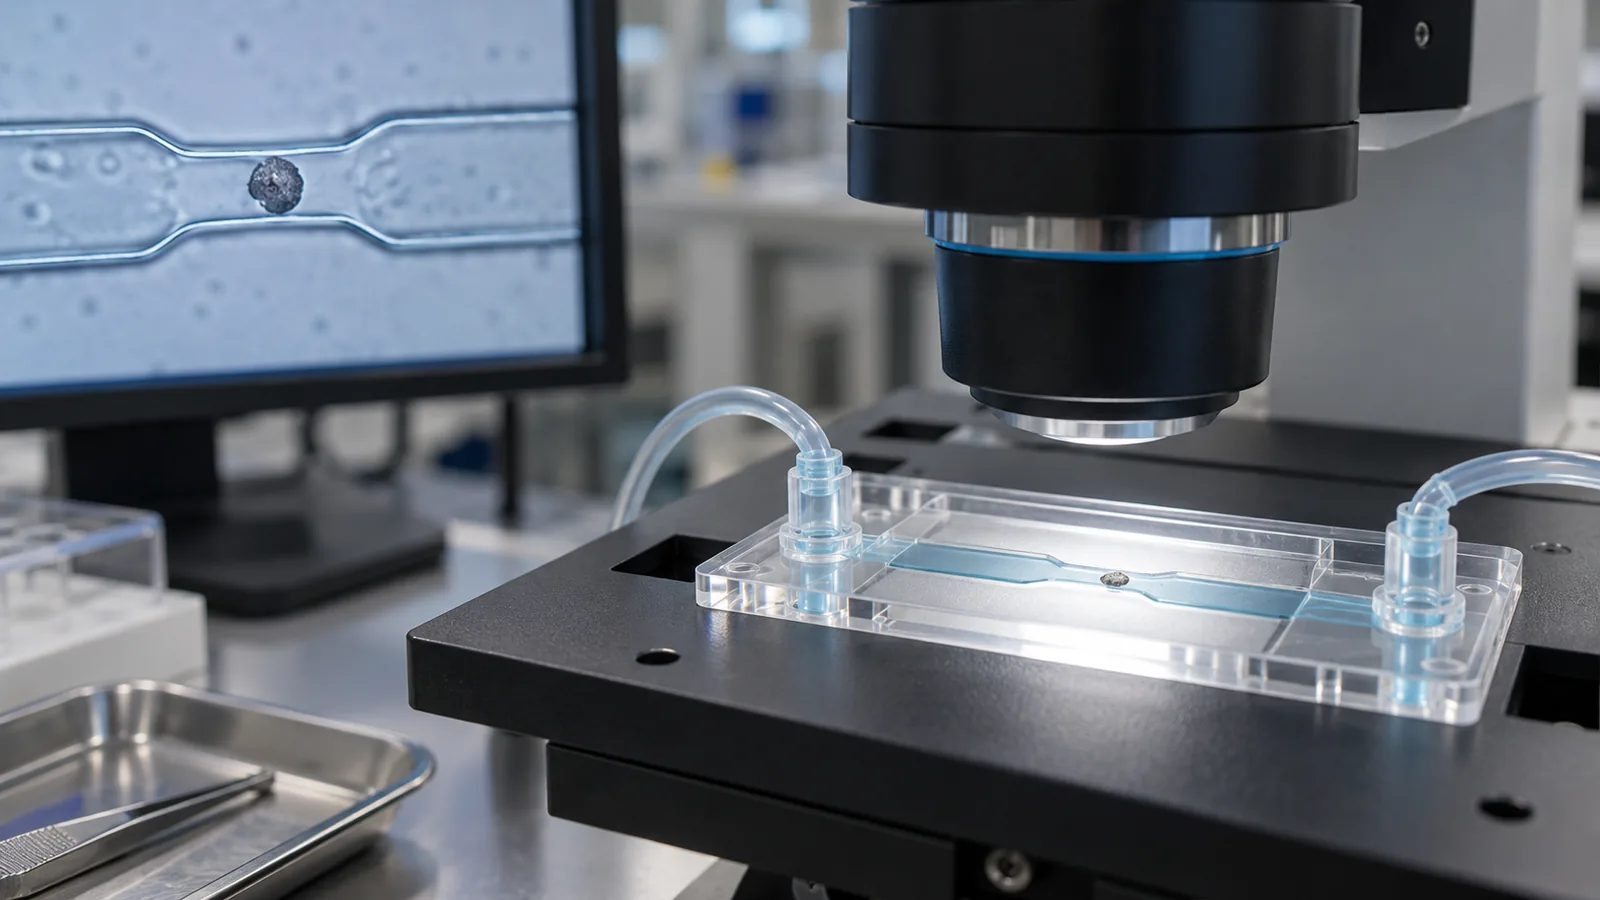
Parçacıklar, lifler, bozunmuş reçine, kalıp birikintileri, ayırıcılar ve elleçleme kalıntıları kanalları tıkayabilir veya bağlamayı engelleyebilir. Küçük bir parçacık akış yolunun anlamlı bir bölümünü kapladığında, normal görüş mesafesinde temiz görünüm yeterli değildir.
Gerekli temizlik seviyesini cihaz riski ve sonraki süreçten yola çıkarak tanımlayın. Malzeme elleçleme, takım temizliği, hava kalitesi, operatör teması, paketleme ve taşıma bu gereksinimi desteklemelidir. Bağlanma ve sıvı teması üzerindeki etkisi doğrulanmadıkça kalıp ayırıcı eklemekten kaçının.
İzlenebilirlik, kontaminasyon aralıklı olduğunda faydalıdır. Bir partikül bulgusunun rastgele olarak değerlendirilmek yerine araştırılabilmesi için kalıp boşluğu, enjeksiyon sırası, malzeme lotu, temizlik olayı ve paketleme partisini kaydedin.
Bitmiş Akışkan Cihazını Doğrulayın
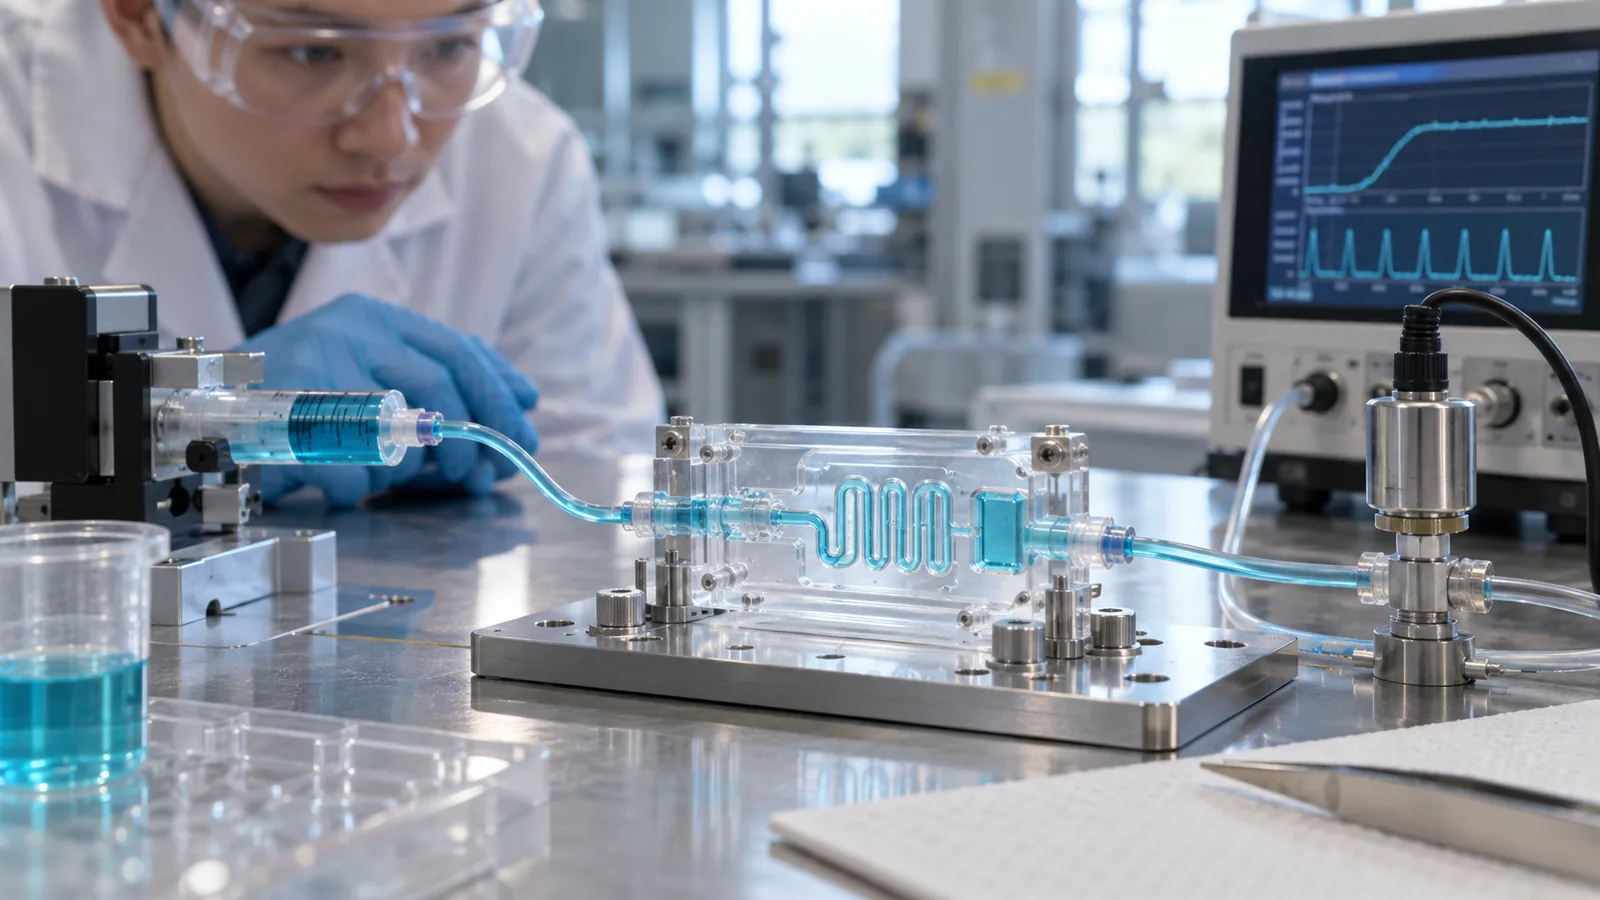
Boyutsal muayene gereklidir ancak yeterli değildir. Parçayı amaçlanan süreçle sızdırmaz hale getirin, ardından ilgili yerlerde sızıntı, patlama veya basınç davranışını, akış hızını veya hidrolik direnci, karıştırmayı, optik algılamayı ve kimyasal uyumluluğu test edin. Bağlama, kanal üstlerini sıkıştırabilir, kalıntı ekleyebilir veya kalıplama sonrasında bulunmayan gerilim oluşturabilir.
- Bağlamadan önce kritik kanal profillerini ölçün.
- Bağlama sıcaklığını, basıncını, enerjisini, süresini ve hizalamasını kaydedin.
- Temsili sızdırmaz kanalları kesitleyin veya görüntüleyin.
- Kalıp boşlukları ve lotlar genelinde işlevsel sıvı testleri yapın.
- Beklenen depolama ve kullanım ortamını zorlayın.
- İşlevsel sonuçları kalıplanmış ve bağlanmış boyutlarla ilişkilendirin.
Teşhis ve tıbbi kullanımlar için daha geniş tıbbi enjeksiyon kalıplama planı ayrıca kontaminasyon, izlenebilirlik, paketleme ve doğrulama kontrollerine ihtiyaç duyabilir. Bu zincirdeki Mikro Enjeksiyon Kalıplama bağlantı, bitmiş cihazın yalnızca bir aşamasıdır.
Sıkça Sorulan Sorular
Aynı genişliğe sahip iki kanal neden farklı akış gösterebilir?
Derinlik, köşe şekli, pürüzlülük, koniklik, çatı deformasyonu, partiküller ve akışkan özellikleri direnci değiştirebilir. Genişlik tek başına profili tanımlamaz.
Daha yüksek kalıp sıcaklığı her kanalı iyileştirir mi?
Yüzey donmasını geciktirebilir ve kopyalamayı iyileştirebilir, ancak çevrim süresini, kalıptan çıkmayı, gerilmeyi ve boyutları da etkileyebilir. Güvenli proses penceresi doğrulanmalıdır.
Kanallar ne zaman ölçülmelidir?
Kalıplama sonrasında ve amaçlanan birleştirme ve koşullandırma adımlarından sonra tekrar ölçün. Bitmiş cihaz durumu işlevi belirler.
Optik berraklık görsel olarak değerlendirilebilir mi?
Görsel muayene kaba kusurlar için faydalıdır, ancak algılama uygulamaları ilgili dalga boyu ve geometride test edilmelidir.
Bir mikroakışkan RFQ neleri içermelidir?
Kanal CAD'ini, işlevsel toleransları, akışkan ve basıncı, optik yöntemi, malzeme kısıtlamalarını, birleştirme yolunu, temizlik gereksinimlerini, test planını ve hacmi dahil edin.