
Ultra ince cidarlı polimer enjeksiyon kalıplama bir sistem sorunudur, bir cidar kalınlığı yarışı değildir. Bir kesit çok ince hale geldiğinde, polimer boşluğun dolmasından daha hızlı ısı kaybedebilir; yolluk konumu, reçine sınıfı veya havalandırmadaki küçük değişiklikler sonucu temiz bir dolgudan eksik dolguya veya çarpık bir parçaya dönüştürebilir. Bu kılavuz, ultra ince bir tasarımı pratik hale getiren kararlara odaklanır: akış uzunluğu, malzeme davranışı, boşluk sıcaklığı, kalıp takımı ve muayene.
Bir Fizibilite Kararıyla Başlayın
İnce bir CAD cidarı otomatik olarak özel bir süreç gerektirmez. Asıl soru, parçanın dolup dolmayacağı, beslenip beslenemeyeceği, soğuyup soğuyamayacağı, çıkarılıp çıkarılamayacağı ve işlevsel sınırları içinde kalıp kalamayacağıdır. Kısa ve iyi desteklenen bir kesit, uzun bir akış yolu ve birkaç dönüşe sahip biraz daha kalın bir kesitten daha kolay olabilir.
- Etkin yolluktan son dolgu alanına kadar akış mesafesini ölçün.
- Cidarın aniden değiştiği veya ağır gövdelerle birleştiği kesitleri belirleyin.
- Kozmetik gereksinimleri, uyum veya mukavemeti kontrol eden ölçülerden ayırın.
- Ayırma hattını sonlandırmadan önce havanın nereden kaçabileceğine karar verin.
L/T ilişkisi yararlı bir ilk eleme aracıdır, ancak evrensel bir sınır değildir. Reçine viskozitesi, kayma hızı, kalıp sıcaklığı, yolluk geometrisi ve gerekli yüzey kalitesi pratik sonucu değiştirir.
Hız Peşinde Koşmadan Önce Akış Davranışını Seçin
Malzeme seçimi, bitmiş parçanın mekanik, kimyasal, elektriksel ve görünüm gereksinimleriyle başlamalıdır. Bu kısıtlar netleştikten sonra akış davranışı, ultra ince bir kesitin gerçekçi olup olmadığını belirlemeye yardımcı olur. Yüksek akışlı bir sınıf dolgu direncini azaltabilir, ancak uygulamanın ihtiyaç duyduğu darbe mukavemetini, ısı direncini, boyutsal kararlılığı veya yüzey görünümünü sağlamayabilir.
| Malzeme sorusu | Tasarımı neden değiştirir | Neyin doğrulanması gerekir |
|---|---|---|
| Sınıf en uzun kesitten akıyor mu? | Daha yüksek direnç, basınç talebini ve donma riskini artırır. | Tedarikçi işleme verileri ve projeye özgü akış incelemesi. |
| Polimer neme veya ısıya duyarlı mı? | Bozunma veya yetersiz kurutma çizgiler, gevreklik veya kararsız dolum oluşturabilir. | Kurutma kılavuzu, kalma süresi ve malzeme lotu kontrolleri. |
| Oryantasyon performansı etkiler mi? | Hızlı akış, molekülleri veya lifleri yönlendirebilir ve çekme ile çarpılmayı etkileyebilir. | Akış yönü, kritik yük yönü ve boyutsal hedefler. |
Bir malzeme kararını daha hızlı bir enjeksiyon profiliyle değiştirmeyin. Hız, eriyiğin ince kesit donmadan önce ulaşmasına yardımcı olabilir, ancak aynı zamanda kayma ısınmasını, çapak oluşumunu, gerilmeyi ve kavite basıncını artırabilir.
Yolluk ve Havalandırmayı Tek Bir Akış Yolu Olarak Ele Alın

Yolluk yalnızca bir giriş noktası değildir. Akış yönünü, basınç kaybını, kaynak hattı desenini ve son havanın konumunu belirler. Ultra ince bir parça için yolluğu birkaç milimetre kaydırmak, tüm süreç boyunca basıncı artırmaktan daha etkili olabilir.
- Eriyik fonksiyonel bölgeye kısa ve dengeli bir yoldan ulaşacak şekilde yolluğu yerleştirin.
- Akışı, daha kalın bir destek alanına ulaşmadan önce çok ince bir kesitten geçmeye zorlamaktan kaçının.
- Havalandırma deliklerini beklenen dolum sonuna ve hava hapsedebilecek özelliklerin çevresine yerleştirin.
- Çoklu yollukları veya bir akış cephesi ailesini onaylamadan önce kaynak hattı konumunu inceleyin.
Yetersiz havalandırma, malzeme veya makine sorunu gibi görünebilir. Yanık izleri, tereddüt, eksik dolum ve yerel parlaklık değişimlerinin tümü, yeterince hızlı kaçamayan havaya işaret edebilir. Kalıp, aynı konumda çapak oluşturmadan kontrollü bir çıkış yolu sağlamalıdır.
Polimer Donmadan Önce Isıyı Kontrol Edin
Ultra ince kalıplamada dar bir termal pencere vardır. Soğuk bir boşluk, kabuğu çok erken dondurarak; aşırı ısı ise çevrim süresini uzatarak, yapışmayı artırarak veya boyutsal kontrolü daha az kararlı hale getirerek sorun yaratabilir. Yararlı hedef, yeni bir çıkarma veya çekme sorunu yaratmadan dolumu destekleyen tekrarlanabilir bir boşluk sıcaklığıdır.
Soğutma, yalnızca kalıbın dış çevresi etrafında değil, gerçek ince özellikler etrafında değerlendirilmelidir. Düzensiz termal yollar, bir kapağın bir tarafından diğerine farklı çekme üretebilir. Bu, ince bir duvarın kaburgalara, göbeklere, lenslere, pencerelere veya metal ek parçalara birleştiği durumlarda özellikle önemlidir.
Bir kalıp akışı incelemesi, çelik kesilmeden önce giriş seçeneklerini, basınç talebini, donmuş katman büyümesini, kaynak hattı konumunu ve olası hava tuzaklarını karşılaştırmaya yardımcı olabilir. Simülasyon, bir kalıplama denemesinin yerini tutmaz, ancak bir denemenin önlenebilir bir yerleşim sorunuyla başlamasını engelleyebilir.
Çıkarmayı Parça Esnekliğine Göre Tasarlayın

Doğru şekilde dolan bir parça, çıkarma sırasında yine de başarısız olabilir. İnce duvarlar daha az sertliğe sahiptir ve vakum veya düzensiz itici kuvvet bir paneli bükebilir, kozmetik bir yüzeyde iz bırakabilir veya bir köşeyi konumundan çekebilir.
- Parlatılmış bir yüzeyin tüm ayırma riskini ortadan kaldırdığını varsaymak yerine, yüzey bitişi ve reçine için yeterli çekme açısı kullanın.
- İtme kuvvetini yapısal özelliklerin yakınına dağıtın ve desteklenmeyen kozmetik alanlardan itmekten kaçının.
- Boşluğun aşırı ince olduğu yerlerde çekirdek sapmasını, kapatmaları ve yerel çelik mukavemetini kontrol edin.
- Düzlüğü yalnızca çıkarmadan hemen sonra değil, parça kararlı bir sıcaklığa ulaştıktan sonra inceleyin.
Çıkarma, proses penceresinin bir parçasıdır. Parça olağanüstü yüksek kuvvet gerektiriyorsa veya serbest bırakma sırasında bükülüyorsa, çıkarma düzenini değiştirmek daha fazla kalıp ayırıcı eklemekten veya çevrim süresini artırmaktan daha güvenli olabilir.
Parçayı “Doldu” Demenin Ötesinde Nitelendirin”
İlk atış incelemesi, dolum başarısını üretime hazır olma durumundan ayırmalıdır. Malzeme partisini, uygulanabilir olduğunda kurutma koşulunu, boşluk sıcaklığını, enjeksiyon profilini, tutma sırasını, soğutma süresini ve çıkarma koşulunu kaydedin. Ardından zayıf bir proses penceresini ortaya çıkarma olasılığı en yüksek alanları inceleyin.
- Son dolum alanını eksik dolumlar, yanık izleri, tereddüt ve parlaklık değişimi açısından kontrol edin.
- Kaynak çizgilerini ve örgü çizgilerini parçanın yük ve sızdırmazlık gereksinimlerine göre kontrol edin.
- Düzlüğü, kritik datums, klipsleri, eşleşen yüzeyleri ve optik veya kozmetik bölgeleri ölçün.
- Tek bir çekici numuneyi onaylamak yerine tekrarlanan çekimleri ve gözleri karşılaştırın.
- Normal malzeme ve sıcaklık değişimini tolere edecek kadar geniş bir proses penceresi tutun.
Daha geniş ince cidarlı enjeksiyon kalıplama konusu birçok parça tipini içerir, ancak ultra ince işler kendi risk değerlendirmesini hak eder çünkü dolum, soğutma ve ejeksiyon sıkı şekilde birbirine bağlıdır. Tasarımın, kalıbın değiştirilmesi zorlaşmadan önce basitleştirilebileceği yer bu değerlendirmedir.
Ultra İnce Tasarımların Genellikle Marj Kaybettiği Yerler
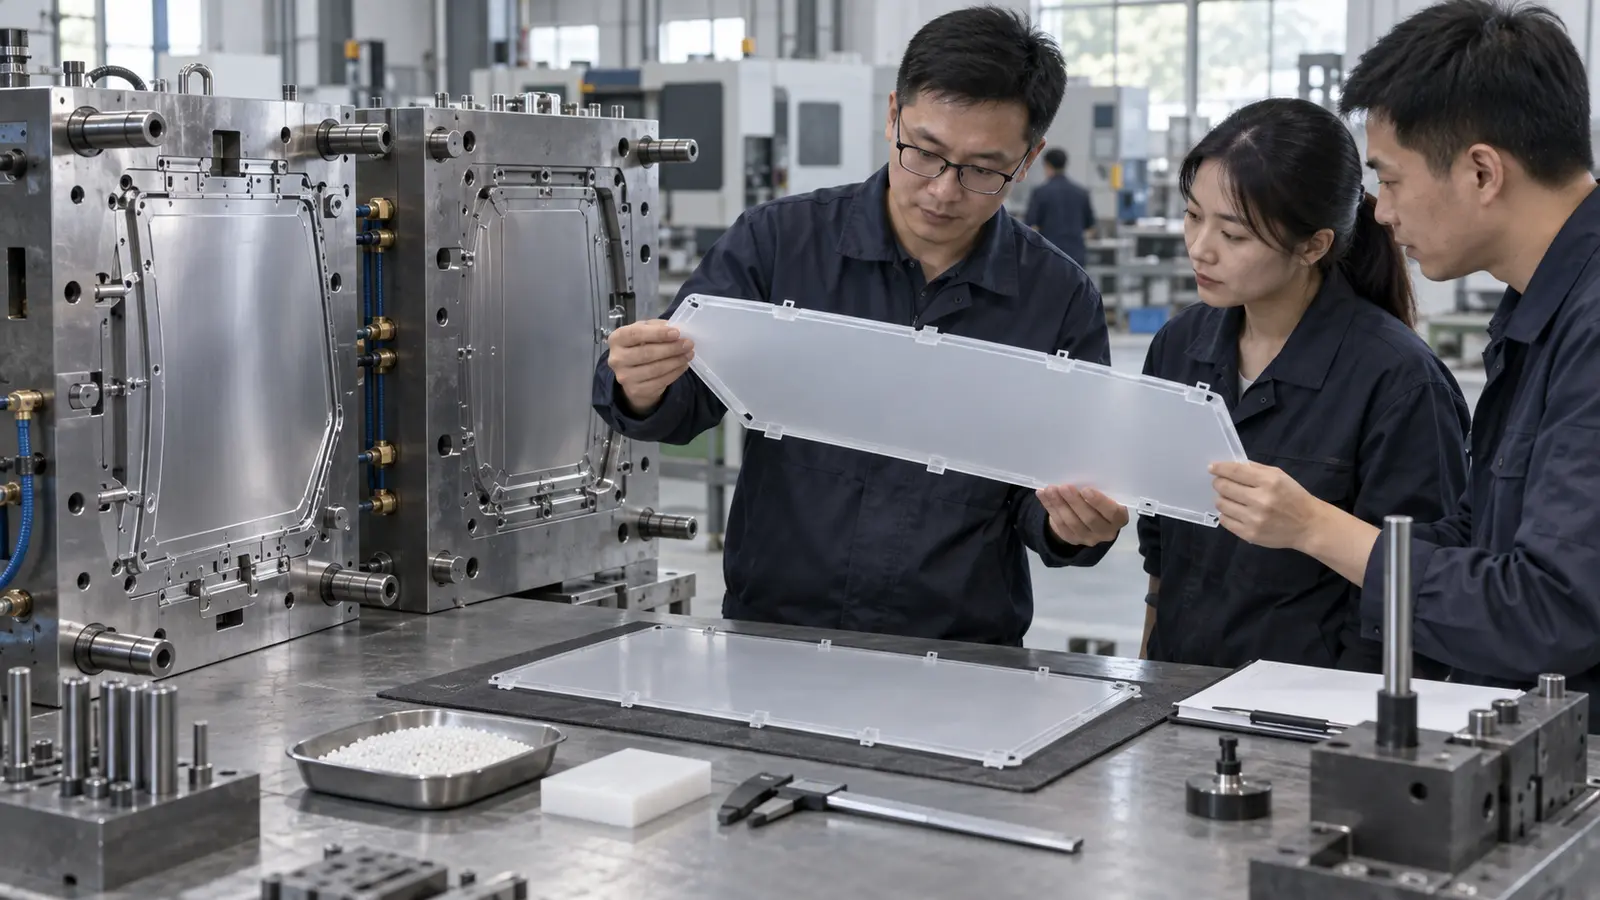
En zorlu ultra ince tasarımlar nadiren tek bir nedenden dolayı zordur. Uzun bir akış yolu küçük bir giriş, parlak bir kozmetik yüzey, derin bir kapatma ve iz bırakmadan çıkması gereken esnek bir panel ile birleştirilebilir. Her gereksinim proses penceresini daraltır, bu nedenle değerlendirme, kalıplama başlamadan önce hangi gereksinimin pazarlık konusu olabileceğini belirlemelidir.
Pratik bir risk değerlendirmesi, tercih edilen geometriyi en az bir yedek çözümle karşılaştırır. Yedek çözüm akış yolunu kısaltabilir, girişi daha az görünür bir yüzeye taşıyabilir, yerel bir destek kaburgası ekleyebilir veya cidar kalınlığında kontrollü bir geçişi kabul edebilir. Bu, parçayı basitçe “ultra ince” olarak tanımlamaktan daha faydalıdır.”
- Hareket edemeyen özelliği işaretleyin.
- Dolum veya ejeksiyon kararsız hale gelirse değişebilecek özelliği işaretleyin.
- Düzlük ve kritik uyum için ölçüm koşulunu tanımlayın.
- Hangi kusurların kozmetik, hangilerinin işlevsel olduğunu kaydedin.
Çelik serbest bırakılmadan önce, bir enjeksiyon kalıplama DFM analizi bu ödünleşimleri kalıp yerleşimine bağlayabilir. İlgili hassas ince cidarlı elektronik makalesi tasarımın aynı zamanda sıkı görünüm veya boyutsal gereksinimleri olduğunda faydalıdır.
SSS: Ultra İnce Cidar Tasarımı Soruları
Daha ince cidar her zaman çevrim süresini azaltır mı?
Mutlaka değil. İnce cidarlar hızlı soğuyabilir, ancak yüksek hızlı dolum, daha uzun paketleme, özel sıcaklık kontrolü ve dikkatli çıkarma beklenen tasarrufu dengeleyebilir.
Yüksek akışlı reçine her zaman en iyi seçim midir?
Hayır. Akış; mukavemet, ısı direnci, çekme, görünüm ve uygunluk gereksinimleriyle dengelenmelidir. Kolay dolan bir reçine, bitmiş parçanın performans hedefini karşılamayabilir.
Kalıp akış analizi ne zaman dikkate alınmalıdır?
Akış yolu uzun olduğunda, cidar çok ince olduğunda, giriş seçenekleri sınırlı olduğunda, parçada birkaç kalınlık geçişi olduğunda veya bir dolum kusuru pahalı kalıp yeniden işlemesi gerektireceğinde kullanın.
Ultra ince kalıplamada en yaygın hata nedir?
Cidar kalınlığını tek değişken olarak ele almak. Akış uzunluğu, giriş konumu, havalandırma, malzeme davranışı, termal denge ve çıkarma genellikle sonucu birlikte belirler.