
El moldeo de paredes gruesas se convierte en un problema óptico cuando la sección ya no se enfría, se compacta y se contrae de manera uniforme. Una pieza transparente puede salir del molde sin una falta de llenado visible y, aun así, desarrollar hundimientos, huecos, turbidez, tiempos de ciclo largos, tensiones o desviaciones dimensionales. La respuesta correcta no es automáticamente más presión de mantenimiento. La geometría, el sellado de la compuerta, el equilibrio térmico, el estado de la resina y la zona óptica real deben revisarse como un solo sistema.
Cadena de fallo: una sección gruesa retiene calor; la piel se solidifica primero; el núcleo continúa contrayéndose; la compensación se vuelve limitada después del sellado de la compuerta; el cambio de volumen restante aparece como hundimiento, un hueco, un error de forma o tensión residual.
En este artículo:
- Definir qué significa fallo óptico
- Seguir el historial térmico
- Ajustar la compuerta al volumen
- Reducir la masa oculta
- Realizar pruebas que separen las causas
- Preguntas frecuentes
Primero decidir qué fallo óptico es inaceptable
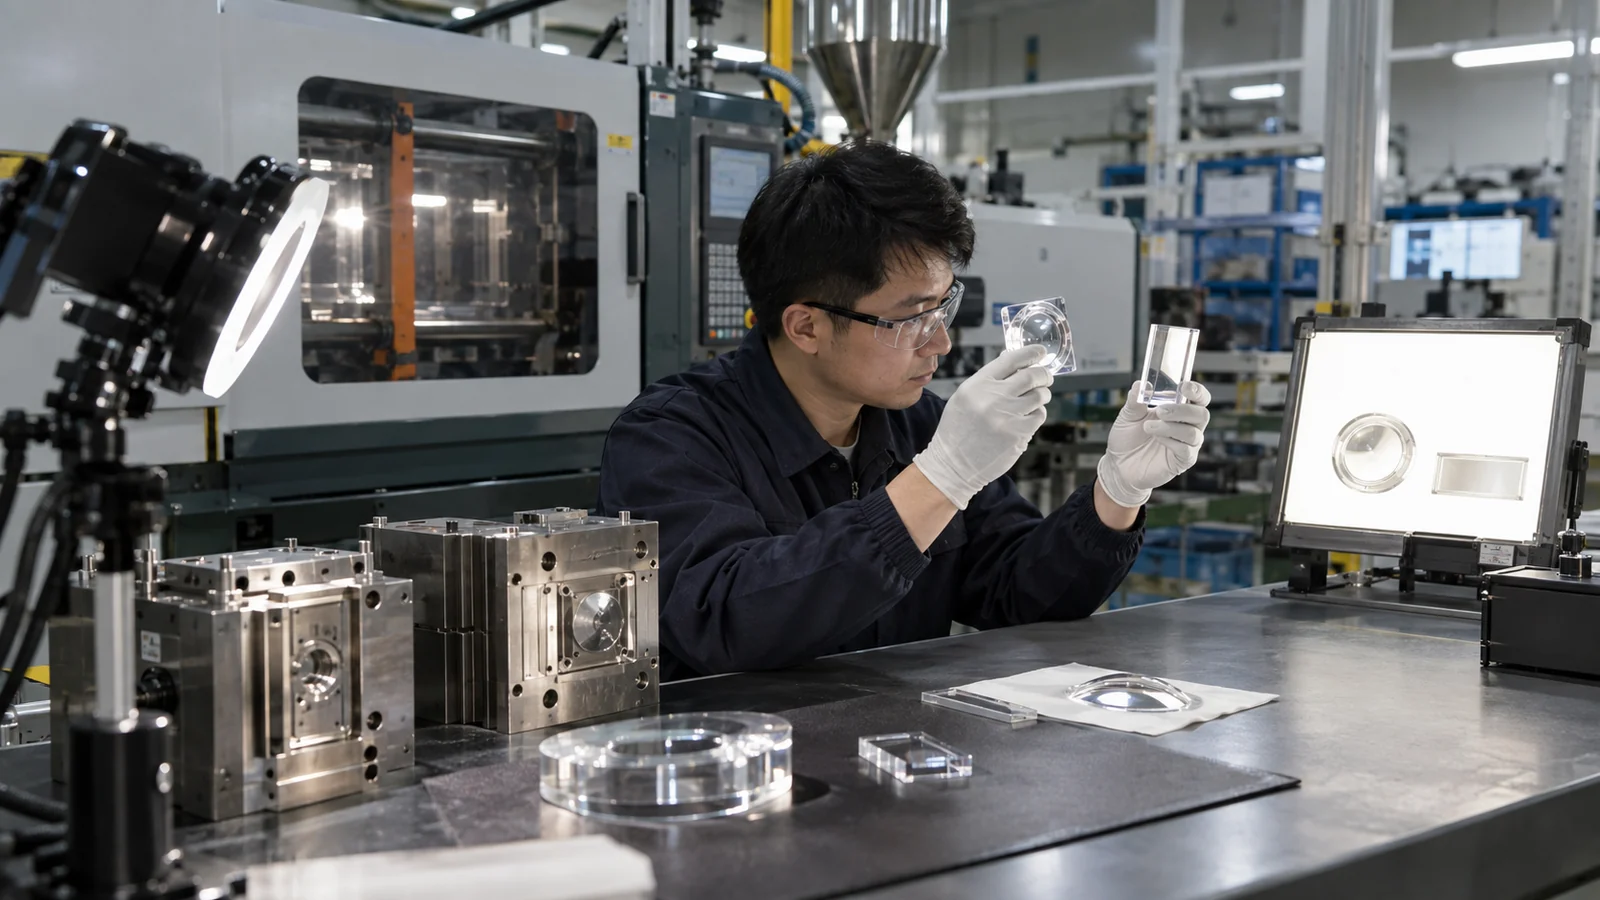
Una carcasa transparente, una guía de luz, una ventana de visualización y una lente no necesitan el mismo resultado. Una puede permitir huecos internos fuera del área de visualización; otra puede rechazar una pequeña alteración refractiva que no se ve bajo la luz ambiente. Defina la apertura clara, la dirección de visualización, la iluminación, el fondo y la prueba óptica funcional antes de decidir que la pared es “demasiado gruesa”.”
La palabra clave exacta moldeo de paredes gruesas describe un desafío geométrico, no una única receta de proceso. Dos piezas con la misma sección máxima pueden comportarse de manera diferente porque su longitud de flujo, relación superficie-volumen, conexión de compuerta y enfriamiento del molde son diferentes. Utilice mapas de sección y zonas ópticas en lugar de un único número de pared máxima.
Leer el defecto como un historial térmico
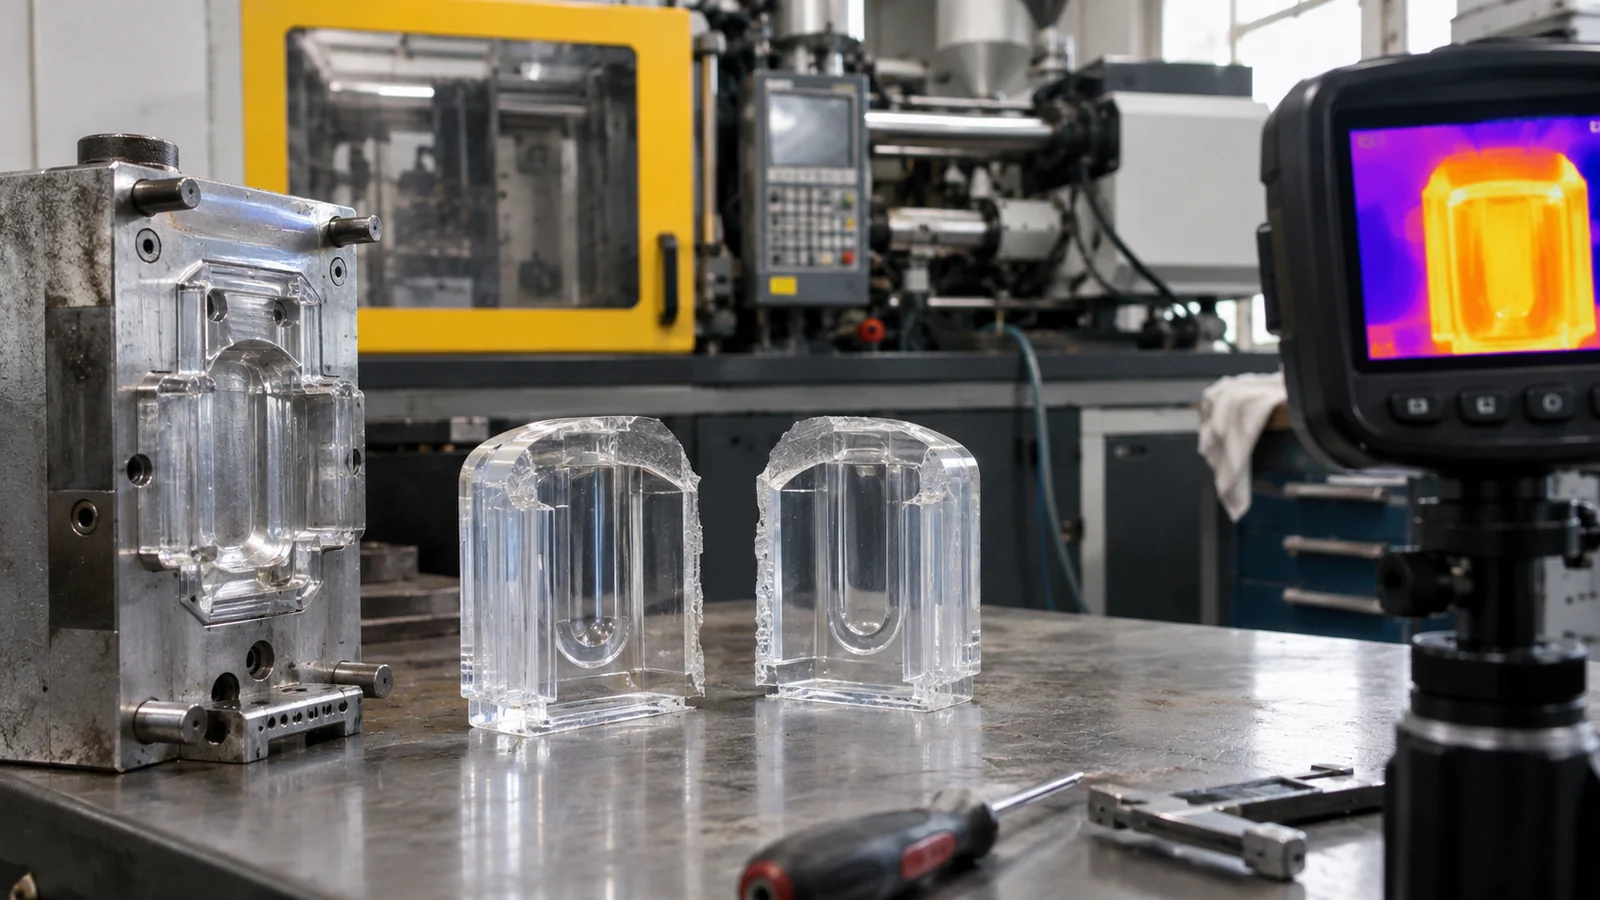
El exterior de una sección transparente gruesa entra en contacto con el acero más frío y se solidifica antes que el centro. Si el núcleo permanece fundido después de que la compuerta deja de transmitir presión, la contracción continua puede tirar de la superficie hacia dentro o abrir un hueco interno. Aumentar la presión de mantenimiento puede reducir un síntoma pero aumentar la tensión de orientación o la rebaba en otro lugar.
El desequilibrio de enfriamiento también puede deformar la superficie óptica. Un circuito cercano a un lado y alejado del otro crea historiales de solidificación diferentes. Verifique la temperatura del agua, el caudal y la temperatura del acero cerca de la masa real, no solo el punto de ajuste de la máquina. Una temperatura estable del molde es especialmente importante en Moldeo por inyección óptico y transparente, donde pequeños cambios de forma alteran el comportamiento de la luz.
| Síntoma | Mecanismo probable a comprobar | Evidencia útil |
|---|---|---|
| Depresión superficial | Contracción del núcleo no compensada | Peso de la pieza frente al tiempo de mantenimiento |
| Hueco interno tipo burbuja | Vacío creado durante la contracción del núcleo | Muestras seccionadas o escaneadas |
| Patrón de tensión coloreado | Orientación o enfriamiento desigual | Comparación con luz polarizada |
La compuerta debe permanecer útil el tiempo suficiente
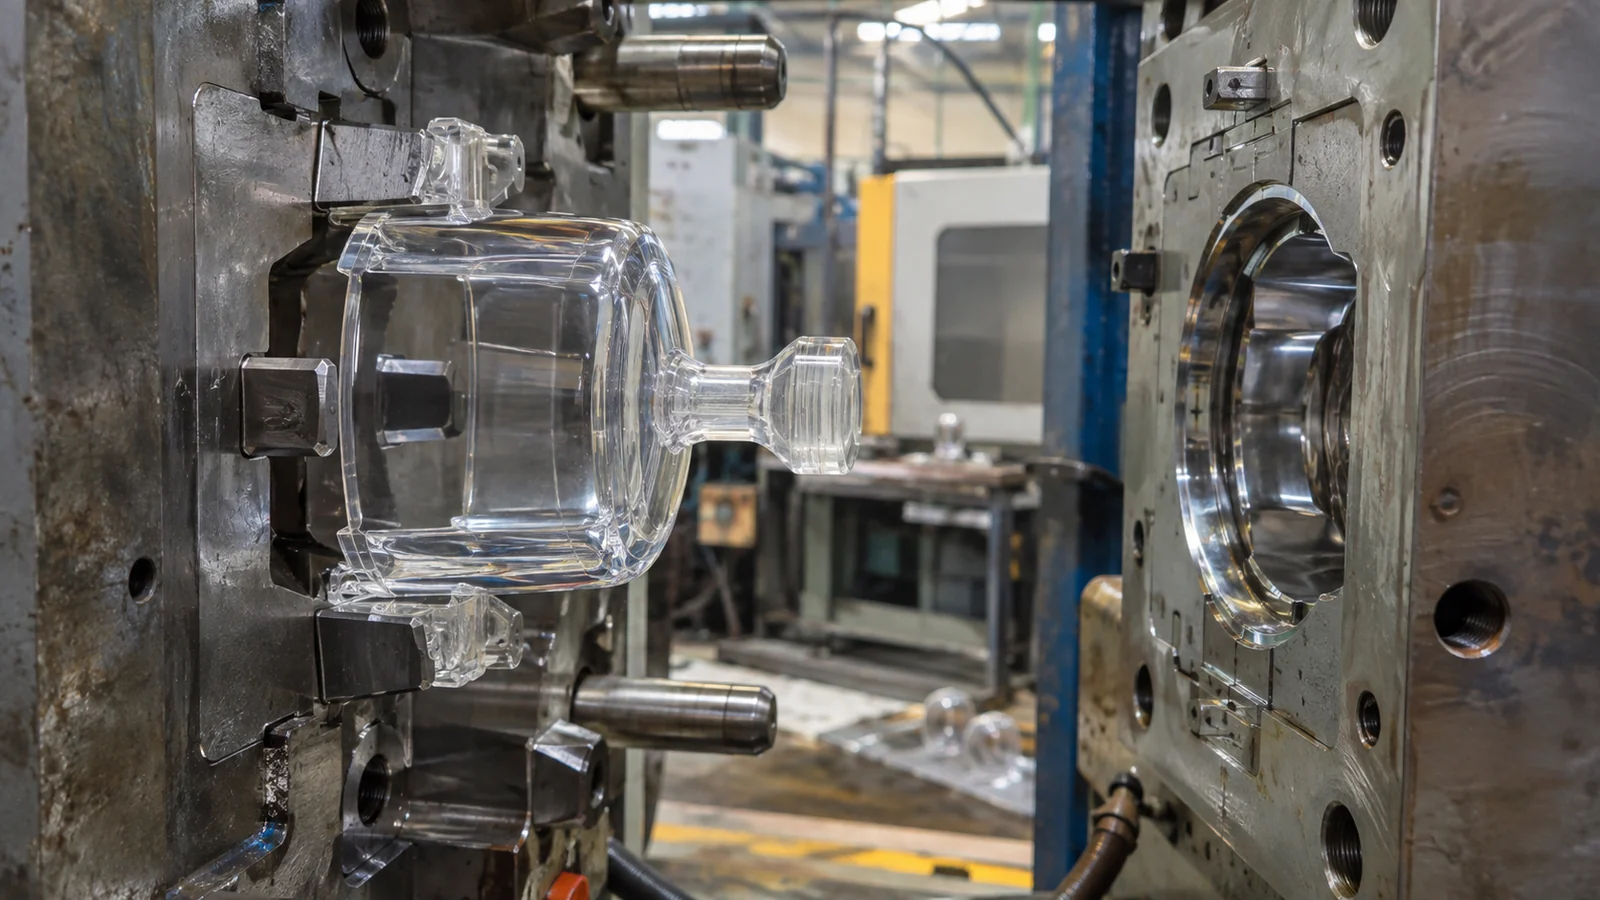
Una compuerta que se congela pronto aísla la sección gruesa de la presión de mantenimiento. Una compuerta más grande puede extender la transmisión de presión, pero puede dejar una huella mayor y prolongar el enfriamiento. La posición de la compuerta también controla la dirección del flujo y la tensión. La revisión debe equilibrar la protección de la superficie óptica, la longitud del flujo, la entrega de presión y la eliminación de la compuerta.
Utilice un estudio de peso de la pieza para identificar cuándo un tiempo de mantenimiento adicional ya no aumenta el peso. Luego inspeccione el hundimiento, la estructura interna y el rendimiento óptico en ajustes estables. Esto evita que se añada tiempo de ciclo después de que la entrada ya se haya solidificado.
Elimine masa antes de intentar procesar alrededor de ella
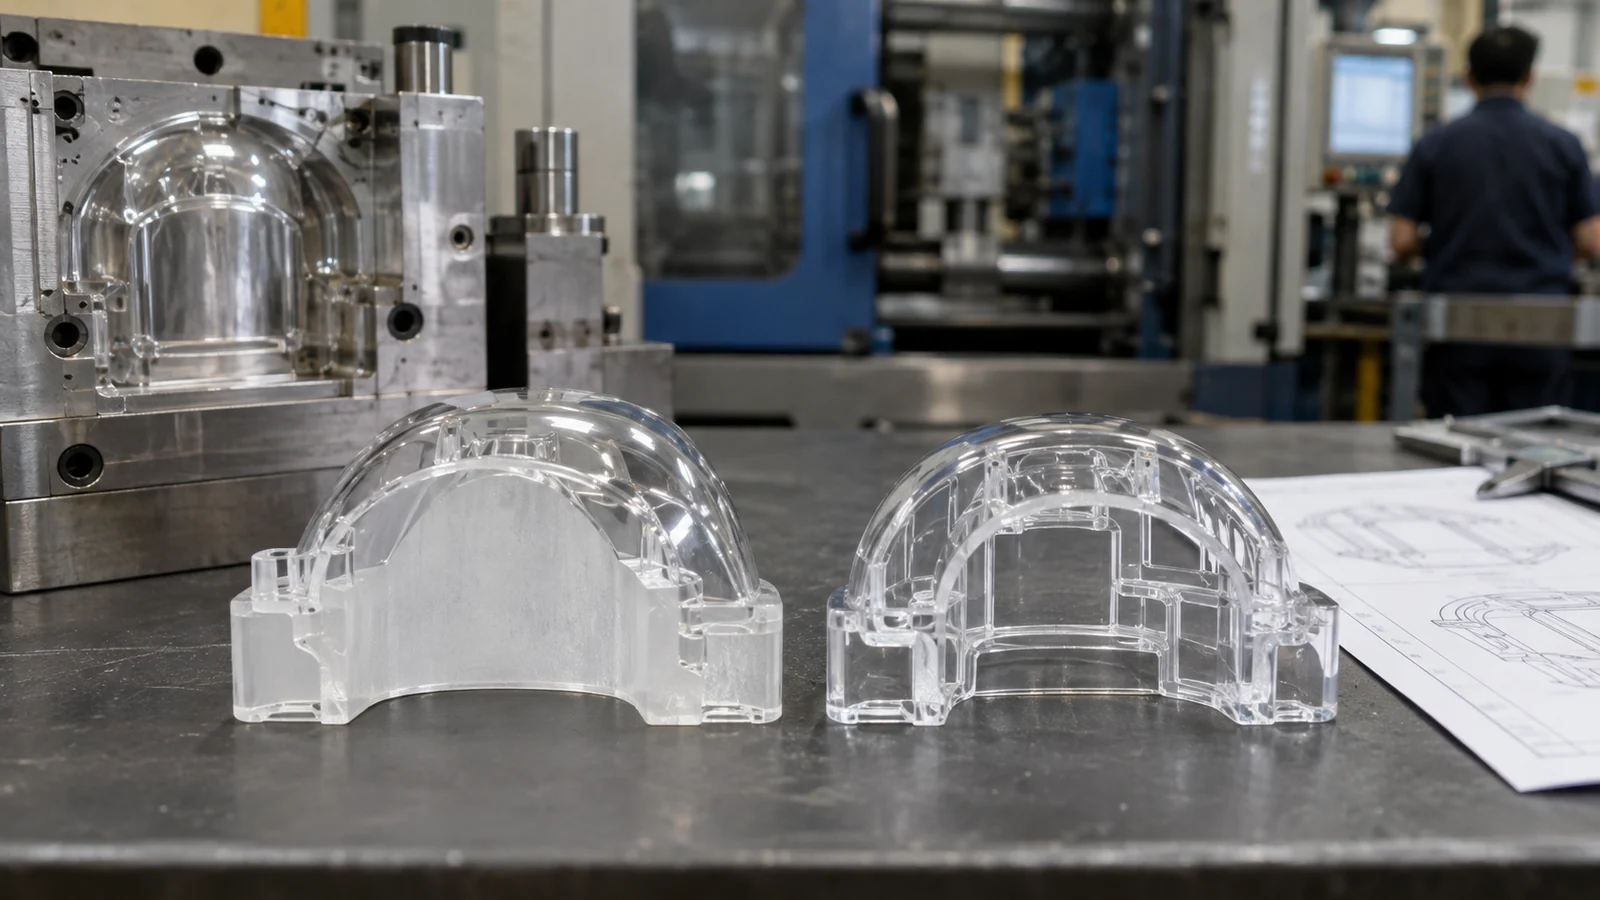
Si la función óptica lo permite, vacíe la masa oculta, separe una cara óptica de una carcasa estructural o utilice nervios que soporten sin crear otra unión pesada. Las transiciones graduales son más fáciles de llenar y enfriar que los cambios abruptos. Un jefe grueso unido a una cara transparente puede marcar a través incluso cuando la cara en sí es nominalmente uniforme.
No toda región gruesa puede eliminarse. Una lente o un magnificador puede requerir su volumen. En ese caso, ubique la entrada y el enfriamiento alrededor de la función óptica y acepte que el tiempo de ciclo debe proteger el centro, no solo producir una piel rígida.
Cambie un solo mecanismo a la vez durante las pruebas
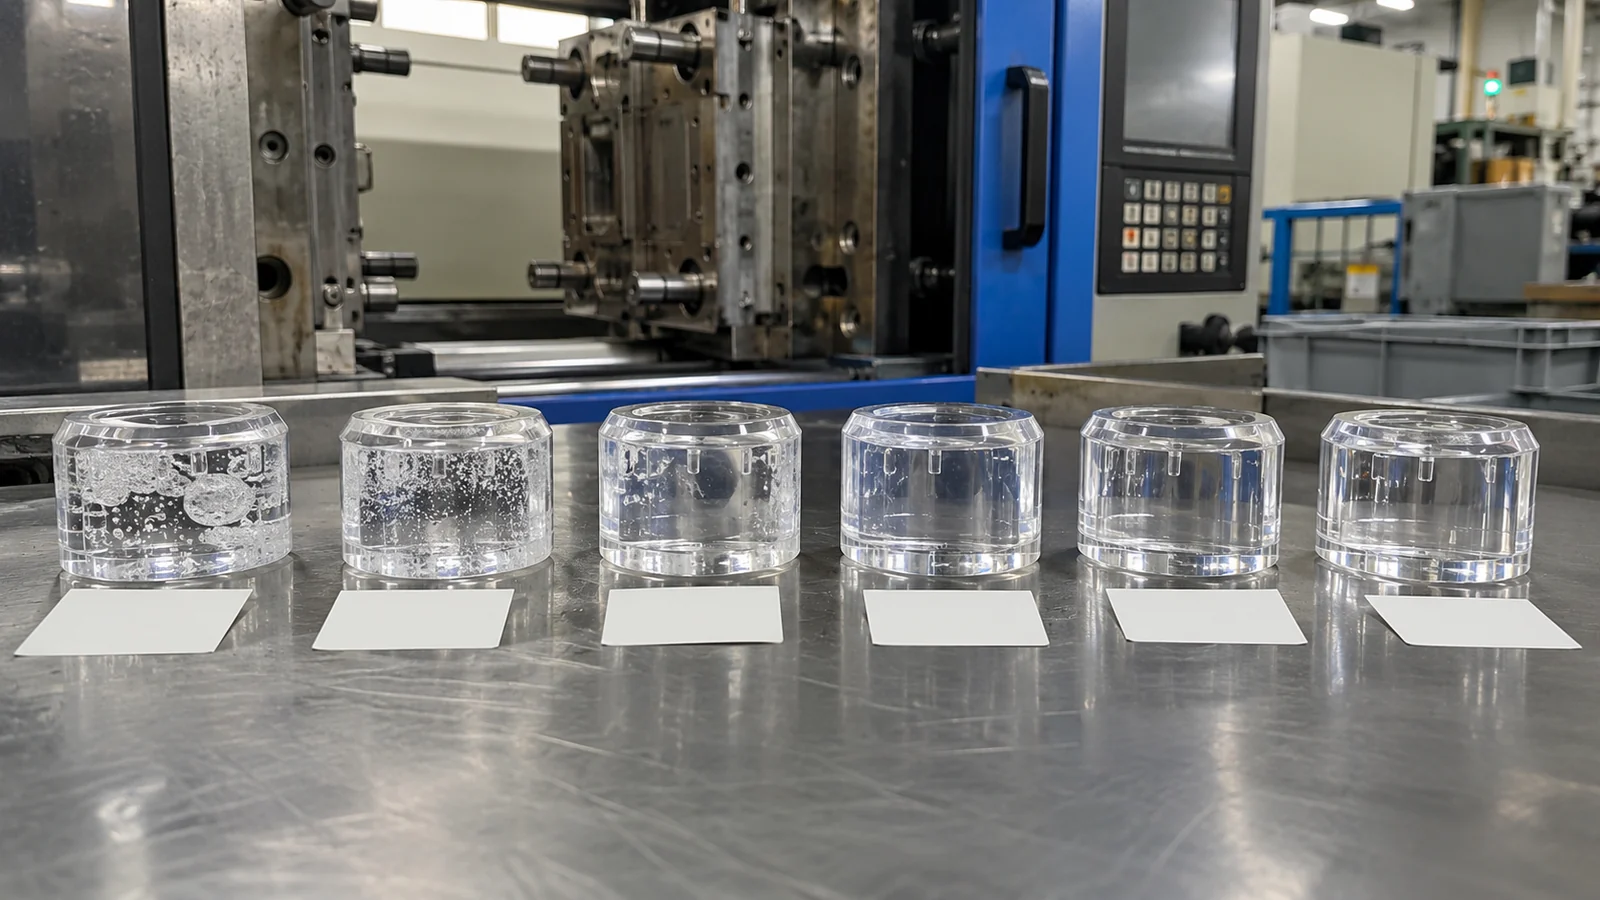
Separe los efectos de llenado, compactación y enfriamiento. Primero confirme el llenado equilibrado y la ventilación. Luego establezca el comportamiento de solidificación de la entrada con datos de peso. Después evalúe el tiempo de enfriamiento y el equilibrio de temperatura del molde. Registre el lote de resina, el secado, la temperatura de fusión, el colchón, la posición de transferencia y las condiciones reales del agua para que una mejora visual pueda reproducirse.
Inspeccione las piezas después de un período de acondicionamiento definido. Una pieza gruesa y caliente puede seguir cambiando después de la eyección. Los registros dimensionales, visuales y ópticos separados por cavidad permiten distinguir un cambio de proceso de un problema local de utillaje.
Mida el centro después de que haya terminado de cambiar
Un componente grueso puede tener una carcasa exterior rígida mientras su centro permanece caliente. Medirlo inmediatamente puede subestimar el hundimiento, la deformación o el cambio focal posteriores. Establezca un intervalo de acondicionamiento basado en la masa de la sección y la resina, luego use el mismo intervalo para las pruebas y la aprobación de producción. Cuando el producto opere en caliente o se ensamble bajo carga, repita la verificación óptica crítica en ese estado.
Los datos de cotización deben incluir un modelo 3D seccionado, el grado de resina, la zona óptica, las condiciones de visualización, las características internas permitidas, el volumen anual y la restricción de tiempo de ciclo máximo. Esto permite al equipo de utillaje comparar las opciones de vaciado, entrada y enfriamiento antes de que se congele la geometría de la pieza.
Antes de comprometerse con el utillaje, pregunte si la función óptica puede lograrse con una carcasa más delgada, una lente separada o dos componentes ensamblados. Esas alternativas introducen costo de ensamblaje e interfaces, pero pueden acortar el enfriamiento, reducir el riesgo de vacíos y mejorar la estabilidad óptica. Compare el riesgo total de fabricación en lugar del precio del utillaje solamente.
Preguntas frecuentes
¿La mayor presión de mantenimiento siempre elimina el hundimiento?
No. Solo ayuda mientras la presión alcanza la región que se encoge. La presión excesiva puede añadir tensión, rebaba o eyección difícil.
¿Un vacío es causado por gas atrapado?
No siempre. En una sección gruesa puede ser un vacío por contracción. Su ubicación, forma y relación con el espesor de la sección ayudan a distinguir la causa.
¿La aceptación debe ser visual o dimensional?
Utilice ambas cuando la pieza tenga una función óptica, y añada una prueba óptica funcional cuando la apariencia no pueda predecir el rendimiento.