
Moldeo por inyección de canales microfluídicos debe juzgarse por cómo el dispositivo terminado mueve el fluido, no por si la cavidad produce un contorno de plástico nítido. La profundidad del canal, el ancho, la forma de las esquinas, la rugosidad, la planitud del techo, la condición de las partículas y la deformación por unión pueden alterar la resistencia hidráulica o perturbar el flujo. Una mitad moldeada correctamente aún puede convertirse en un dispositivo deficiente después del sellado.
El objetivo práctico de desarrollo es un perfil de canal repetible a través del moldeo, desmoldeo, unión y pruebas funcionales. La siguiente revisión mantiene esas etapas conectadas.
Trayectoria del dispositivo
La replicación del canal debe juzgarse como un perfil
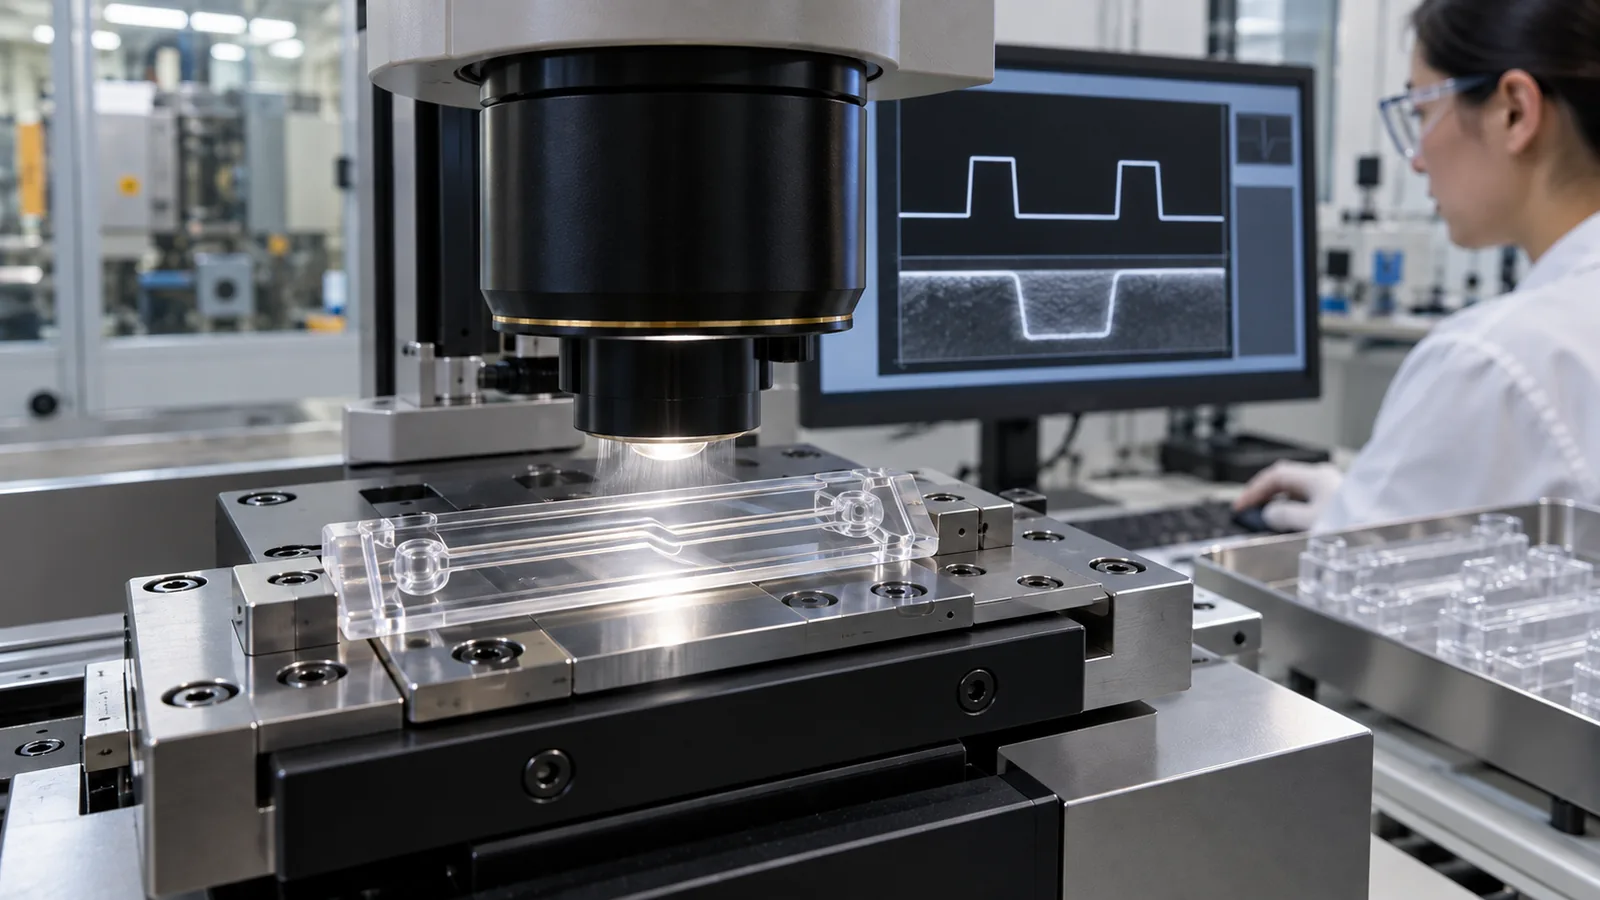
Un canal descrito solo por ancho y profundidad nominales está incompleto. El ángulo de las paredes laterales, el radio del fondo, el redondeo de los bordes, el hundimiento local, la textura superficial y la distorsión del techo pueden alterar el flujo o la unión. Mida la sección transversal en ubicaciones definidas en lugar de aceptar una sola imagen atractiva al microscopio.
La replicación puede variar a lo largo del canal. Una característica cerca de la entrada puede recibir un historial térmico y de presión diferente al de una cerca de la región de llenado final. Las intersecciones, giros, reservorios y transiciones también pueden atrapar gas o enfriarse de manera diferente. El plan de inspección debe muestrear las ubicaciones con mayor probabilidad de afectar la resistencia del fluido y la mezcla.
Las tolerancias funcionales deben reflejar el dispositivo. Si la resistencia al flujo es el resultado, un cambio de ancho permitido puede depender del cambio de profundidad acompañante. Los límites independientes de más/menos pueden permitir una combinación de canales que no cumpla con el requisito hidráulico.
Los cambios en la distancia de la compuerta determinan lo que recibe el canal
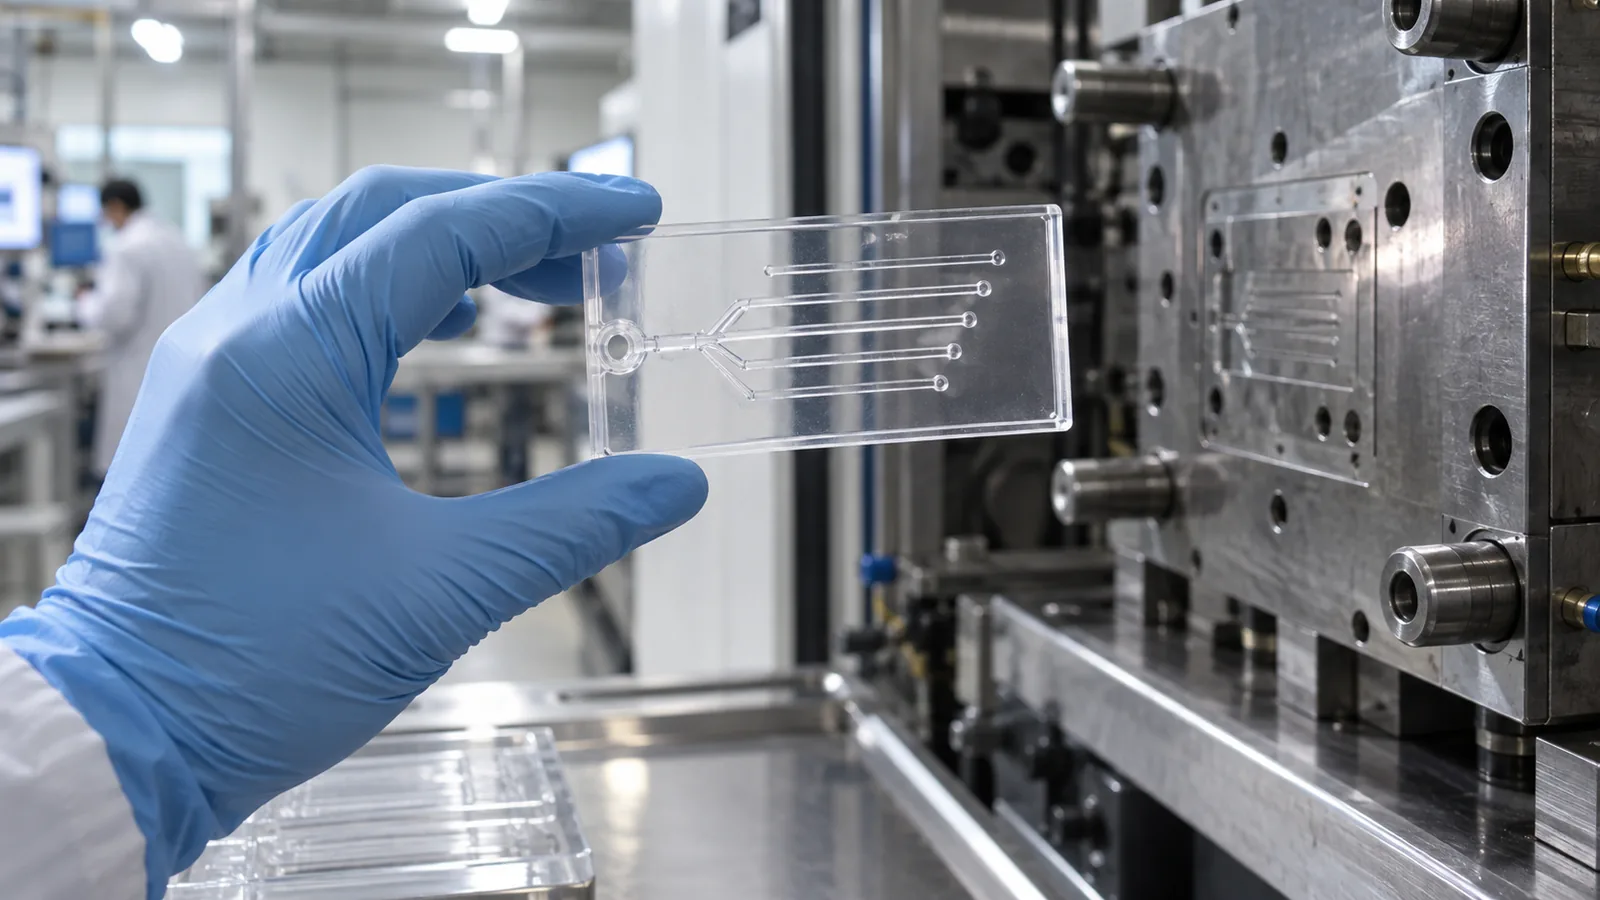
A medida que el polímero viaja desde la compuerta, pierde calor y presión mientras su orientación de flujo evoluciona. Los canales finos alejados de la compuerta pueden replicarse de forma menos completa, especialmente cuando una pared base delgada los alimenta. Mover la compuerta puede mejorar una región mientras introduce una marca de compuerta, una línea de soldadura o tensión cerca de otra.
Una prueba útil compara los perfiles de las características por distancia y orientación desde la compuerta. Las muestras de inyección corta revelan la secuencia de llenado; los datos de presión de cavidad pueden mostrar cuándo se alcanza la región de la característica; las mediciones ópticas o de perfil confirman lo que se replicó. Estas piezas de evidencia deben coincidir antes de ampliar el proceso.
No utilice el peso total de la pieza como medición del canal. Una placa puede alcanzar un peso estable mientras los bordes locales del canal permanecen incompletos.
La elección del material incluye óptica y unión
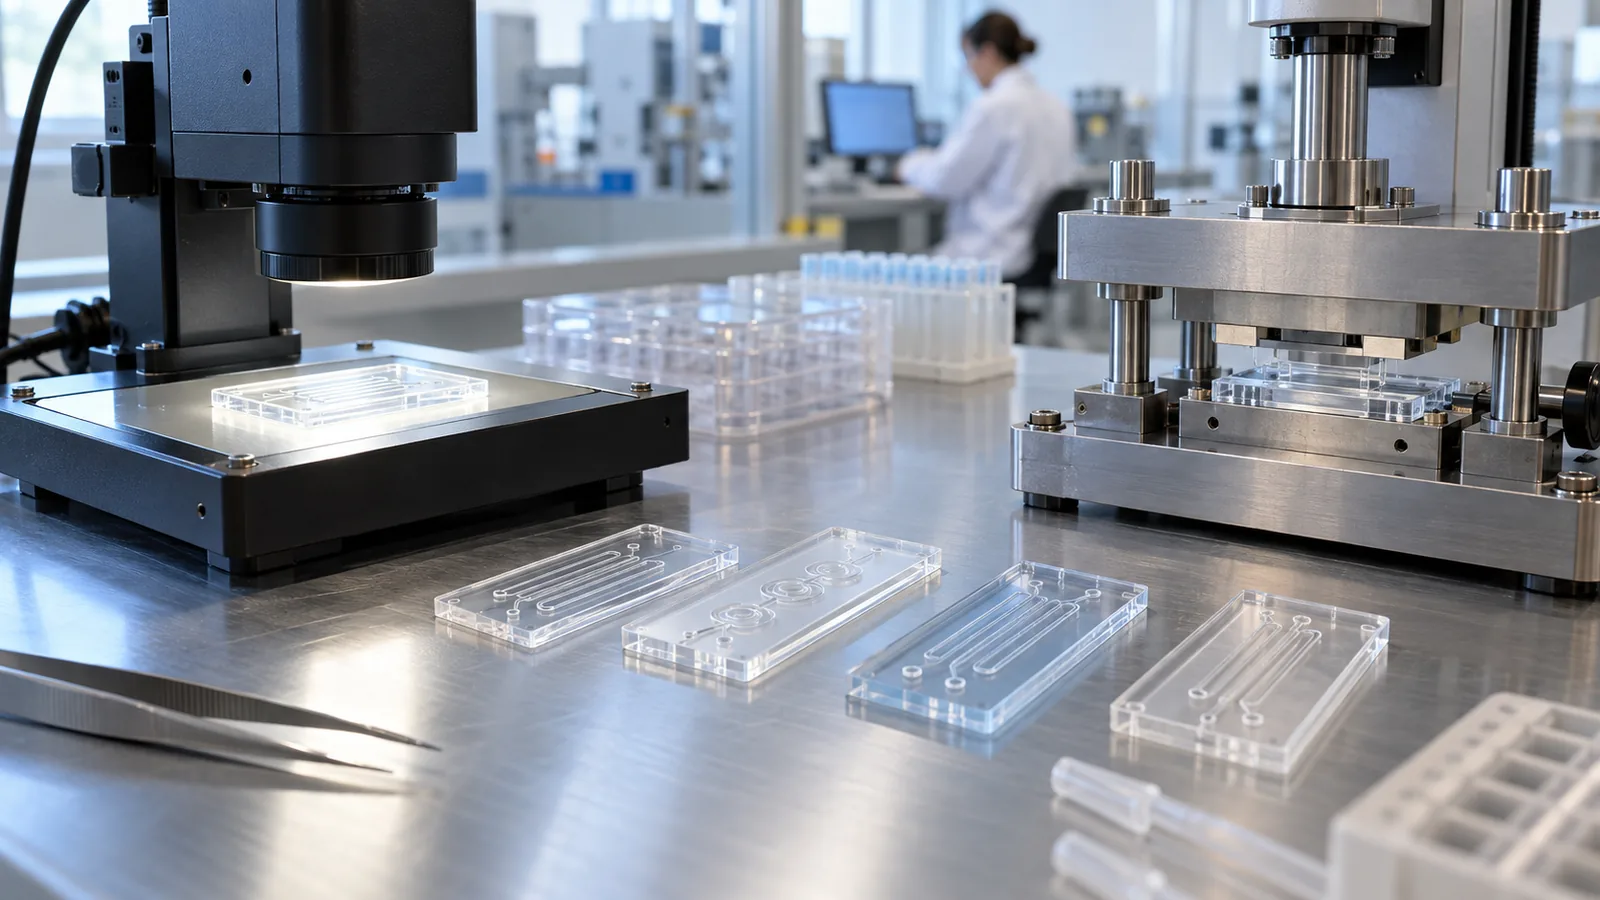
COC, COP, PC, PMMA y otros polímeros pueden entrar en una lista corta de microfluídica según las necesidades ópticas, el contacto químico, la temperatura, la esterilización, el costo y la ruta de unión. La página del material COC TOPAS 5013 es una referencia útil de grado, pero la mejor elección sigue siendo específica para cada aplicación. La transparencia por sí sola no prueba baja autofluorescencia, resistencia química o compatibilidad con un tratamiento superficial.
| Necesidad del dispositivo | Pregunta sobre el material | Evidencia de calificación |
|---|---|---|
| Detección óptica | Transmisión, turbidez, fluorescencia, tensión | Pruebe en la longitud de onda de operación después de la unión |
| Contacto químico | Hinchamiento, agrietamiento, extracción, absorción | Exposición utilizando el fluido real y el tiempo |
| Unión térmica o por solvente | Reblandecimiento y colapso del canal | Perfil seccionado de dispositivo sellado |
| Esterilización | Color, fragilidad, dimensiones, química superficial | Validación funcional posterior al ciclo |
El desmoldeo puede cambiar un canal correctamente llenado
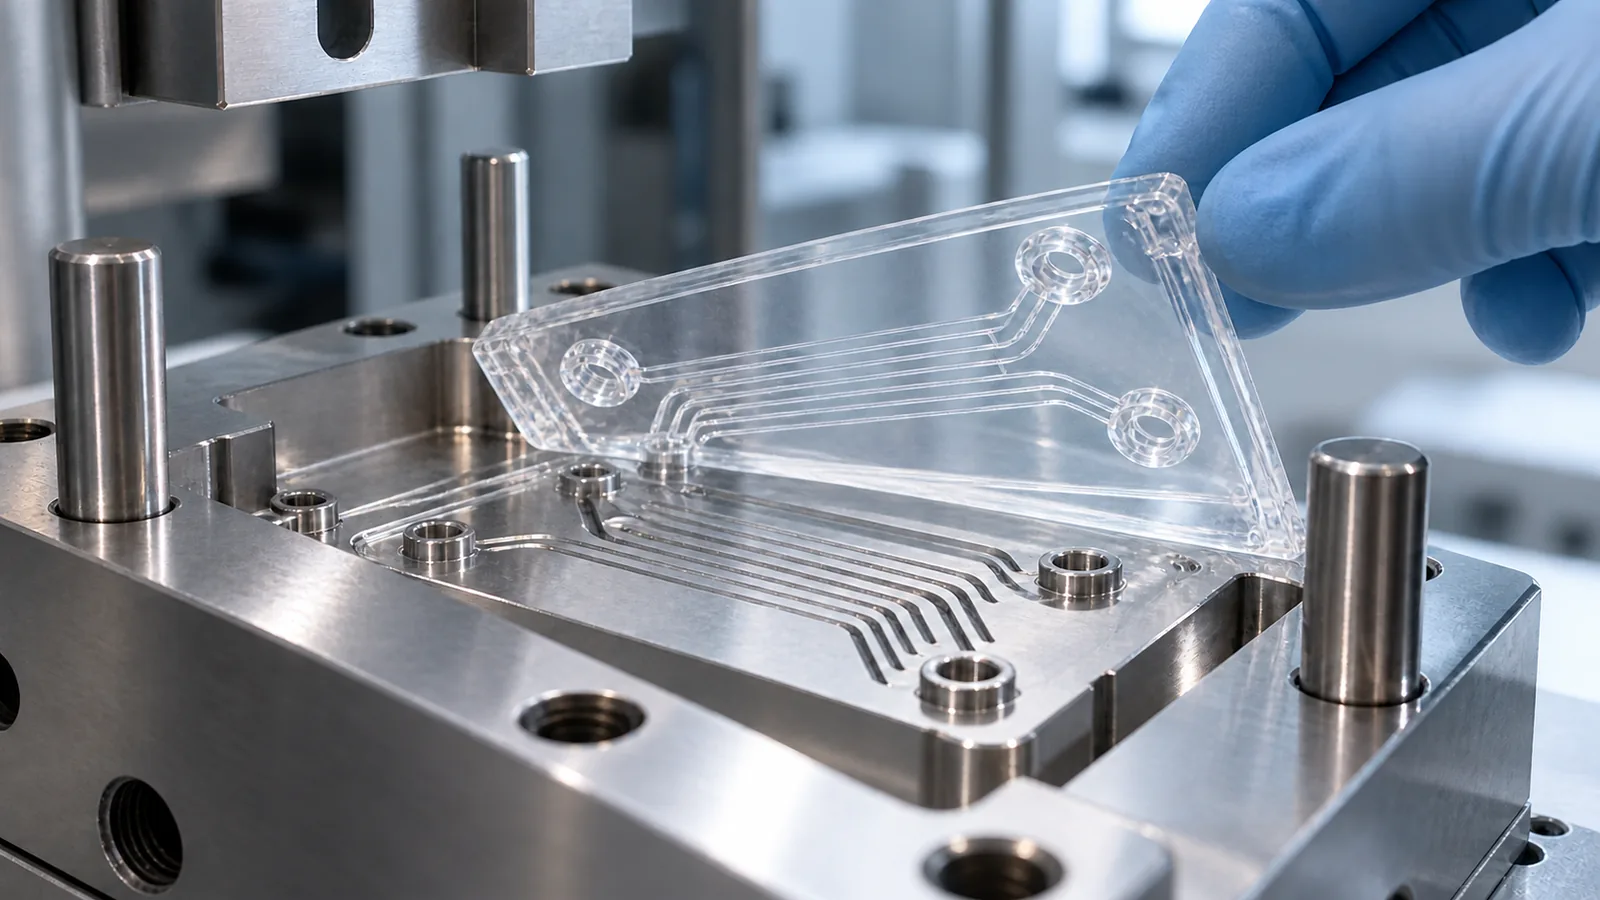
Las nervaduras de alta relación de aspecto en el molde forman canales estrechos en la pieza. Durante la liberación, la fricción, un ángulo de desmoldeo insuficiente, la rugosidad, el vacío o una eyección temprana pueden tirar de las paredes y los bordes del canal. El daño puede aparecer como conicidad, blanqueamiento, líneas de arrastre o un cambio de perfil localizado.
El acabado de la herramienta debe favorecer tanto la replicación como la liberación. Pueden requerirse superficies altamente pulidas para óptica, y una moldeo óptico y transparente revisión puede alinear el acabado superficial, la ubicación de las compuertas, el control de tensiones y la inspección. La dirección de la textura y la longitud de contacto aún influyen en la fricción. La eyección debe cargar zonas no funcionales apoyadas y mantener la pieza plana hasta que se transfiera de forma segura.
Compare las expectativas dentro de la cavidad con las mediciones posteriores a la eyección. Si el perfil cambia después de la liberación o del acondicionamiento, la corrección corresponde al enfriamiento, al ángulo de desmoldeo, a la superficie, a la eyección o a la manipulación, no automáticamente al llenado.
Controle las partículas antes de que se conviertan en restricciones de flujo
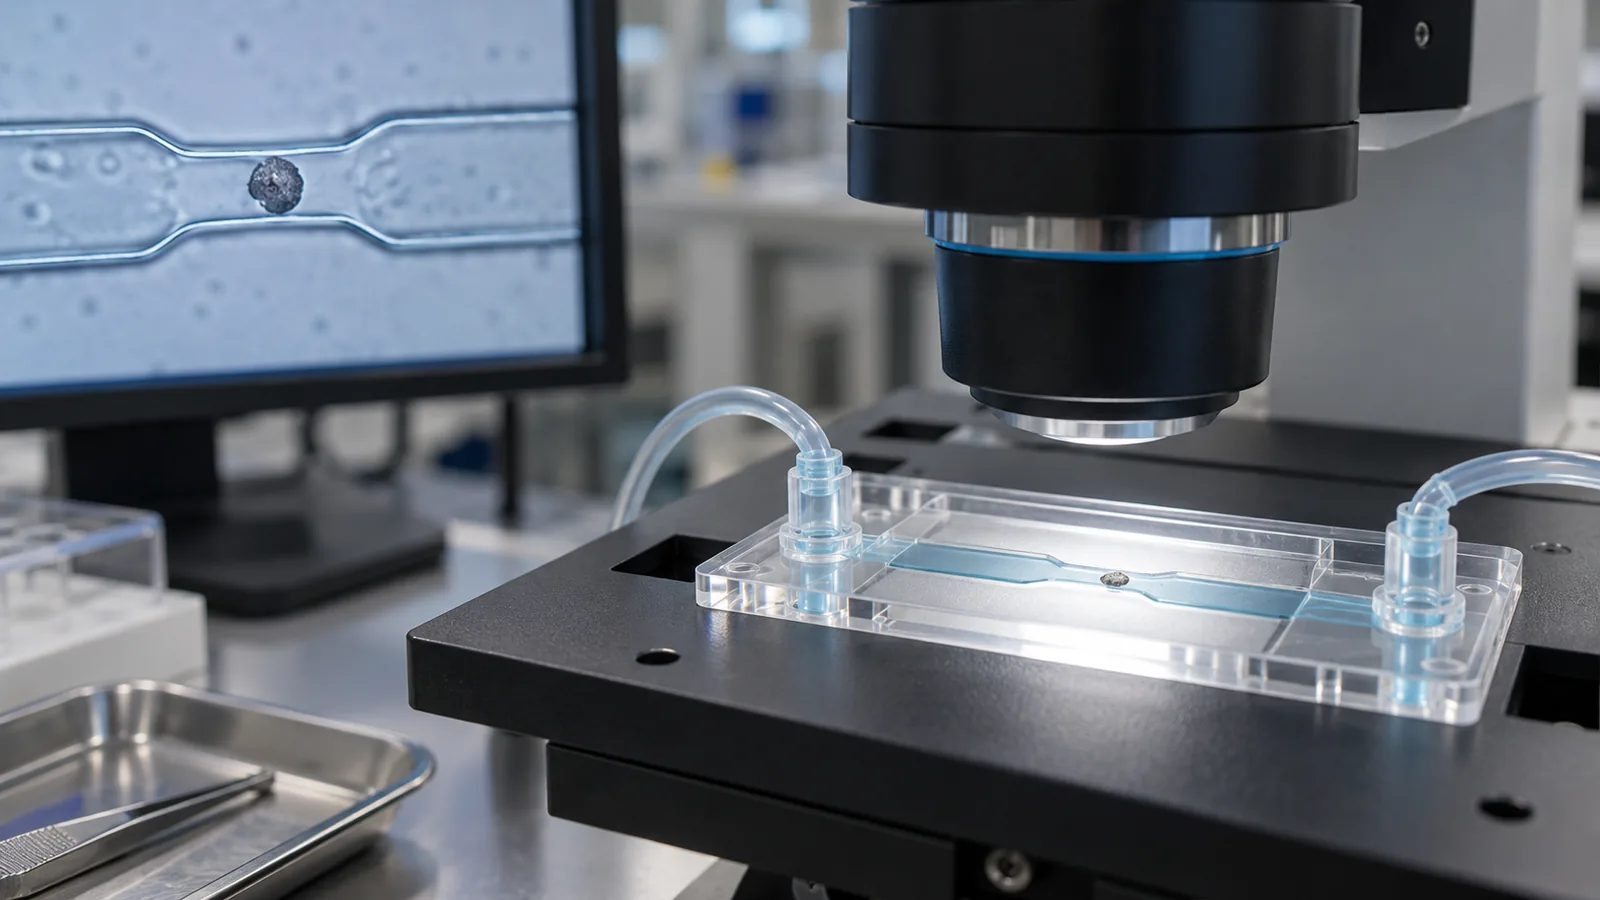
Las partículas, fibras, resina degradada, depósitos de moho, agentes desmoldantes y residuos de manipulación pueden obstruir los canales o interferir con la unión. Una apariencia limpia a distancia de visualización normal no es suficiente cuando una pequeña partícula ocupa una fracción significativa de la trayectoria de flujo.
Defina el nivel de limpieza requerido a partir del riesgo del dispositivo y el proceso posterior. La manipulación de materiales, la limpieza de herramientas, la calidad del aire, el contacto del operador, el embalaje y el transporte deben respaldar ese requisito. Evite agregar desmoldante a menos que se haya validado su efecto sobre la unión y el contacto con fluidos.
La trazabilidad es útil cuando la contaminación es intermitente. Registre la cavidad, la secuencia de disparos, el lote de material, el evento de limpieza y el lote de embalaje para que un hallazgo de partículas pueda investigarse en lugar de tratarse como aleatorio.
Valide el dispositivo fluídico terminado
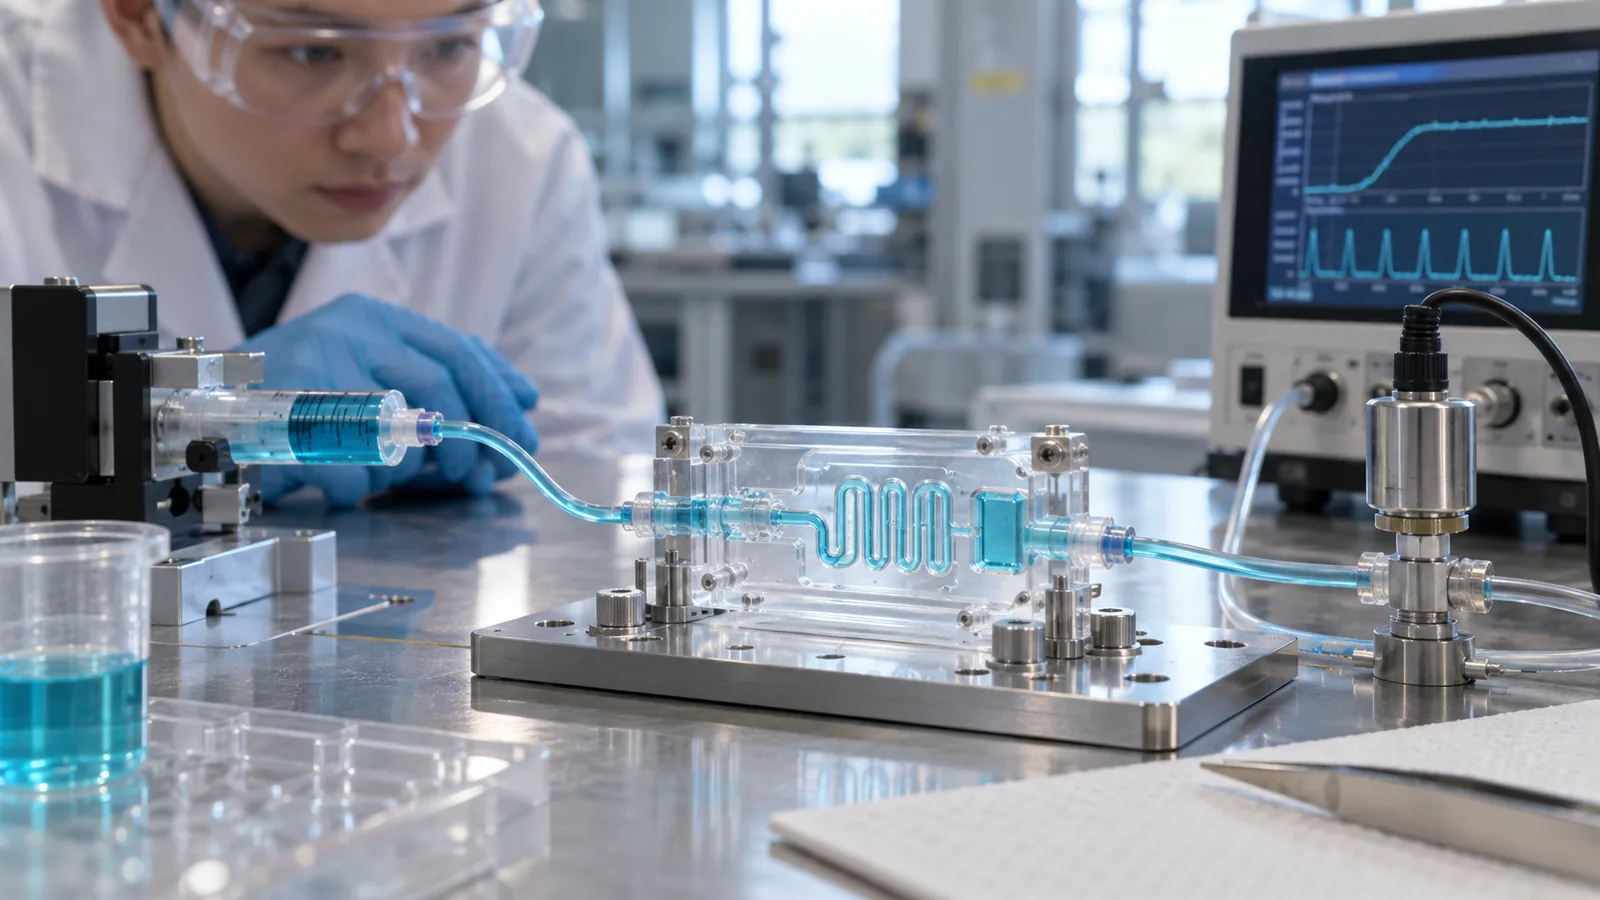
La inspección dimensional es necesaria pero no suficiente. Selle la pieza utilizando el proceso previsto, luego pruebe fugas, comportamiento de ráfaga o presión donde sea relevante, caudal o resistencia hidráulica, mezcla, detección óptica y compatibilidad química. La unión puede comprimir los techos de los canales, agregar residuos o introducir tensión que estaba ausente después del moldeo.
- Mida los perfiles críticos de los canales antes de la unión.
- Registre la temperatura, presión, energía, tiempo y alineación de la unión.
- Seccione o image canales sellados representativos.
- Ejecute pruebas funcionales de fluidos en todas las cavidades y lotes.
- Desafíe el entorno de almacenamiento y uso esperado.
- Correlacione los resultados funcionales con las dimensiones moldeadas y unidas.
Para usos de diagnóstico y médicos, el plan más amplio de moldeo por inyección médica también puede necesitar controles de contaminación, trazabilidad, embalaje y validación. El Microinyección de plástico cada eslabón de esa cadena es solo una etapa del dispositivo terminado.
Preguntas frecuentes
¿Por qué dos canales con el mismo ancho pueden fluir de manera diferente?
La profundidad, la forma de las esquinas, la rugosidad, la conicidad, la deformación del techo, las partículas y las propiedades del fluido pueden alterar la resistencia. El ancho por sí solo no define el perfil.
¿Una temperatura de molde más alta mejora todos los canales?
Puede retrasar la solidificación superficial y mejorar la replicación, pero también puede afectar el tiempo de ciclo, el desmoldeo, las tensiones y las dimensiones. La ventana de proceso segura debe validarse.
¿Cuándo deben medirse los canales?
Mida después del moldeo y de nuevo después de los pasos previstos de unión y acondicionamiento. El estado del dispositivo terminado determina la función.
¿Se puede juzgar la claridad óptica visualmente?
La inspección visual es útil para defectos evidentes, pero las aplicaciones de detección deben probarse en la longitud de onda y la geometría relevantes.
¿Qué debe incluir una solicitud de cotización de microfluídica?
Incluya el CAD del canal, las tolerancias funcionales, el fluido y la presión, el método óptico, las restricciones de material, la ruta de unión, las necesidades de limpieza, el plan de pruebas y el volumen.