
Las arquitecturas de módulos de baterías de alto voltaje requieren seguridad excepcional, aislamiento eléctrico robusto y contención de incendios impecable.
El diseño de estos conjuntos compuestos implica colocar celdas individuales de iones de litio dentro de portaceldas de plástico de paredes delgadas y altamente estructurados.
Estos portaceldas estructurales protegen las celdas de la batería contra vibraciones mecánicas y golpes de carretera durante la conducción diaria.
La transición de diseños de empaque personalizados desde verificaciones rápidas de bajo volumen hasta la producción continua de alto volumen es el desafío definitivo de escalamiento.
La selección de materiales de ingeniería certificados y totalmente trazables garantiza que los componentes de su paquete de baterías cumplan con las regulaciones de seguridad internacionales sin sacrificar el rendimiento estructural.
Esta guía técnica explora los estándares de prueba de inflamabilidad vertical, los protocolos de trazabilidad de materias primas y los métodos avanzados de moldeo necesarios para producir componentes de alto rendimiento y sin grietas.
Tabla de contenido
- 1. Comprensión de las pruebas de inflamabilidad UL94 V-0 para trenes motrices
- 2. Obtención de resinas certificadas con trazabilidad de tarjeta amarilla UL
- 3. Optimización de herramientas para prevenir sensibilidad a muescas y agrietamiento por tensión
- 4. Control de deformación y tolerancias estrictas en matrices tipo rejilla
- 5. Procesos de recocido post-moldeo para relajación de tensión térmica
Comprensión de las pruebas de inflamabilidad UL94 V-0 para trenes motrices
Establecimiento de alta calidad Moldeo por inyección de portaceldas de plástico ignífugo UL94 V-0 requiere cumplimiento estricto de los parámetros de inflamabilidad vertical.
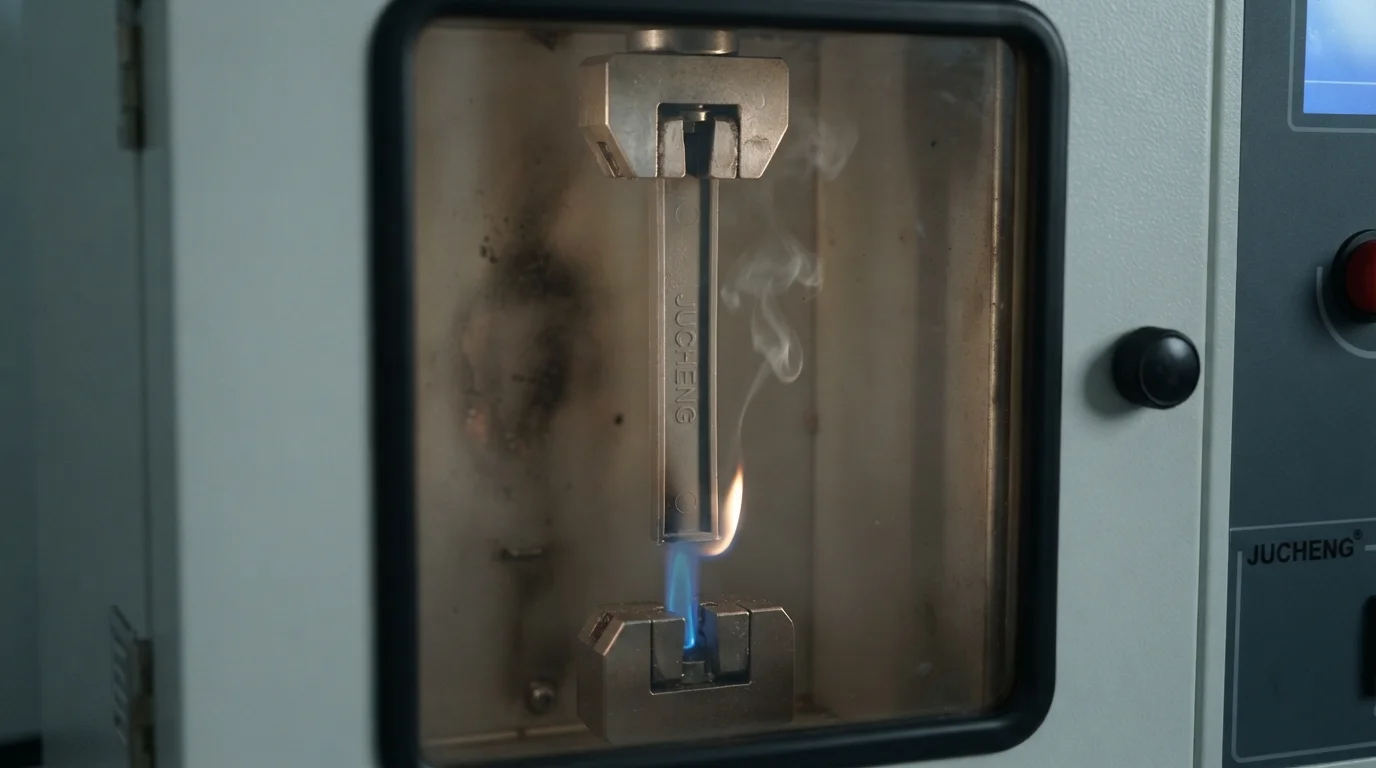
Durante las pruebas estándar de quemado vertical, los técnicos suspenden una muestra de plástico estandarizada verticalmente sobre un quemador de metano calibrado para medir los tiempos de llama persistente y de incandescencia residual.
Para satisfacer una clasificación V-0, el polímero debe autoextinguirse dentro de los 10 segundos posteriores a la retirada de la llama, y absolutamente ninguna gota encendida puede encender el algodón quirúrgico colocado debajo del dispositivo de prueba.
Las regulaciones de seguridad de la movilidad eléctrica exigen el cumplimiento V-0 porque la propagación vertical del fuego dentro de un módulo de batería compacto conduce a una fuga térmica catastrófica.
Las clasificaciones de inflamabilidad más bajas, como V-1 o V-2, permiten tiempos de llama persistente más largos o permiten que las gotas encendidas enciendan el algodón, lo cual es inaceptable para celdas de alto voltaje.
Abastecimiento de resinas certificadas con trazabilidad de la tarjeta amarilla UL
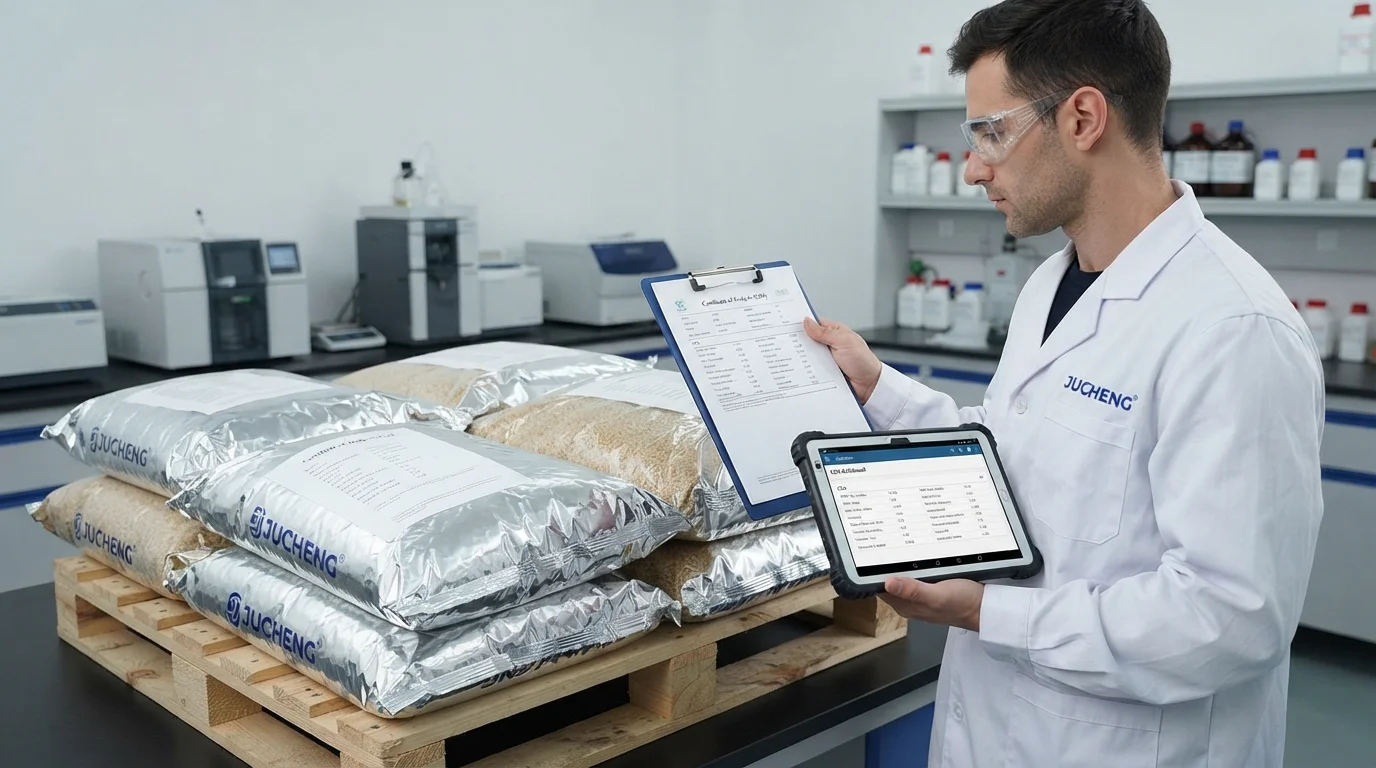
La calidad de la materia prima entrante determina el rendimiento de seguridad contra incendios de los portadores moldeados.
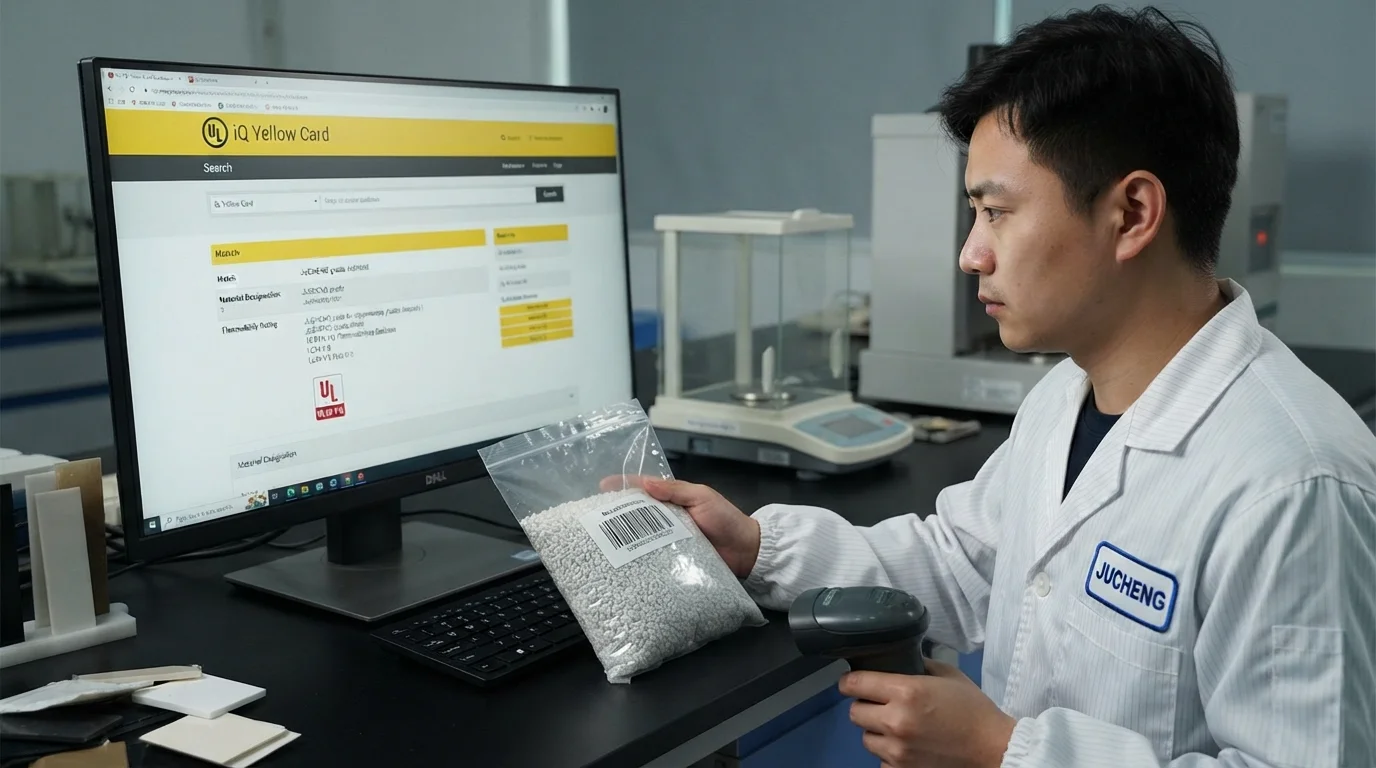
JUCHENG Injection Molding utiliza la base de datos de la tarjeta amarilla UL para verificar la gravedad específica, la clasificación de inflamabilidad y la temperatura de deflexión térmica de cada lote de resina.
El abastecimiento únicamente de proveedores de materiales certificados evita que contaminantes traza ingresen a la tolva de moldeo.
La contaminación, incluso a niveles mínimos de 0,05%, puede degradar la estructura del polímero durante el procesamiento, comprometiendo el rendimiento de inflamabilidad.
Establecer la verificación de la tarjeta amarilla de la materia prima asegura que cada lote de producción cumpla con las especificaciones exactas del material.
Este riguroso control de documentos evita el uso de materiales no certificados, protegiendo a las marcas de nivel 1 del sector automotriz del incumplimiento normativo.
Optimización de herramientas para prevenir sensibilidad a muescas y agrietamiento por tensión
El procesamiento de portadores de celdas altamente complejos presenta severas dificultades de fabricación porque los aditivos retardantes de llama actúan como impurezas físicas dentro de la matriz polimérica base.
Las formulaciones retardantes de llama (FR), típicamente basadas en mezclas de policarbonato (PC/ABS), tereftalato de polibutileno (PBT) o poliamida (PA66), contienen compuestos de fósforo orgánico que se dispersan a lo largo de la cadena de carbono.
Las altas velocidades de cizallamiento durante el moldeo por inyección fuerzan a estas moléculas aditivas a migrar fuera de la suspensión de polímero.
Esta migración crea zonas localizadas de alta concentración cerca de las compuertas de inyección o transiciones geométricas pronunciadas.
En consecuencia, el material sufre sensibilidad localizada a las muescas y altas tensiones residuales de moldeo.
Exponer estas zonas de alta tensión a la vibración mecánica de la carretera o a los vapores del electrolito de la batería desencadena un agrietamiento ambiental por tensión (ESC) rápido.
Para neutralizar la concentración de tensiones, los diseñadores de moldes utilizan secciones transversales de compuerta más grandes, prefiriendo compuertas de abanico o de lengüeta sobre las compuertas de pasador restrictivas.
Las compuertas de abanico distribuyen la presión del fundido uniformemente a lo largo de la trayectoria de llenado, evitando la degradación por cizallamiento friccional de los agentes retardantes de llama orgánicos.
Además, el uso de radios generosos en todas las esquinas internas—idealmente del 50% al 60% del espesor nominal de la pared—evita que los puntos físicos de concentración de tensiones corten el plástico circundante.
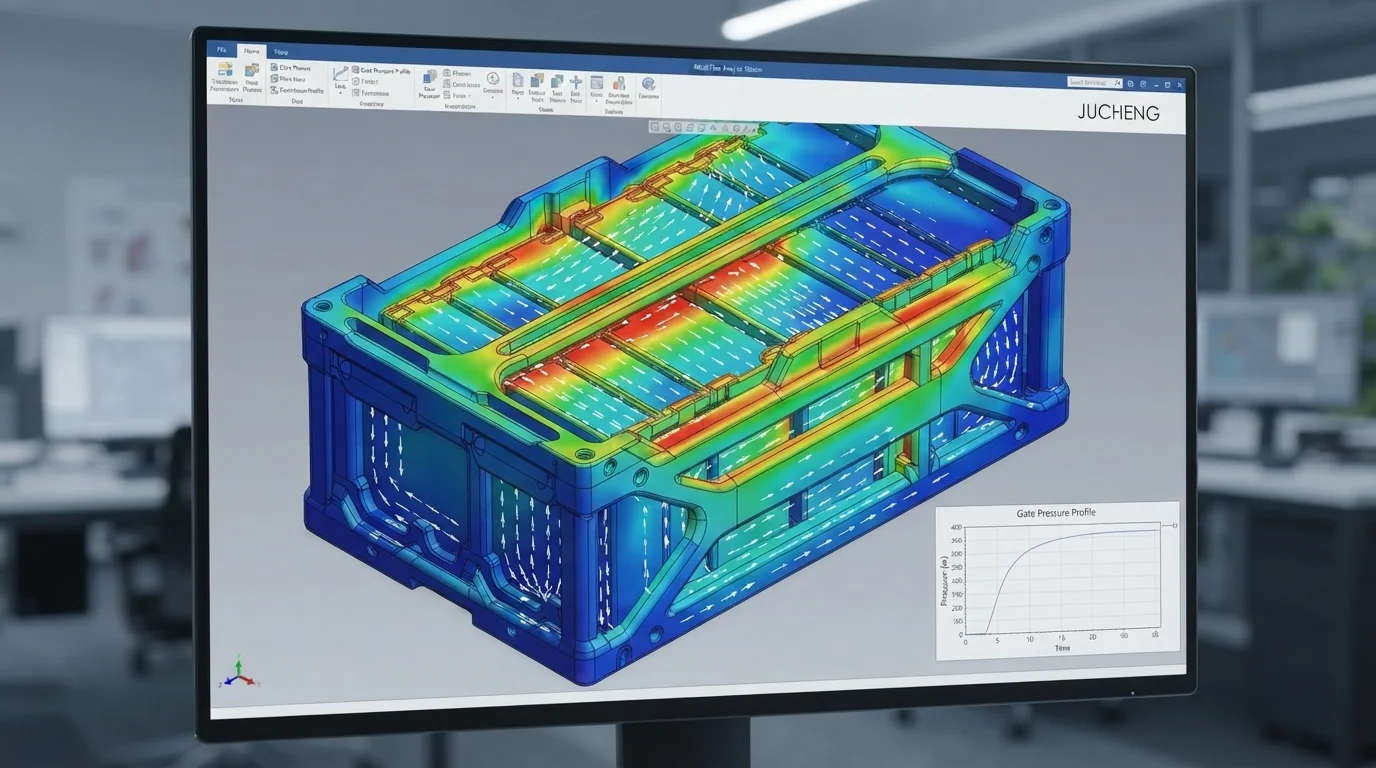
Nuestro grupo de herramientas utiliza análisis avanzado de flujo de molde por elementos finitos para predecir los puntos críticos de tensión de cizallamiento antes de cortar el metal.
Ajustar dinámicamente los perfiles de velocidad de inyección durante el llenado de la cavidad asegura que las velocidades de cizallamiento permanezcan dentro de límites seguros.
Estas salvaguardas de procesamiento mantienen el peso molecular original del polímero, asegurando que el portador supere las pruebas estándar de durabilidad automotriz.
Control de la deformación y tolerancias ajustadas en matrices tipo rejilla
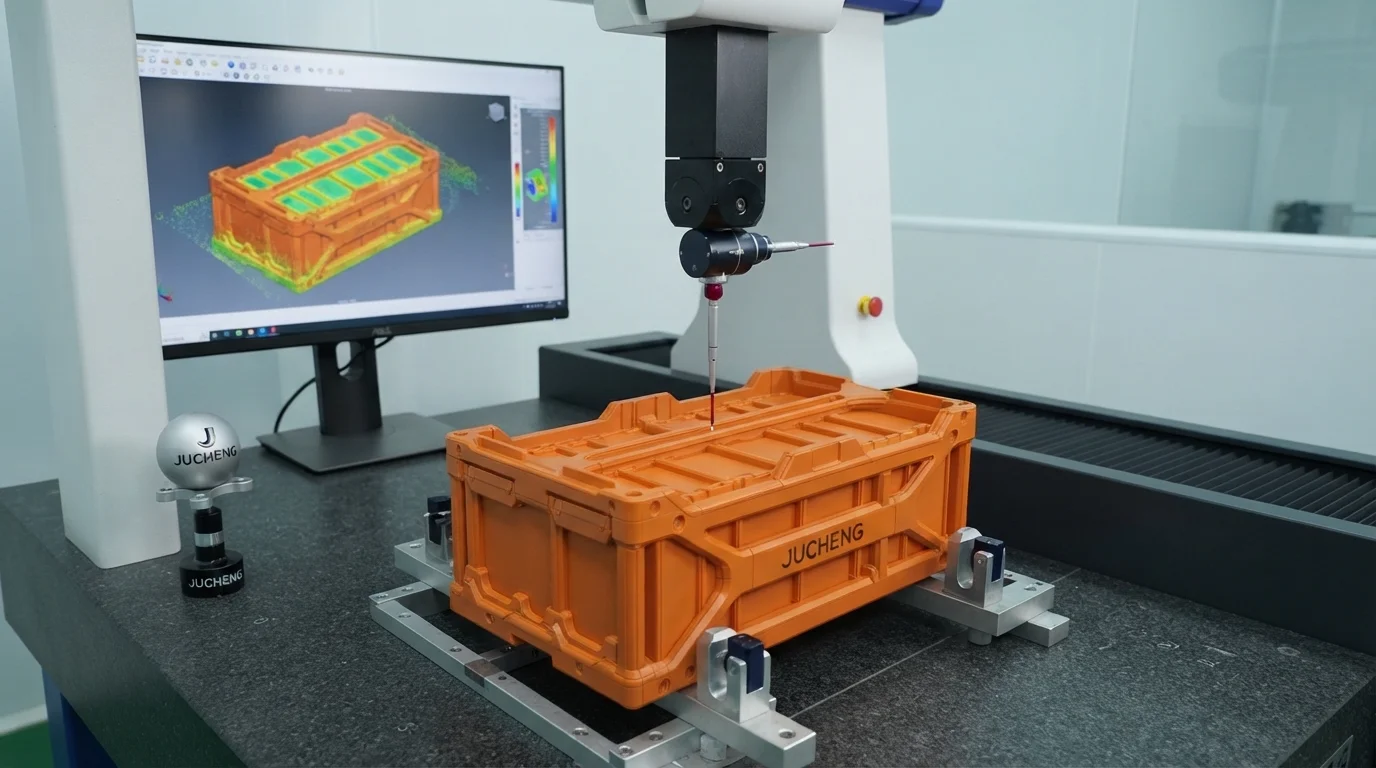
Mitigar la deformación durante Moldeo por inyección de portaceldas de plástico ignífugo UL94 V-0 es altamente desafiante debido a la geometría compleja de la pieza.
Los portadores de celdas son estructuras tipo rejilla con paredes delgadas (a menudo de 1,2 mm a 1,5 mm) y cientos de bolsillos de celdas, donde las velocidades de enfriamiento diferenciales provocan contracción anisotrópica.
Las resinas amorfas se contraen uniformemente, pero agregar fibras de vidrio o paquetes retardantes de llama introduce diferenciales de contracción a lo largo y a través de los frentes de flujo del polímero.
Even a minor twist of 0.1mm prevents automated robotic arms from inserting battery cells during pack assembly, resulting in rejected batches.
To achieve a tight pocket concentricity and overall carrier flatness, tooling designers integrate precise water cooling circuits across every cell pocket core pin.
This dynamic cooling balance ensures uniform cooling rates across the matrix, preventing anisotropic shrinkage stresses from warping the grid.
We also optimize clamping pressure profiles on our 35+ injection machines to prevent overpacking of the cavities near the runner drop-points.
Proper packing control ensures consistent density throughout the thin-walled ribs, eliminating dimensional twist.
Post-Mold Annealing Processes for Thermal Stress Relaxation
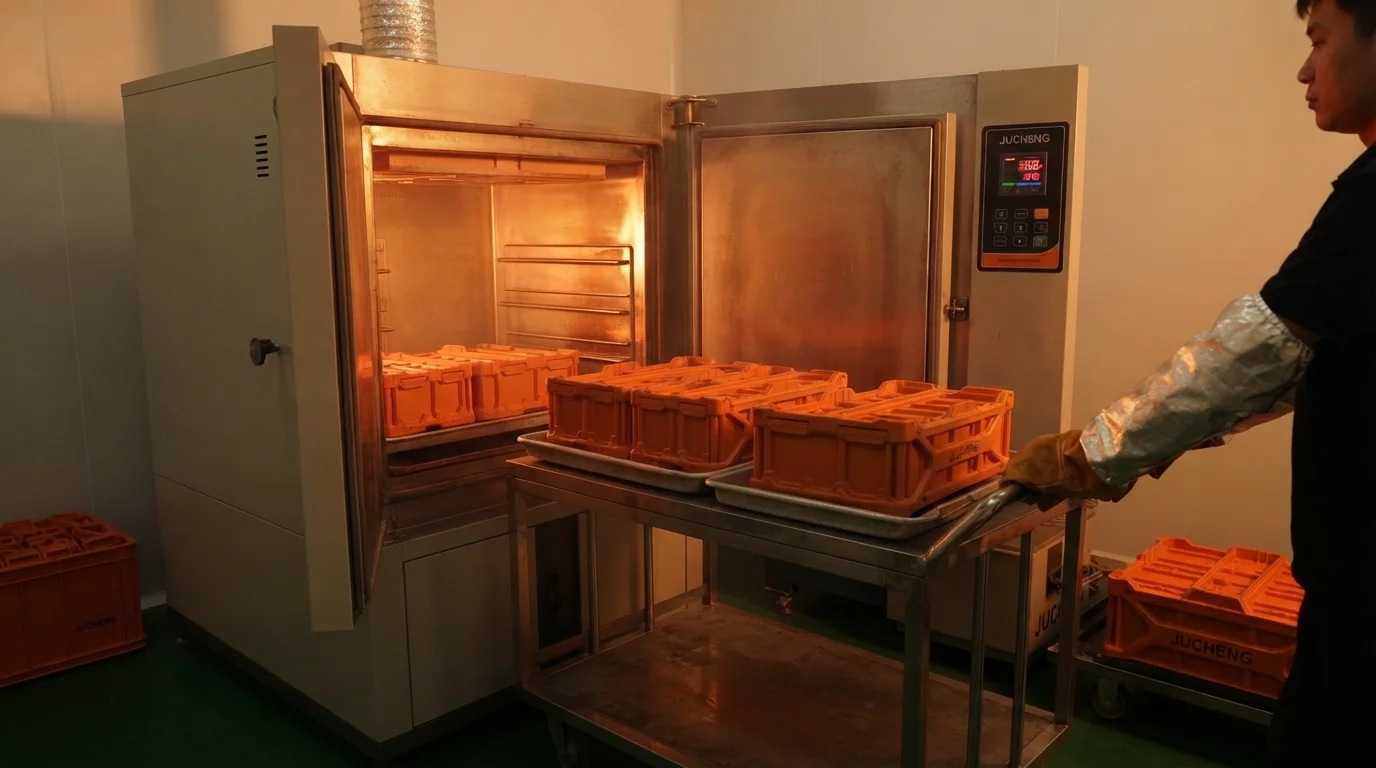
Baking the finished carriers in specialized industrial ovens relieves residual stresses that develop during cooling.
Annealing at temperatures of 110°C to 120°C for approximately 2 hours relaxes the high-tension polymer molecules.
This thermal post-treatment prevents environmental stress cracking from developing after long service hours in high-temperature environments.
Successful implementation of Moldeo por inyección de portaceldas de plástico ignífugo UL94 V-0 provides the internal structural base required inside carcasas de batería de plástico personalizadas para vehículos eléctricos.
Al combinar utillaje de precisión con sistemas de calidad certificados según IATF 16949, JUCHENG ofrece soluciones de fabricación fiables.
Preguntas frecuentes (FAQ)
Why do flame-retardant polymers exhibit higher stress cracking than standard grades?
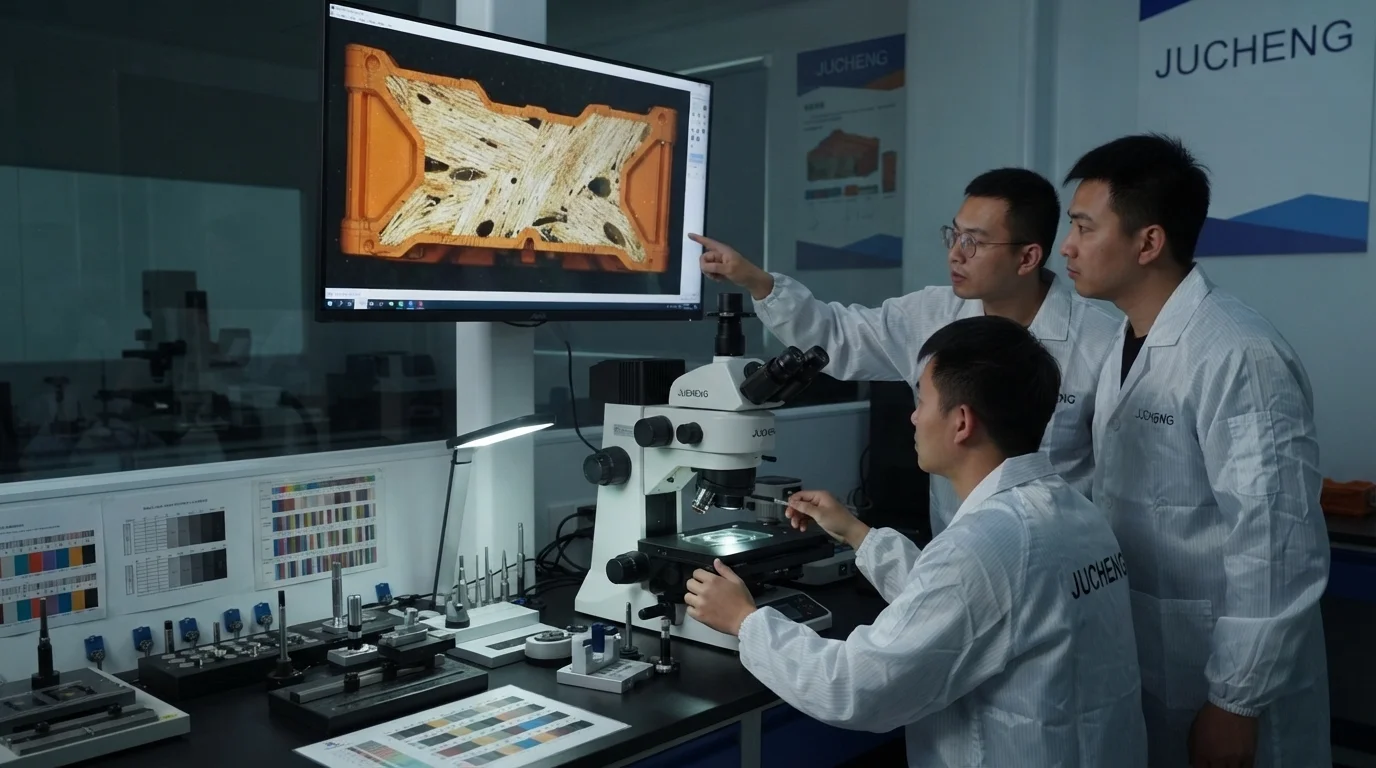
Flame-retardant additives act as physical impurities that migrate under high shear rates, forming high-concentration zones at weld lines or sharp corners. This migration creates notch sensitivity and traps molecular stresses that crack easily under vibration.
How do you verify the flame-retardant rating of a molded carrier batch?
Quality verification incorporates incoming raw material inspection and post-mold vertical burn testing. Our quality control team checks the Certificate of Analysis and cross-references the batch number with the official UL Yellow Card database.
What is the impact of regrind material on UL94 V-0 compliance?
Using regrind material can significantly compromise flame retardancy. Reprocessing subjects the polymer and FR additives to multiple thermal cycles, triggering thermal degradation and reducing the flammability rating from V-0 to V-2.