
Uma lente transparente ainda pode falhar na inspeção, porque a transparência é apenas uma camada do controle de qualidade de lentes ópticas. Defeitos de superfície, erro dimensional, frente de onda transmitida, comportamento focal, birrefringência e alinhamento de montagem respondem a perguntas diferentes. Um plano de controle prático usa o teste confiável mais barato em cada etapa, mantendo uma verificação óptica funcional vinculada ao requisito do produto.
Três portões para liberação: A superfície está limpa e sem danos? A geometria está vinculada ao datum correto? A lente desempenha sua função óptica sob a montagem e o ambiente pretendidos?
Neste artigo:
- Padronizar a inspeção visual
- Medir geometria e datums
- Triar tensão residual
- Testar a função óptica
- Construir um plano de amostragem em camadas
- Perguntas frequentes
A inspeção visual precisa de um cenário controlado
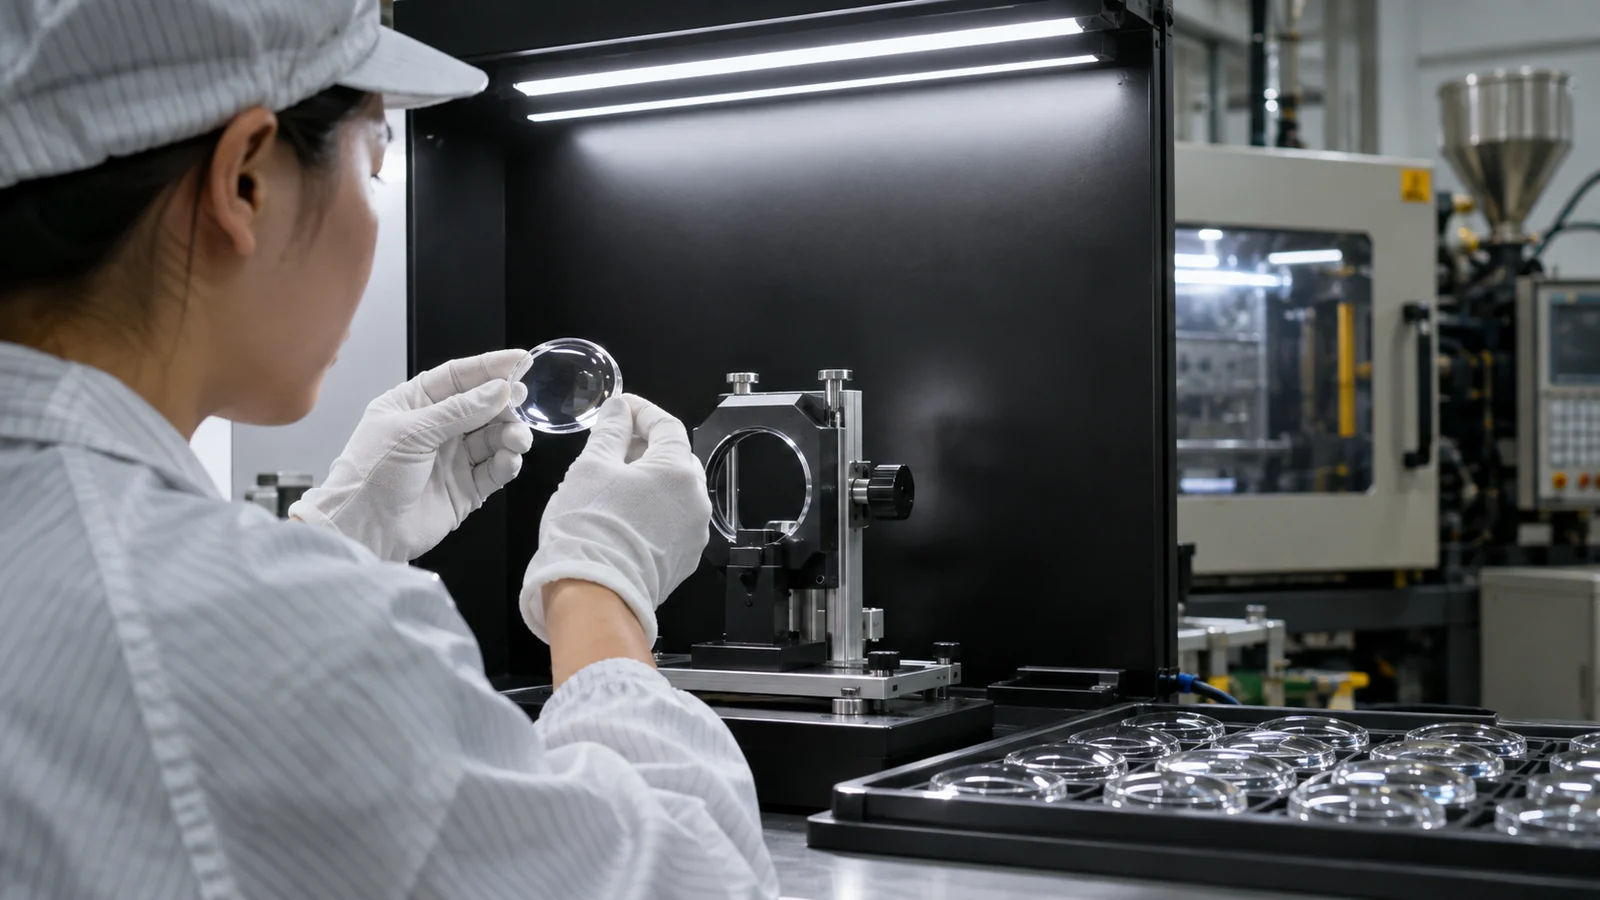
Risco, névoa, partículas pretas, marcas de injeção e de fluxo mudam com o ângulo de iluminação e o fundo. Defina a fonte de luz, a intensidade, a distância, o ângulo de visão, o fundo, a ampliação e o tempo de inspeção. Caso contrário, os inspetores podem discordar mesmo quando ambos são cuidadosos.
Divida a peça em zonas. Um defeito dentro da abertura clara pode ter um limite mais rigoroso do que o mesmo defeito sob uma flange de retenção. Use amostras de referência ou imagens com critérios dimensionais em vez de termos descritivos como “menor” ou “óbvio”.”
A geometria deve ser medida a partir do datum funcional
Meça a espessura central, o diâmetro, a forma da superfície, a descentralização e as características de montagem com métodos adequados a cada característica. O eixo óptico deve estar relacionado ao datum usado na montagem. Uma lente medida a partir de uma borda conveniente pode passar, enquanto seu eixo útil está deslocado.
A força do dispositivo de fixação merece atenção. Ópticas finas podem se deformar sob garras ou pontas de medição, e uma medição forçada a ficar plana pode ocultar a deformação no estado livre. Documente a condição de fixação e verifique se a repetibilidade da medição é pequena em relação à tolerância.
A Luz Polarizada Revela o que a Luz Normal Esconde
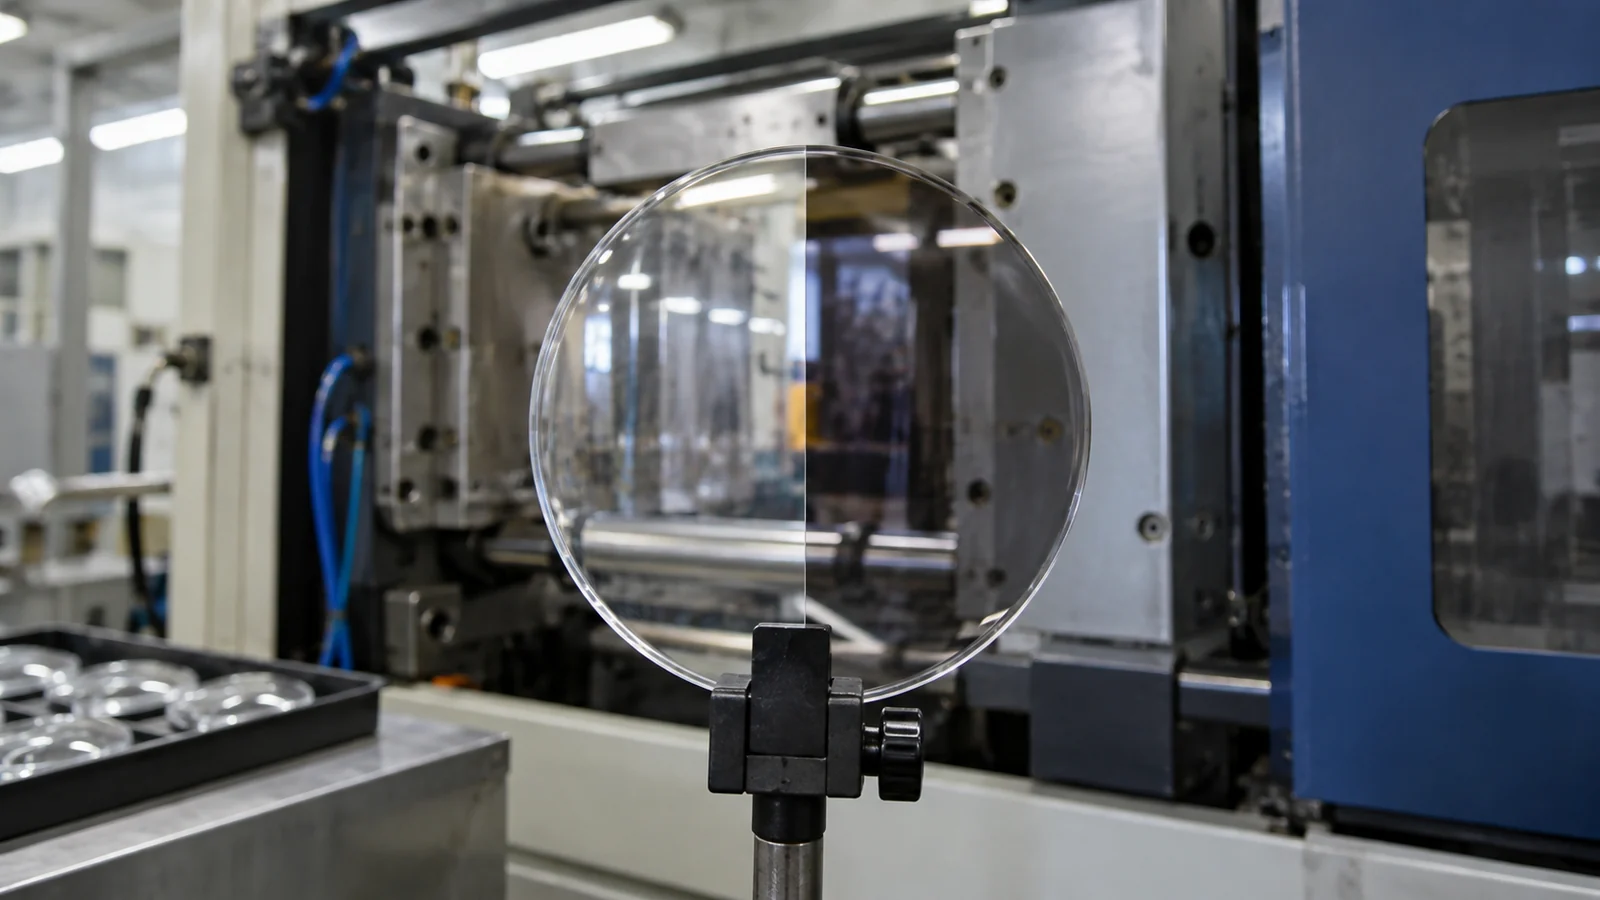
A tensão residual altera o comportamento refrativo dos polímeros transparentes. Polarizadores cruzados tornam a retardação relacionada à tensão visível como padrões ou cores, ajudando a comparar gates, cavidades e condições de processo. A imagem é valiosa para triagem, mas um padrão de cores não é automaticamente um valor quantitativo de tensão.
Crie um método aprovado: orientação da peça, alinhamento do polarizador, fonte de luz, configurações da câmera e zonas de aceitação. Compare amostras específicas de cada cavidade em tempo de condicionamento consistente. Se a polarização afetar o produto, adicione um critério quantitativo ou funcional em vez de confiar apenas em um padrão visual.
O Teste Final Deve se Assemelhar à Função Óptica do Produto
Uma lente de focalização pode ser verificada quanto à posição focal ou distribuição do ponto. Uma óptica de distribuição de luz pode exigir dados de intensidade angular. Uma janela pode exigir teste de distorção ou transmissão. Escolha métricas que prevejam o desempenho em campo, não simplesmente aquelas que são fáceis de coletar.
Sempre que possível, teste a lente em um dispositivo representativo com a fonte, o sensor ou a restrição mecânica reais. Isso é particularmente importante para Moldagem por injeção óptica e transparente, porque a força de retenção e o alinhamento podem alterar uma peça que passou na inspeção solta.
| Camada de inspeção | O que detecta | O que não pode provar sozinha |
|---|---|---|
| Verificação visual controlada | Defeitos de superfície e contaminação | Desempenho focal ou de frente de onda |
| Metrologia dimensional | Forma, posição e relações de datum | Tensão e transmissão do material |
| Teste óptico funcional | Saída de feixe, imagem ou foco | Causa raiz sem dados de suporte |
Use telas rápidas com frequência e testes profundos de forma estratégica
Nem todo teste pertence a todas as peças. Verificações visuais e dimensões selecionadas podem ser executadas com frequência; metrologia completa de superfície ou testes de bancada óptica podem ser agendados por lote, cavidade, evento de ferramenta ou risco. Durante a qualificação, colete dados suficientes separados por cavidade para estabelecer a ligação entre indicadores rápidos e a saída óptica.
Aumente a verificação após manutenção de insertos, mudança de resina ou cor, desvio da janela de processo, transferência de equipamento ou uma nova condição de montagem. Mantenha a rastreabilidade ao lote de material, cavidade, condições de moldagem e configuração de inspeção para que uma falha possa ser investigada em vez de apenas separada.
Use peças de referência sem deixar que se tornem a especificação
Amostras de limite ajudam os inspetores a reconhecer riscos, manchas e assinaturas de fluxo sob a iluminação aprovada. Elas devem ser protegidas, datadas e verificadas quanto a danos ou amarelamento. O desenho e o método de aceitação permanecem o registro controlador; uma peça de referência deteriorada não deve deslocar silenciosamente o limite de qualidade.
Planeje a reação antes que uma lente falhe
O plano de controle deve indicar quando parar a produção, até onde conter o material, quais amostras retidas inspecionar e quais registros de processo e manutenção revisar. Uma falha funcional com aparência limpa exige uma investigação diferente de um risco introduzido durante a embalagem. Caminhos de reação definidos encurtam a contenção e protegem o produto bom de triagem desnecessária.
Correlacione inspetores, instrumentos e o dispositivo do cliente
Antes do lançamento, troque um pequeno conjunto de peças aceitas, rejeitadas e de limite entre a inspeção de moldagem e o teste óptico do cliente. Investigue divergências enquanto a equipe da ferramenta ainda pode responder. A correlação é especialmente importante quando filtros de software, força do dispositivo ou processamento de imagem podem alterar o valor reportado.
Testes de auditoria periódicos devem usar a mesma configuração retida ou uma equivalente documentada. Se a fonte de luz, câmera, dispositivo ou versão de análise mudar, realize um estudo de ponte. Caso contrário, uma aparente melhoria ou declínio do processo pode ser apenas uma mudança no sistema de medição.
Perguntas Frequentes
Uma lente pode passar visualmente e falhar funcionalmente?
Sim. Erro de forma, descentralização ou tensão residual podem alterar o desempenho óptico sem criar um defeito cosmético óbvio.
O teste óptico 100% é obrigatório?
Depende do risco, da velocidade do teste e da evidência do processo. Um processo validado pode combinar verificações substitutas frequentes com testes funcionais programados.
Que dados deve incluir um relatório de qualidade?
Revisão da peça, grau e lote da resina, cavidade, lote do processo, condicionamento, instrumento, dispositivo de fixação, método, resultado medido e status de aceitação.